
Zrozumienie form do odlewania ciśnieniowego: części stałe i ruchome, wypychacze i suwaki
Forma do odlewania ciśnieniowego to precyzyjne narzędzie, które kształtuje ciekły metal pod ciśnieniem. Jej główne elementy muszą ze sobą współdziałać: połowa stała wprowadza stopiony metal, połowa ruchoma otwiera się wraz z maszyną, wypychacze usuwają zestalony odlew, a suwaki formują elementy, których nie można wyjąć w głównym kierunku otwierania. Zrozumienie tych elementów pomaga również przy wyborze odpowiedniej używanej maszyny do odlewania ciśnieniowego.
Jakie są główne elementy formy do odlewania ciśnieniowego?
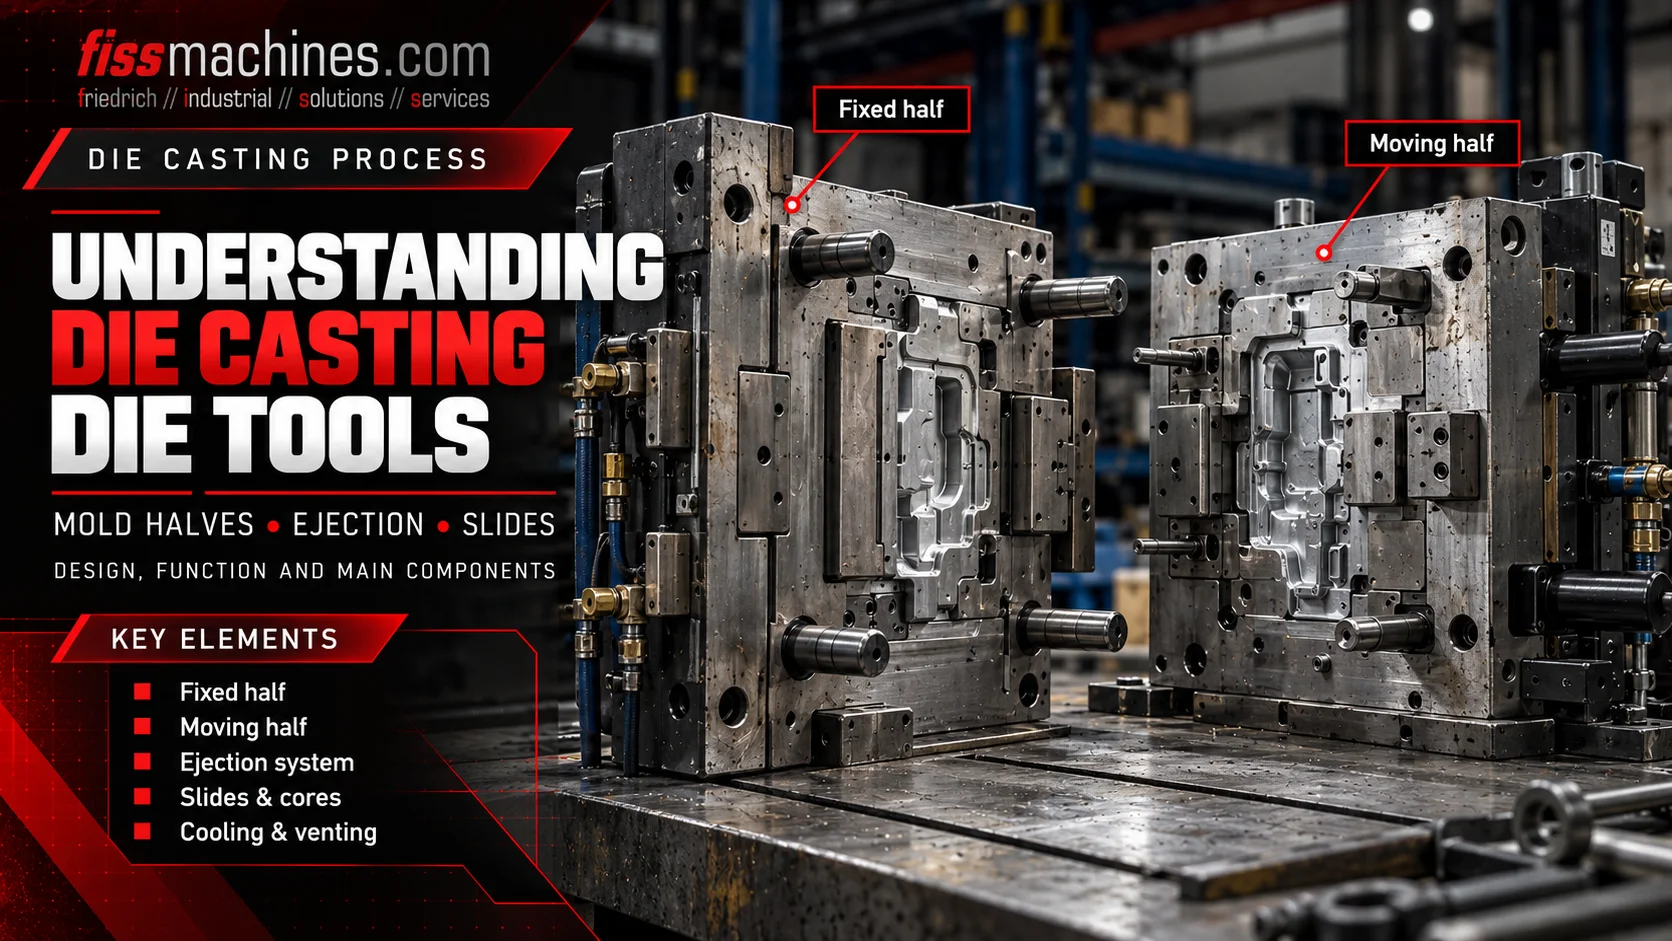
Typowa forma do odlewania ciśnieniowego składa się ze stałej połowy po stronie wtrysku oraz ruchomej połowy po stronie wyrzutnika. Może ona również zawierać wkładki formowe, kanały wlewowe i wlewki, elementy przelewowe i odpowietrzające, obwody chłodzące lub regulujące temperaturę, kołki wyrzutnikowe oraz suwaki uruchamiane mechanicznie lub hydraulicznie. Dokładny układ zależy od projektu odlewu i koncepcji oprzyrządowania.
Jak współpracują ze sobą dwie połówki formy
Stała połowa formy jest zamontowana na nieruchomej płycie maszyny, po stronie wtrysku. Ruchoma połowa formy jest zamontowana na ruchomej płycie i zazwyczaj zawiera układ wyrzutowy odlewu. Obie połówki stykają się na powierzchni podziału i są utrzymywane w pozycji zamkniętej przez maszynę podczas wtrysku.
Wnękę tworzą ukształtowane powierzchnie obu połówek oraz, w razie potrzeby, dodatkowe rdzenie i elementy ruchome. Wkładki formowe umożliwiają oddzielne wytwarzanie, konserwację lub wymianę obszarów poddanych dużym obciążeniom lub zawierających wiele szczegółów. Po upływie niezbędnego czasu krzepnięcia maszyna otwiera formę; odlew jest następnie uwalniany i wyjmowany.
Rysunek techniczny powinien odróżniać powierzchnię skierowaną w stronę wnęki od tylnej strony ruchomej połowy. Kołki wypychające zazwyczaj zbliżają się do odlewu od tyłu wkładki formy po stronie ruchomej; nie wchodzą one do narzędzia od linii podziału jako luźne elementy zewnętrzne.
Zespół po stronie wtrysku
Zamontowany na płycie stacjonarnej; często obejmuje obszar wlewu metalu oraz część gniazda.
Zespół po stronie wyrzutnika
Porusza się podczas otwierania maszyny i zazwyczaj zawiera układ wyrzutnika umieszczony za powierzchnią formującą.
Określona powierzchnia styku przy zamykaniu
Powierzchnie stykające się muszą dokładnie się zamykać oraz zapewniać kontrolowane utrzymywanie metalu i odpowietrzanie.
W jaki sposób kołki i płyty wyrzutowe uwalniają odlew
Po otwarciu matrycy i cofnięciu odpowiednich suwaków odlew musi zostać oddzielony od narzędzia. Zespół wyrzutnika składa się zazwyczaj z trzpieni wyrzutnikowych podtrzymywanych przez jedną lub więcej płyt wyrzutnikowych, elementów prowadzących oraz napędu lub połączenia z mechanizmem wyrzutnika maszyny.
Podczas wyrzucania płyty przesuwają kołki do przodu przez odpowiednio dopasowane otwory w ruchomej połowie formy. Czoła kołków naciskają na wybrane miejsca odlewu, idealnie rozkładając siłę bez uszkadzania cienkich ścianek lub powierzchni funkcjonalnych. Następnie układ powraca do pozycji wyjściowej przed kolejnym ruchem zamykania.
Typowe problemy to zablokowane kołki, niewystarczające smarowanie, nierównomierne wyrzucanie lub widoczne ślady po kołkach. Objawy te wymagają oceny temperatury formy, jej wyrównania, luzu kołków, geometrii odlewu oraz sekwencji operacyjnej, a nie tylko zwykłego zwiększenia siły wyrzucania.
Kiedy konieczne jest zastosowanie suwaków i rdzeni?
Elementy takie jak otwory poprzeczne, otwory boczne i podcięcia nie zawsze mogą być uwolnione wzdłuż głównego kierunku otwierania matrycy. Do formowania tych geometrii stosuje się ruchome rdzenie, często nazywane suwakami lub suwakami rdzeniowymi.
W zależności od konstrukcji suwak może być uruchamiany mechanicznie przez ruch matrycy lub za pomocą napędu hydraulicznego. Musi on osiągnąć zamierzoną pozycję formowania przed odlewaniem oraz cofnąć się w określonym momencie sekwencji otwierania i wyrzucania.
Zużycie prowadnic suwaków, powierzchni blokujących lub uszczelnień może prowadzić do odchyleń wymiarowych, wycieków lub zablokowania narzędzia. Przy wyborze używanej maszyny należy zatem wziąć pod uwagę dostępne obwody hydrauliczne do wyciągania rdzeni oraz funkcje sterujące.
Tworzy otwory boczne
Tworzy geometrię, która w przeciwnym razie uniemożliwiałaby bezpośrednie wyjęcie detalu.
Steruje ruchem
Ogranicza ruch i zapewnia powtarzalne pozycjonowanie.
Odporny na nacisk
Podtrzymuje rdzeń przed siłami działającymi podczas napełniania metalem.
Kanały wlewowe, wlewy, odpowietrzniki i obwody regulacji temperatury
Układ kanałów wlewowych i wlewów kieruje stopiony metal do gniazda. Jego konstrukcja wpływa na przebieg wypełniania oraz ilość materiału, który zostanie później usunięty wraz z kanałami wlewowymi i wlewami. Kieszenie przelewowe oraz prawidłowo zaprojektowane odpowietrzniki pomagają kontrolować przepływ i umożliwiają odprowadzanie powietrza oraz gazów procesowych z gniazda.
Kanały regulacji temperatury w oprzyrządowaniu zapewniają cyrkulację odpowiednich mediów, wpływając na temperaturę matrycy i lokalne warunki krzepnięcia. Zewnętrzne natryskiwanie matrycy stanowi uzupełnienie, ale nie zastępuje wewnętrznej regulacji temperatury. Zbyt duża ilość pozostałości środka antyadhezyjnego może również pogorszyć skuteczność odpowietrzania.
Wszystkie te elementy tworzą jeden spójny proces: zmiana geometrii wlewów, odpowietrzania, lokalnego chłodzenia lub warunków natryskiwania może wpłynąć na wynik odlewu. Dlatego formę należy oceniać łącznie z parametrami odlewu, a nie jako odizolowany element mechaniczny.
| Element formy | Podstawowa funkcja | Typowa kontrola |
|---|---|---|
| Kanał wlewowy i wlew | Bezpośrednie wprowadzanie stopu do wnęki | Uszkodzenia, osady, erozja i zamierzona ścieżka przepływu |
| Przelew i odpowietrznik | Zarządzanie obszarami ostatniego wypełnienia i usuwanie gazów | Osady, zatory i zużycie |
| Obwód regulacji temperatury | Regulacja lokalnych warunków termicznych | Szczelność, przepływ i połączenia |
| Wkładki formujące | Uzyskanie wymaganej geometrii odlewu | Pęknięcia, erozja, zużycie i wyrównanie |
Uproszczona sekwencja od zamknięcia formy do wyrzutu odlewu
W skoordynowanym cyklu odlewania ciśnieniowego ruchome rdzenie są zazwyczaj ustawiane w odpowiednim położeniu, forma jest zamykana i blokowana, wnęka jest wypełniana, a następnie stosowane są wymagane warunki utrzymywania ciśnienia lub jego zwiększania. Po zestaleniu rdzenie są wycofywane zgodnie z wymaganiami, forma otwiera się, a odlew jest wyrzucany i usuwany.
Dokładna kolejność czynności może się różnić w zależności od maszyny, formy i zastosowania. Na przykład niektóre rdzenie boczne przemieszczają się w różnych momentach przed, w trakcie lub po otwarciu formy. Blokady zapewniają, że maszyna nie zamknie się, gdy wypychacze, suwaki, roboty lub narzędzia natryskowe znajdują się w niebezpiecznej pozycji.
- Przed zamknięciem należy sprawdzić położenie suwaków i rdzeni
- Przed kolejnym cyklem należy sprawdzić, czy wyrzutniki powróciły do pozycji wyjściowej
- Należy sprawdzić, czy urządzenia do wyjmowania i natryskiwania opuściły obszar matrycy
- Monitoruj temperatury narzędzi i przepływ czynnika chłodzącego
- Utrzymuj w czystości powierzchnie rozdzielające i elementy odpowietrzające
Co musi być dopasowane między matrycą a odlewnicą ciśnieniową?
W przypadku wymiany maszyny lub zakupu maszyny używanej wymiary i masa formy to dopiero początek. Rozmiar płyty dociskowej, rozstaw kolumn, wymagany skok otwarcia, zakres wysokości lub grubości formy oraz złącze wyrzutnika muszą być kompatybilne z konkretnym oprzyrządowaniem.
Maszyna musi również dysponować wystarczającą siłą zacisku dla przewidywanej powierzchni i ciśnienia odlewu, odpowiednią wydajnością wtrysku, wymaganymi obwodami wyciągania rdzeni oraz odpowiednimi przyłączami procesowymi. Sama zgodność nominalnej klasy siły zacisku nie gwarantuje, że dana forma może zostać zamontowana.
FISS oferuje używane maszyny do odlewania ciśnieniowego z komorą zimną i gorącą oraz powiązaną automatykę. Dostępność sprzętu i jego przydatność do konkretnej maszyny należy zawsze sprawdzić w oparciu o rzeczywiste dane projektowe.
Często zadawane pytania dotyczące form do odlewania ciśnieniowego
Jaka jest różnica między stałą a ruchomą połówką formy?
Połowa stała pozostaje na płycie stałej po stronie wtrysku. Połowa ruchoma otwiera się wraz z płytą ruchomą i zazwyczaj zawiera zespół wypychaczy.
Gdzie montowane są kołki wyrzutowe?
W typowej matrycy do odlewania ciśnieniowego kołki wypychające są podtrzymywane przez płyty wypychające umieszczone za powierzchniami formującymi po stronie ruchomej i przechodzą przez dopasowane otwory, aby wypchnąć odlew.
Dlaczego stosuje się suwaki?
Suwaki i ruchome rdzenie służą do formowania otworów, podcięć i elementów bocznych, których nie można uwolnić w głównym kierunku otwierania formy.
Czy każda forma jest wyposażona w suwaki hydrauliczne?
Nie. Wiele odlewów można wyjmować bez ruchomych rdzeni; inne narzędzia wykorzystują ruchy mechaniczne, suwaki hydrauliczne lub ich połączenie.
Czy formę można zamontować na dowolnej maszynie o odpowiedniej sile zacisku?
Nie. Geometria płyty dociskowej i kolumn, skoki otwierania i wyrzutu, wydajność odlewania, przyłącza mediów, urządzenia do wyciągania rdzeni oraz układy sterowania również muszą być dopasowane.
Szukasz odpowiedniej maszyny do odlewania ciśnieniowego?
FISS wspiera proces kupna i sprzedaży używanych wtryskarek do odlewów ciśnieniowych oraz kompletnych komórek odlewniczych. Porównaj rzeczywiste dane matrycy i wymagania produkcyjne z dostępnym sprzętem.
Zobacz używane maszyny do odlewania ciśnieniowegoPodstawy techniczne i źródła
Podstawy techniczne: Bührig-Polaczek, Michaeli i Spur (red.), „Handbuch Urformen”, rozdział 1.6.4, wydawnictwo Carl Hanser Verlag. Informacje dotyczące kategorii maszyn FISS oraz wyboru technicznego. Tekst oryginalny; nie zamieszczono żadnych rysunków objętych prawami autorskimi.