
Zrozumienie krzywych wtrysku: monitorowanie procesu w odlewaniu ciśnieniowym
Każdy cykl na nowoczesnej maszynie do odlewania ciśnieniowego pozostawia ślad: położenie tłoka, prędkość tłoka oraz ciśnienie hydrauliczne rejestrowane w ciągu kilku ułamków sekundy. Prawidłowo zinterpretowane krzywe cyklu wtrysku pokazują, czy maszyna powtórzyła zamierzoną sekwencję, gdzie wystąpiło odchylenie i który element może być za to odpowiedzialny. Stanowią one jedno z najbardziej przydatnych narzędzi diagnostycznych w odlewni, pod warunkiem, że dane są wiarygodne, a osoby je analizujące wiedzą, jak wygląda normalny przebieg procesu.
Co mówi krzywa odlewu?
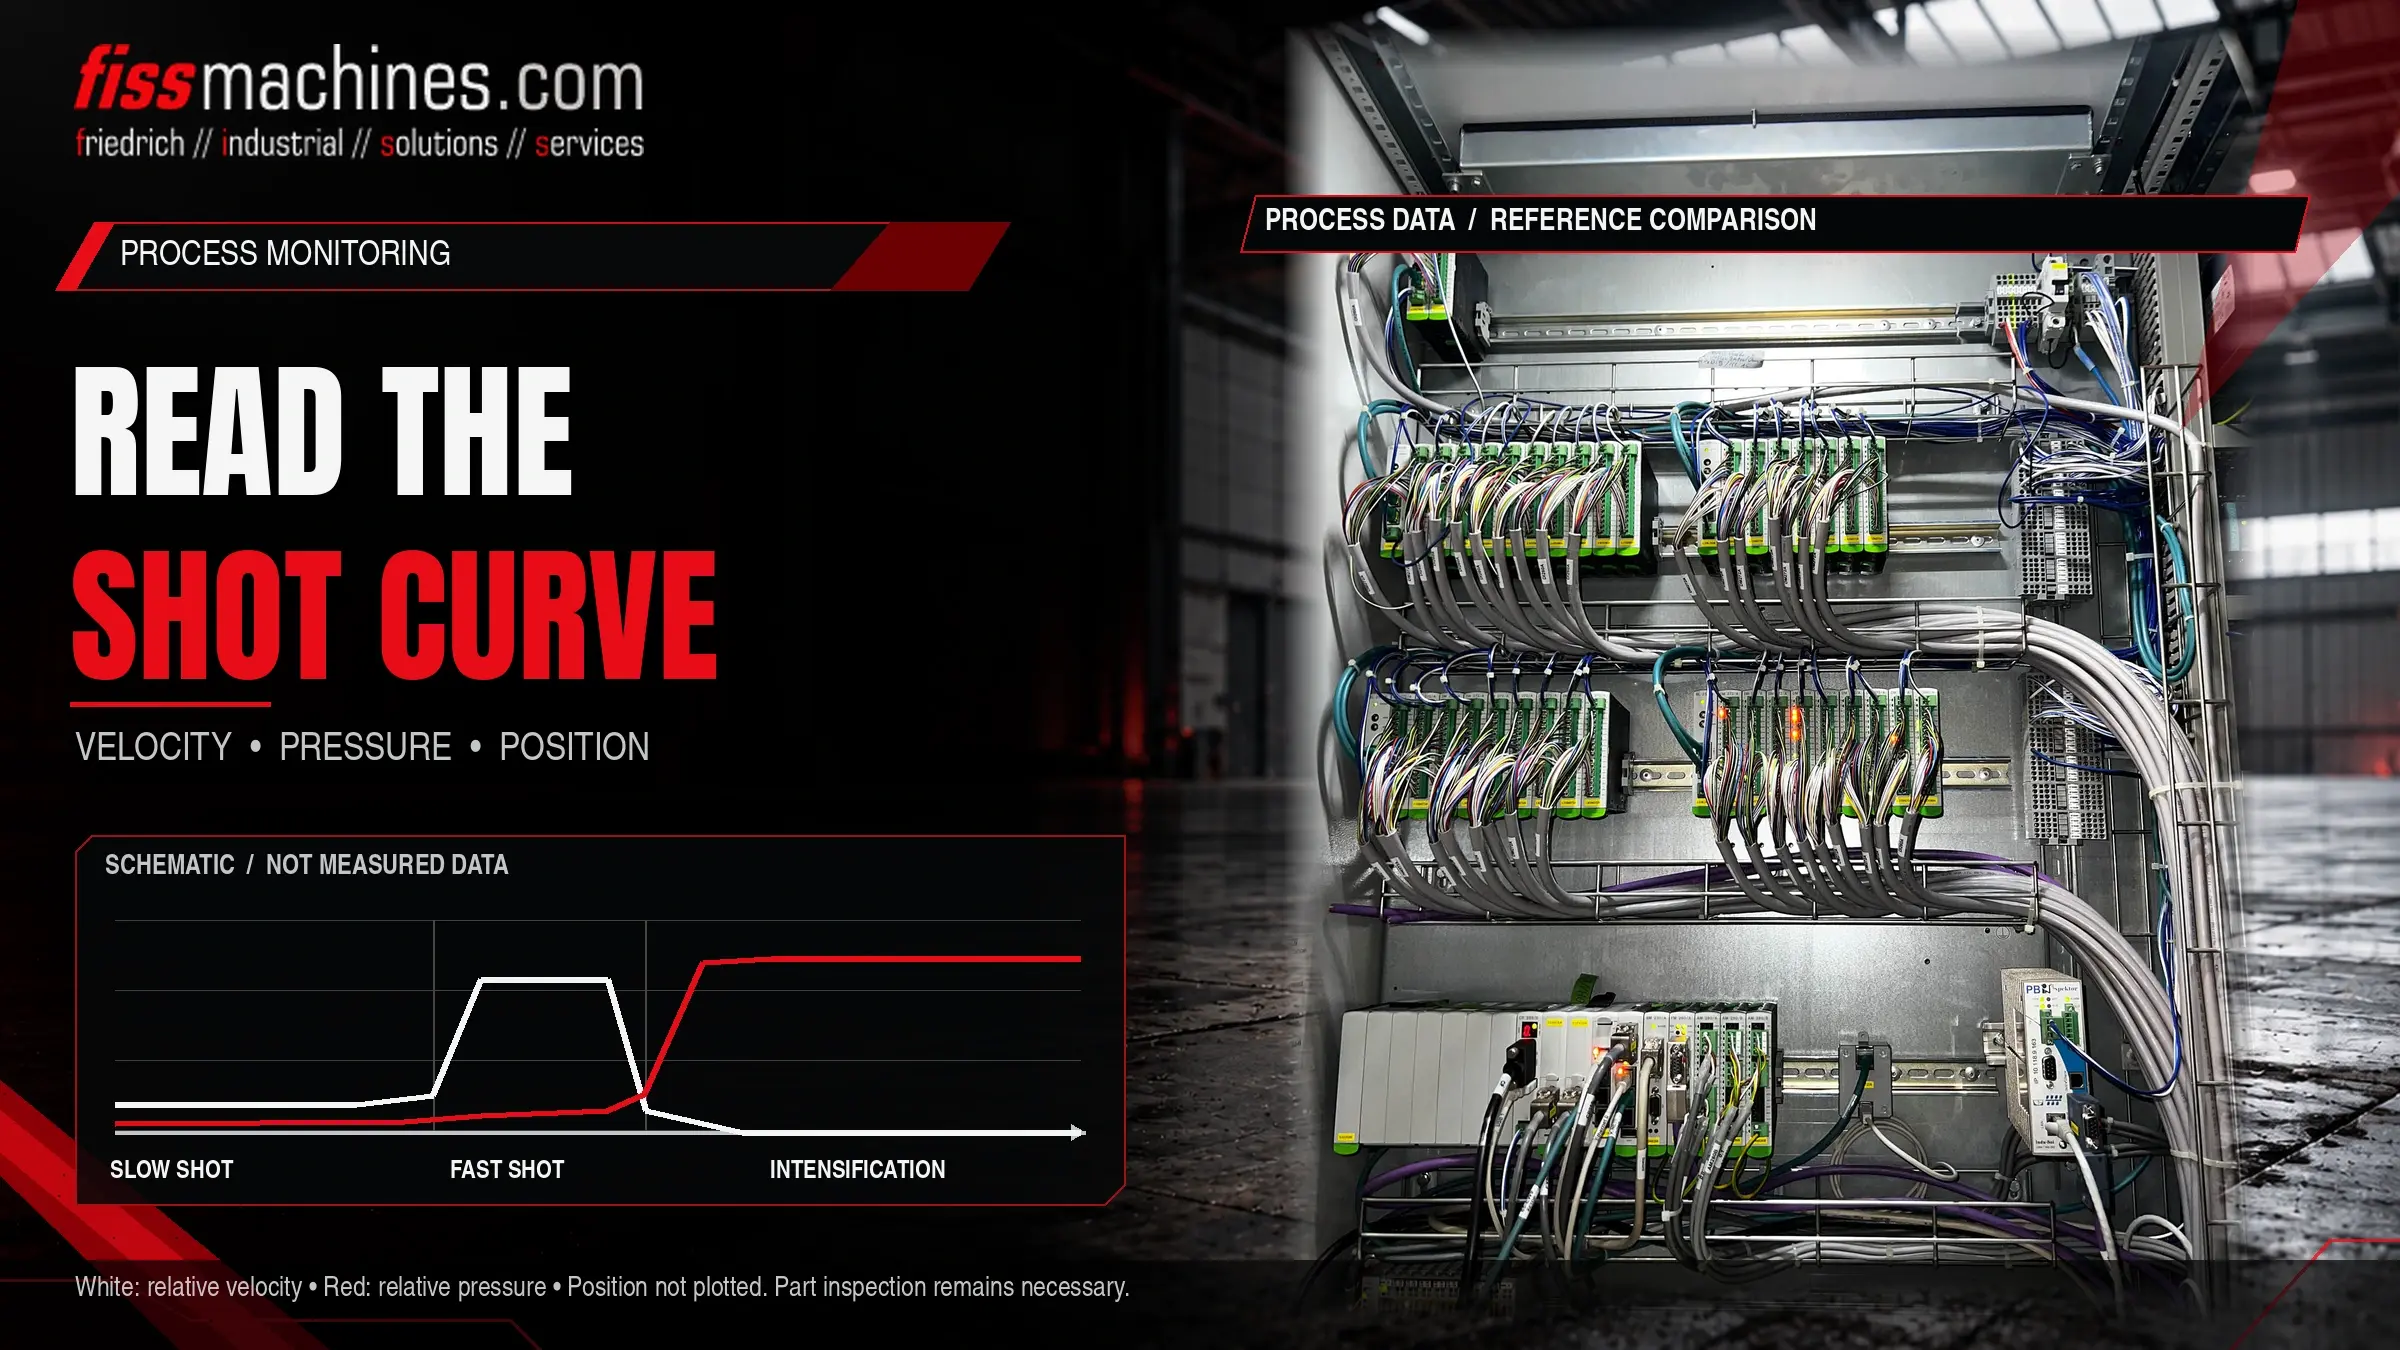
Krzywa wtrysku przedstawia przebieg ruchu tłoka, prędkość tłoka i ciśnienie w funkcji czasu lub skoku dla pojedynczego wtrysku. W porównaniu z znanym, prawidłowym strzałem referencyjnym ujawnia ona odchylenia w fazie wolnej, przejściu do fazy szybkiej strzału, prędkości w fazie szybkiej, narastaniu ciśnienia podczas intensyfikacji oraz końcowej pozycji tłoka.
Krzywa nie stanowi dowodu na to, że odlew jest dobry. Pokazuje ona jedynie, czy maszyna działała zgodnie z zamierzeniami; to, czy takie działanie pozwala uzyskać części bez wad, należy jeszcze potwierdzić poprzez kontrolę odlewów.
Z jakich sygnałów składa się krzywa odlewu?
Dokładny zestaw kanałów zależy od maszyny i jej sterowania, ale większość systemów rejestruje podobny zestaw podstawowych danych. Niektóre wartości są mierzone bezpośrednio, inne są obliczane. Rozróżnienie, które są które, ma znaczenie, gdy krzywa wygląda nietypowo.
| Sygnał | Źródło | Co przedstawia | Ograniczenia |
|---|---|---|---|
| Pozycja tłoka | Liniowy czujnik położenia na cylindrze tłoka | Skok w funkcji czasu, punkt przełączania, pozycja końcowa | Montaż i kalibracja muszą być prawidłowe |
| Prędkość tłoka | Zazwyczaj wyznaczana na podstawie sygnału położenia | Profil powolnego ruchu, prędkość szybkiego ruchu, opóźnienie | Wrażliwe na częstotliwość próbkowania i filtrowanie |
| Ciśnienie hydrauliczne | Przetworniki ciśnienia na cylindrze strzału (po stronie tłoka i tłoczyska) | Opór podczas napełniania, narastanie wzmocnienia | Na przebieg wpływają reakcja czujnika oraz jego położenie w obwodzie |
| Ciśnienie w metalach | Obliczane na podstawie ciśnień hydraulicznych i stosunków powierzchni | Przybliżone ciśnienie działające na metal | Wartość obliczona; nie uwzględniono tarcia i strat dynamicznych |
| Ciśnienie w akumulatorze | Przetwornik w obwodzie akumulatora, jeśli jest zamontowany | Energia dostępna do szybkiego strzału i intensyfikacji | Nie jest rejestrowana w każdej maszynie |
Wiele komórek przechowuje również pojedyncze wartości dla każdego strzału obok krzywych, takie jak prędkość strzału szybkiego, pozycja przełącznika, czas narastania intensyfikacji, końcowa pozycja tłoka oraz czas cyklu. Wartości te pozwalają dostrzec trendy na przestrzeni setek strzałów bez konieczności otwierania każdej krzywej.
Analiza krzywej strzału krok po kroku
Zasady fizyczne faz napełniania, w tym dlaczego powolny wtrysk musi wypychać powietrze przed metalem oraz dlaczego odpowietrzanie i próżnia mają znaczenie, wyjaśniono w naszym artykule na temat napełniania formy i próżni. W tym miejscu skupiamy się na tym, na co należy zwrócić uwagę w zarejestrowanych danych.
Pozycja początkowa i faza powolna
Należy sprawdzić, czy tłok rozpoczyna ruch z tej samej pozycji i przyspiesza płynnie. Nierównomierna krzywa prędkości w fazie powolnej może wskazywać na działanie zaworu, tarcie w tulei lub zmienną objętość wlewanej masy.
Przejście do szybkiego wtrysku
Porównaj pozycję suwaka, w której prędkość gwałtownie wzrasta, z wartością zadaną. Przesunięcie momentu przejścia wpływa na ilość metalu, która znajduje się już w układzie wlewowym w momencie rozpoczęcia fazy szybkiego wtrysku.
Prędkość wtrysku szybkiego i hamowanie
Zwróć uwagę na poziom, stabilność oraz zakończenie fazy szybkiego wtrysku. Skoki wartości pod koniec napełniania są często związane z charakterystyką hamowania pod koniec wtrysku i mogą powodować obciążenia formy oraz maszyny.
Intensyfikacja i pozycja końcowa
Oceń, jak szybko wzrasta ciśnienie po zapełnieniu gniazda oraz czy pozostaje ono stabilne. Końcowe położenie tłoka wskazuje długość biszkoptu, a tym samym stopień spójności dozowania.
Typowe odchylenia i możliwe przyczyny
W poniższej tabeli wymieniono częste wzorce. Podane przyczyny to hipotezy, które należy zweryfikować, a nie automatyczne diagnozy; może występować kilka przyczyn jednocześnie, a ten sam wzorzec może mieć różne przyczyny na różnych maszynach.
| Wzorzec | Możliwe przyczyny | Pierwsze czynności sprawdzające |
|---|---|---|
| Rozrzut pozycji końcowej między poszczególnymi strzałami | Nierównomierne dozowanie, kruszec krzepnący w tulei | Układ dozujący, kadź lub piec, temperatura tulei |
| Prędkość szybkiego wlewu niższa od ustawionej | Niskie ciśnienie w akumulatorze, reakcja zaworu, zwiększone tarcie | Ciśnienie w akumulatorze i wstępne napełnienie, zawory, zużycie tłoka i tulei |
| Powolny wzrost ciśnienia wzmacniającego | Problemy z multiplikatorem lub zaworem, wyciek wewnętrzny, wstępne napełnienie gazem | Obwód wzmacniacza, uszczelki, stan akumulatora |
| Spadek ciśnienia podczas przerwy | Wyciek wewnętrzny, nadmiar metalu na linii podziału | Uszczelnienia cylindra, zawory zwrotne, blokada matrycy i linia podziału |
| Hałaśliwy lub postrzępiony przebieg prędkości | Problemy z czujnikiem lub okablowaniem, zbyt agresywne ustawienia filtrowania, zacinający się tłok | Przetwornik, okablowanie, ustawienia danych, smarowanie tłoka |
Przed zmianą ustawień procesu z powodu nietypowej krzywej należy upewnić się, że czujnik, jego mocowanie oraz ustawienia rejestracji są prawidłowe. Luźny przetwornik może bardzo przekonująco symulować usterkę mechaniczną.
Opracowanie praktycznej strategii monitorowania
Ujęcia referencyjne i przedziały tolerancji
Monitorowanie rozpoczyna się od zdefiniowanego punktu odniesienia: krzywych i pojedynczych wartości pochodzących z stabilnego przebiegu, w wyniku którego powstały części dopuszczone do użytku przez kontrolę jakości. Pasma tolerancji wokół kluczowych wartości pozwalają komórce automatycznie sygnalizować odchylenia w seriach. Zbyt wąskie pasma powodują fałszywe alarmy i wkrótce są ignorowane; zbyt szerokie pasma pozwalają, by rzeczywiste odchylenia pozostały niezauważone.
Powiązanie danych z cyklu z częściami
Wartość danych dotyczących odlewów gwałtownie wzrasta, gdy każdy odlew można powiązać z wyprodukowaną częścią, na przykład za pomocą licznika odlewów lub oznakowania części. W ten sposób można oddzielić odlewy odbiegające od normy, a wyniki kontroli można korelować z danymi procesowymi w czasie. Sposób, w jaki bramki sortujące, znakowanie i przenoszenie wpisują się w komórkę, omówiono w naszym artykule na temat automatyzacji w komórce odlewniczej.
Monitorowanie a regulacja w pętli zamkniętej
Rejestrowanie krzywych to nie to samo, co ich regulacja. Wiele maszyn wykonuje odlew przy ustalonych pozycjach zaworów i rejestruje wynik; inne dostosowują odlew w czasie rzeczywistym podczas każdego skoku. Oba procesy można monitorować, ale oczekiwane rozrzuty i znaczenie odchyleń są różne.
Krzywe wtrysku przy ocenie używanej maszyny
Zapisane krzywe z produkcji mogą stanowić cenne dowody na to, jak zachowywało się zakończenie cyklu przed wyłączeniem maszyny. Jeśli są dostępne, poproś o krzywe z różnych okresów, a nie tylko o jeden przykład. Jeśli ich nie ma, próba robocza pod nadzorem, o ile jest to bezpieczne, pozwala na zarejestrowanie krzywych na miejscu. Starsze maszyny mogą w ogóle nie posiadać systemu monitorowania serii; w takim przypadku często możliwe jest jego doposażenie, ale należy z wyprzedzeniem ocenić czujniki, integrację sterowania oraz nakład pracy z tym związany.
Lista kontrolna zapewniająca niezawodne monitorowanie strzałów
- Przetworniki położenia i ciśnienia zidentyfikowane, solidnie zamontowane i skalibrowane
- Należy jasno określić, które kanały są mierzone, a które obliczane
- Częstotliwość próbkowania i filtrowanie udokumentowane i utrzymywane na stałym poziomie
- Strzały referencyjne zdefiniowane na podstawie serii z dopuszczonymi częściami
- Ustalono pasma tolerancji dla kluczowych wartości pojedynczych i poddaje się je okresowej weryfikacji
- Dane pomiarowe powiązane z częściami lub przynajmniej z czasem i licznikiem pomiarów
- Ciśnienia w akumulatorach i wstępne napełnianie uwzględnione w procedurach konserwacyjnych
- Zdefiniowane obowiązki: kto weryfikuje alarmy i kto może zmieniać ustawienia
- Zmiany krzywej po konserwacji w porównaniu z poprzednim stanem odniesienia
Najczęściej zadawane pytania
Czy ciśnienie metalu wskazane na krzywej odpowiada rzeczywistemu ciśnieniu w wnęce?
Zazwyczaj nie do końca. Jest ono zazwyczaj obliczane na podstawie ciśnień hydraulicznych i pól powierzchni cylindrów, więc nie uwzględnia się tarcia ani efektów dynamicznych, a ciśnienie w wnęce zależy również od układu wlewowego i krzepnięcia. Należy traktować je jako wartość porównawczą między poszczególnymi odlewami.
Czy krzywe cyklu mogą zastąpić kontrolę rentgenowską lub inną kontrolę części?
Nie. Pokazują one jedynie, czy maszyna powtórzyła swoją sekwencję. Porowatość lub inne wady mogą również wynikać z formy, stopu lub temperatury formy, czego krzywa cyklu nie uwzględnia.
Jak często należy aktualizować krzywe referencyjne?
Za każdym razem, gdy zmienia się matryca, tuleja wtryskowa, tłok lub odpowiednie ustawienia , a także po poważnych konserwacjach. Należy zachować stare dane referencyjne, aby zmiany pozostawały identyfikowalne.
Czy starszą maszynę można wyposażyć w system monitorowania cyklu wtrysku?
W wielu przypadkach tak, przy użyciu czujników modernizacyjnych i oddzielnego systemu rejestrującego lub zaktualizowanego sterownika. Wykonalność zależy od konstrukcji hydraulicznej, miejsca montażu oraz sposobu wykorzystania danych.
FISS wspiera ocenę stanu maszyn i serwis.
Niezależnie od tego, czy analizujesz końcówkę wtryskową używanej maszyny z komorą zimną, czy planujesz przegląd własnego sprzętu, firma FISS może omówić z Tobą dostępne dane oraz kolejne kroki techniczne.