
Zakup używanej maszyny do odlewania ciśnieniowego: lista kontrolna pod kątem technicznym
Używana maszyna do odlewania ciśnieniowego może stanowić ekonomiczny sposób na zwiększenie mocy produkcyjnych lub wymianę starzejącej się linii produkcyjnej. O tym, czy jest to dobry zakup, decyduje w mniejszym stopniu rok produkcji, a w większym – stan techniczny maszyny, jej dostosowanie do planowanych odlewów oraz nakład pracy wymagany do jej przeniesienia i ponownego uruchomienia. Niniejsza lista kontrolna określa kolejność czynności podczas przeglądu, od wymagań po próbę pracy.
Co należy sprawdzić przed zakupem?
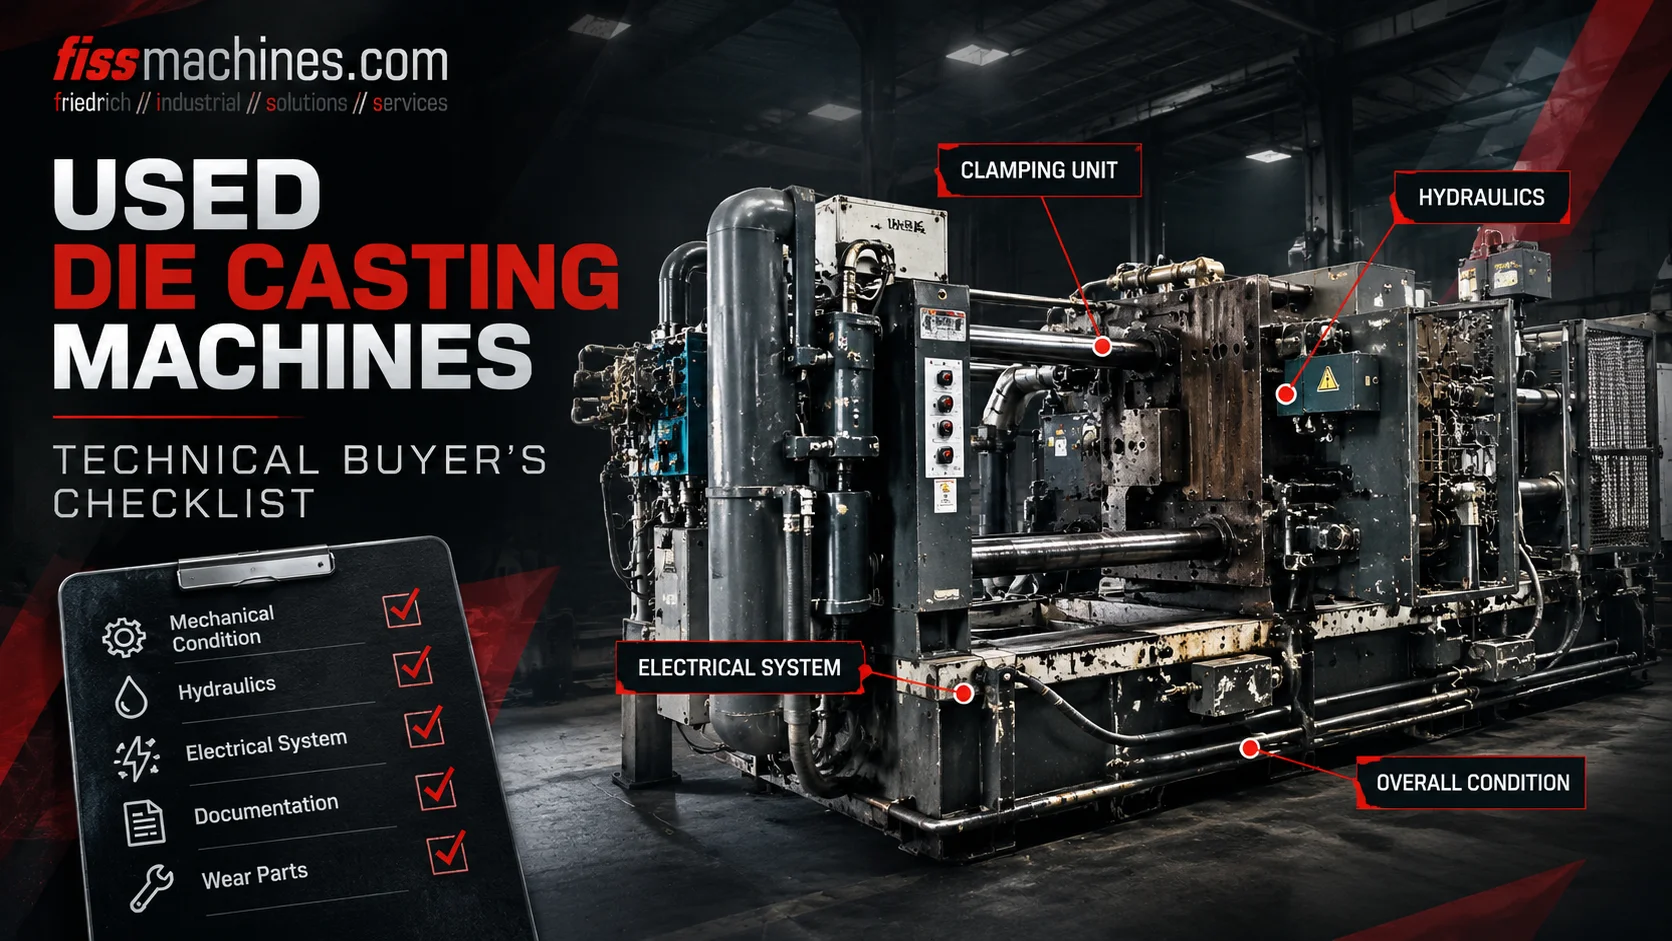
Zacznij od własnych wymagań: stop, rozmiar części, wymiary matrycy, wymagana siła zacisku i wydajność odlewania. Następnie oceń maszynę pod kątem pięciu obszarów: dokumentacji i historii, zespołu zaciskowego, zespołu wtryskowego, układu hydraulicznego oraz sterowania elektrycznego. Jeśli to możliwe, obejrzyj maszynę pracującą na własnym napędzie i zapisz swoje spostrzeżenia.
Wszystko, czego nie da się zweryfikować na miejscu, należy uwzględnić jako kwestię do wyjaśnienia i wliczyć w koszt, na przykład planując częściowy remont lub bardziej szczegółową kontrolę po demontażu.
Określ wymagania przed zapoznaniem się z ofertami
Porównywanie ofert wyłącznie na podstawie siły zacisku prowadzi do błędnych decyzji. Maszyna może mieć odpowiednią siłę nominalną, a mimo to być nieodpowiednia, ponieważ matryca nie mieści się między kolumnami, końcówka wtryskowa nie jest w stanie dostarczyć wymaganej objętości metalu lub układ sterowania nie jest w stanie odtworzyć profilu wtrysku wymaganego w procesie.
Pierwszą decyzją jest wybór zasady działania maszyny. Aluminium odlewa się na maszynach z komorą zimną, natomiast cynk i wiele mniejszych elementów magnezowych jest zazwyczaj produkowanych na maszynach z komorą gorącą. Nasz artykuł „Komora zimna czy komora gorąca?” szczegółowo wyjaśnia te różnice.
| Parametr | Dlaczego ma to znaczenie | Źródło |
|---|---|---|
| Stop | Określa, czy proces odbywa się w komorze zimnej czy gorącej, oraz rodzaj urządzeń do topienia. | Rysunek części, specyfikacja klienta |
| Powierzchnia rzutu poziomego i ciśnienie odlewania | Podstawa do obliczenia wymaganej siły docisku wraz z marginesem bezpieczeństwa. | Projekt matrycy, inżynier procesowy |
| Masa odlewu | Odlewy wraz z kanałami wlewowymi, wlewami, przelewami i nadlewką muszą pasować do końcówki wlewu. | Projekt formy, istniejące dane procesowe |
| Wymiary formy | Szerokość, wysokość oraz wysokość formy muszą mieścić się między kolumnami mocującymi oraz w zakresie wysokości formy. | Rysunek matrycy |
| Obwód komory | Rozlewanie, natryskiwanie, wyciąganie, przycinanie oraz interfejsy do sterowania maszyną. | Istniejący lub planowany układ |
Dokumentacja i historia maszyny
Dobra dokumentacja skraca czas ponownego uruchomienia i zmniejsza ryzyko. Należy poprosić o dane z tabliczki znamionowej, instrukcję obsługi, schematy hydrauliczne i elektryczne, wykazy części oraz, jeśli są dostępne, dokumentację konserwacji. Stan licznika cykli stanowi przydatną informację, ale sam w sobie nie jest miarą stanu technicznego: maszyna z dużą liczbą cykli i regularnie konserwowana może być w lepszym stanie niż ta, która stała nieużywana w wilgotnej hali.
Urządzenia ciśnieniowe, takie jak akumulator uderzeniowy, podlegają krajowym przepisom dotyczącym kontroli. Należy wyjaśnić, jakie dokumenty z kontroli istnieją i jakie będą wymagane w nowej lokalizacji. To samo dotyczy urządzeń zabezpieczających: osłony, blokady i kurtyny świetlne muszą spełniać wymagania obowiązujące w miejscu eksploatacji, co może oznaczać dodatkową pracę w przypadku przeniesienia maszyny między krajami.
Układ zaciskowy: płyty dociskowe, kolumny i mechanizm blokujący
Zespół zaciskowy musi utrzymywać matrycę w pozycji zamkniętej pomimo nacisku metalu przy każdym cyklu. Uszkodzenia w tym obszarze wiążą się z wysokimi kosztami naprawy i mają bezpośredni wpływ na nadlewki, dokładność wymiarową oraz żywotność matrycy.
Płyty dociskowe
Należy sprawdzić powierzchnie mocujące matrycę pod kątem pęknięć, erozji spowodowanej rozpryskami metalu, uszkodzonych rowków teowych oraz miejsc naprawionych. Równoległość między płytą stałą a ruchomą należy zmierzyć, a nie oceniać na oko.
Słupki łączące
Należy sprawdzić, czy nie ma zarysowań, korozji, uszkodzeń gwintów oraz śladów wcześniejszych napraw. Nierównomierne wydłużenie kolumn przy danej sile docisku wskazuje na niewspółosiowość lub zużycie; pomiar odkształcenia wszystkich kolumn daje jasny obraz tego, czy maszynę można zamknąć pod ciśnieniem.
System dźwigniowy lub blokujący
W maszynach z mechanizmem dźwigniowym kluczowe znaczenie mają luz w sworzniach i tulejach oraz stan układu smarowania. W konstrukcjach dwupłytowych należy zwrócić uwagę na elementy blokujące kolumny oraz cylindry dociskowe. W obu przypadkach należy sprawdzić regulację wysokości matrycy w całym zakresie.
Końcówka wtryskowa: serce procesu
Układ wtryskowy decyduje o powtarzalności przyspieszenia metalu, o tym, jak szybko wypełniana jest wnęka oraz w jaki sposób wywierany jest nacisk podczas krzepnięcia. W maszynach z komorą zimną należy sprawdzić mocowanie tulei wtryskowej, pręt tłoka i złącze, uszczelnienia cylindra wtryskowego oraz stan akumulatora, w tym jego wstępne napełnienie azotem. W maszynach z komorą gorącą głównymi elementami podlegającymi zużyciu są: szyjka łabędzia, dysza i dopasowanie tłoka.
Jeśli planowany proces wykorzystuje próżnię lub określony trójfazowy profil wtrysku, należy sprawdzić, czy maszyna i jej sterowanie faktycznie to obsługują. Nasz artykuł na temat wypełniania formy i próżni opisuje, jakie parametry wtrysku wpływają na jakość odlewu.
Układ hydrauliczny, elektryczny i sterowanie
Układ hydrauliczny
Należy sprawdzić olej pod kątem zanieczyszczeń i obecności wody, stan węży, zewnętrzne wycieki, hałas pompy, stan filtra oraz temperaturę oleju podczas pracy. Nieszczelne zawory często objawiają się powolnym spadkiem ciśnienia lub nierównomiernymi ruchami, a nie widocznym wyciekiem oleju.
Układ sterowania i instalacja elektryczna
Należy określić generację układu sterowania, dostępność części zamiennych oraz czy istnieją kopie zapasowe oprogramowania i zestawy parametrów. Starszy układ sterowania może działać niezawodnie, ale przestarzałe komponenty mogą spowodować konieczność późniejszej modernizacji, co należy uwzględnić w budżecie od samego początku.
Próba pracy, demontaż i ponowne uruchomienie
Najbardziej pouczająca jest obserwacja maszyny w trakcie pracy produkcyjnej. Jeśli nie jest to możliwe, test funkcjonalny przy zasilaniu powinien przynajmniej wykazać wszystkie ruchy, wzrost ciśnienia, zaciskanie oraz sekwencję wtrysku w zakresie, w jakim jest to bezpieczne bez użycia metalu. Należy zapisać wartości ciśnienia, czasy oraz wszelkie komunikaty o błędach.
Na koniec należy zaplanować logistykę: profesjonalny demontaż, oznaczenie połączeń hydraulicznych i elektrycznych, pakowanie do transportu oraz realistyczny harmonogram montażu, prac fundamentowych i ponownego uruchomienia. Koszty te często mają równie duży wpływ na opłacalność inwestycji, co cena zakupu.
Lista kontrolna na wizytę kontrolną
- Sfotografowano tabliczkę znamionową; odnotowano siłę zacisku, siłę wystrzału i średnice tłoka
- Odległość między kolumnami a matrycą oraz zakres wysokości matrycy zmierzono względem matrycy
- Sprawdzono powierzchnie płyt dociskowych, rowki teowe oraz równoległość
- Słupki mocujące sprawdzono pod kątem uszkodzeń; w miarę możliwości zmierzono rozkład naprężeń
- Sprawdzono luz sworzni dźwigni i tulei lub elementów blokujących obie płyty
- Sprawdzono cylinder udarowy, akumulator, tłoczysko i mocowanie tulei udarowej
- Pobrano próbkę oleju hydraulicznego; udokumentowano wycieki, stan węży i filtrów
- Ustalono typ sterowania, stan kopii zapasowej oprogramowania oraz dostępność części zamiennych
- Przeglądnięto zapisy z kontroli urządzeń zabezpieczających i akumulatora
- Ruchy i sekwencja wystrzałów obserwowane przy zasilaniu; wartości zarejestrowane
- Sporządzono pisemny wykaz urządzeń peryferyjnych, interfejsów oraz zakresu dostawy
Najczęściej zadawane pytania
Czy rok produkcji jest dobrym wskaźnikiem stanu technicznego?
Tylko w ograniczonym stopniu. Historia konserwacji, warunki eksploatacji oraz stan części zużywających się zazwyczaj mówią więcej o używanej maszynie niż jej wiek.
Czy mogę ocenić maszynę bez obejrzenia jej w działaniu?
Kontrola statyczna pozwala wykryć uszkodzenia mechaniczne i wycieki, ale nie pokazuje, jak sprawnie działa układ strzelający. Jeśli nie ma możliwości przeprowadzenia jazdy próbnej, należy uwzględnić tę niepewność w budżecie.
Czy powinienem kupić maszynę w stanie, w jakim jest, czy po remoncie?
To zależy od możliwości własnych i harmonogramu. Remont przed dostawą zmniejsza ryzyko związane z uruchomieniem; zakup w stanie, w jakim jest, może mieć sens, jeśli własny zespół konserwacyjny może przejąć te prace.
Czy wraz z maszyną należy kupić urządzenia peryferyjne?
Niekoniecznie, ale interfejsy między kadzią, rozpylaczem, ekstraktorem i sterowaniem maszyny muszą być kompatybilne. Łączenie urządzeń różnych generacji może wymagać dodatkowych prac integracyjnych.
FISS zapewnia wsparcie w zakresie doboru, kontroli i remontu.
FISS oferuje używane maszyny do odlewania ciśnieniowego oraz kompletne komórki produkcyjne i może pomóc w kontroli, demontażu, transporcie i regeneracji. Podaj nam swoje wymagania dotyczące części i procesu, a my sprawdzimy, które maszyny będą odpowiednie.