
Masa wtrysku i objętość odlewu: dobór odpowiedniego zespołu wtryskowego
Siła zamykania jest zazwyczaj pierwszą wartością, którą porównuje się, ale wtryskarka musi również dostarczać odpowiednią ilość metalu pod odpowiednim ciśnieniem przy każdym wtrysku. Masa wtrysku, średnica tłoka, pojemność tulei wtryskowej oraz ciśnienie właściwe odlewu są ze sobą ściśle powiązane. Zrozumienie tych zależności pomaga ocenić, czy zespół wtryskowy rzeczywiście pasuje do matrycy i odlewu.
Jak sprawdzić, czy zespół wtryskowy jest wystarczająco duży?
Zsumuj całkowitą masę odlewu: wszystkie elementy odlewu wraz z kanałami wlewowymi, wlewami, przelewami i odlewem resztkowym. Przelicz tę masę na objętość metalu, korzystając z gęstości ciekłego stopu. Następnie porównaj ją z użyteczną objętością tulei wtryskowej dla planowanej średnicy tłoka i sprawdź wynikowy współczynnik wypełnienia oraz ciśnienie odlewnicze, jakie końcówka wtryskowa może wytworzyć przy tej średnicy.
Zbyt duży tłok obniża osiągalne ciśnienie odlewania; zbyt mały może nie pomieścić wystarczającej ilości metalu. Właściwym wyborem jest równowaga między tymi dwoma czynnikami, potwierdzona danymi maszyny i konstrukcją formy.
Co wchodzi w skład masy odlewu?
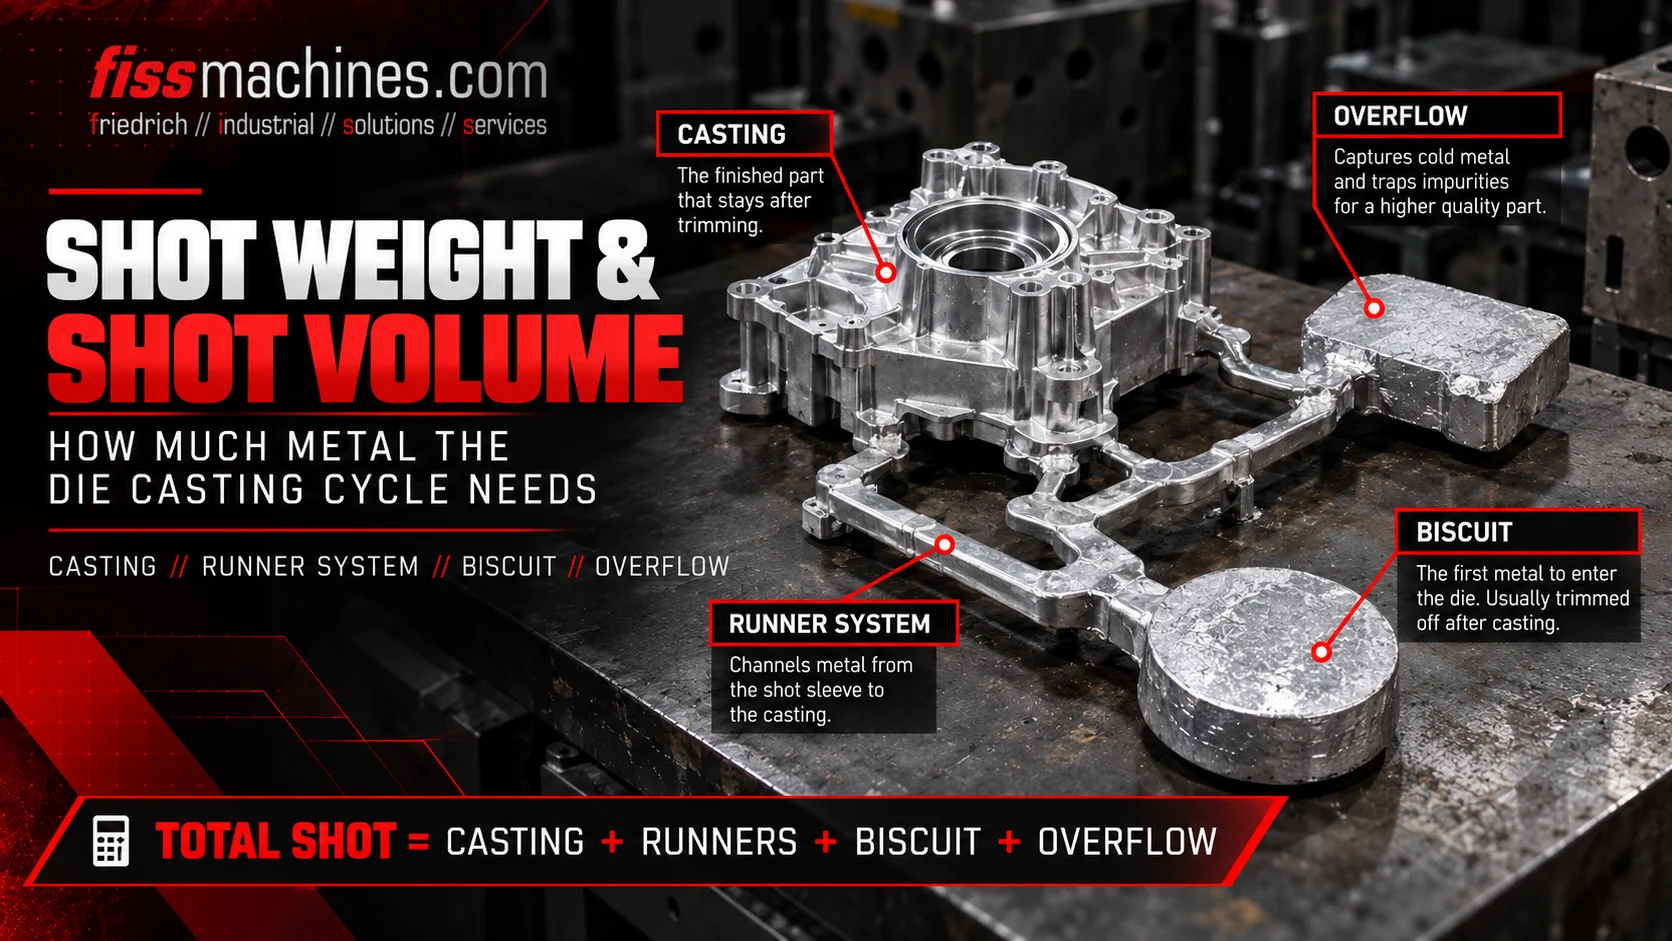
Masa odlewu to całkowita masa metalu wtryskiwanego w jednym cyklu, a nie tylko masa gotowego odlewu. W praktyce układ wlewowy i nadmiar metalu mogą stanowić znaczną część masy odlewu, zwłaszcza w przypadku elementów o cienkich ściankach lub form wielokomorowych.
| Składnik | Funkcja | Uwaga |
|---|---|---|
| Odlewy | Rzeczywiste części, jedna lub więcej na cykl. | Należy podać masę brutto przed obróbką. |
| Kanały wlewowe i wlewki | Kierują metal z tulei do gniazda. | Określone przez projekt matrycy. |
| Przelewy i odpowietrzniki | Służą do gromadzenia zimnego, utlenionego metalu oraz wspomagają odpowietrzanie wnęki. | Często niedoceniane we wczesnych obliczeniach. |
| Biscuit | Metal pozostający przed tłokiem, który przenosi ciśnienie. | Jego grubość zależy od dokładności dozowania. |
Maszyny z gorącą komorą nie posiadają „biscuit”; porcja jest podawana przez szyjkę i dyszę, a w obliczeniach uwzględnia się kanał wlewowy.
Przeliczanie masy odlewu na objętość metalu
Tuleja wtryskowa ma określoną objętość, a nie masę. Masę wtrysku należy zatem podzielić przez gęstość stopu w stanie ciekłym, która jest niższa niż gęstość odlewu w stanie stałym. W przypadku stopów aluminium gęstość cieczy w temperaturze zbliżonej do temperatury odlewania wynosi około 2,3–2,4 g/cm³; dokładną wartość należy pobrać z danych dotyczących stopu.
Vmetal =mshot /ρliquid
Vmetal w cm³,mshot w g, ρliquid w g/cm³. Założenie: uwzględnia się pełną porcję odlewu wraz z odlewem wstępnym , a metal jest całkowicie płynny w momencie wlewania.
W kartach technicznych maszyn często podaje się maksymalną masę odlewu dla każdej średnicy tłoka . Przed porównaniem tych wartości z własnymi obliczeniami należy sprawdzić, na jakim stopie i w jakich warunkach odniesienia są one oparte.
Współczynnik wypełnienia: Jak bardzo wypełniona jest tuleja strzałkowa?
Współczynnik wypełnienia określa, jaką część użytecznej objętości tulei odlewniczej zajmuje metal po wlaniu. Ma on duży wpływ na ilość powietrza obecnego w tulei oraz na zachowanie fali metalu podczas powolnej pierwszej fazy odlewu.
Współczynnik wypełnienia =Vmetal / (Aplunger ×Leff)
Aplunger = π × d² / 4 w cm² (d = średnica tłoka w cm); Leff = użyteczna długość tulei w cm między powierzchnią czołową tłoka w pozycji początkowej a końcem tulei od strony matrycy.
Niski współczynnik wypełnienia pozostawia dużą objętość powietrza nad metalem, co zwiększa prawdopodobieństwo powstawania fal i uwięzienia powietrza oraz wymaga starannie dostosowanego powolnego wlewu. Bardzo wysoki współczynnik wypełnienia zmniejsza objętość powietrza, ale pozostawia mniej marginesu na wlewanie i może zwiększyć ryzyko rozlania metalu z otworu wlewowego. Odpowiednie wartości docelowe zależą od długości tulei, profilu powolnego wlewu oraz kształtki i powinny zostać zweryfikowane w trakcie procesu. Wpływ kolejnych faz napełniania na jakość wyjaśniono w naszym artykule poświęconym napełnianiu formy i próżni.
Ciśnienie odlewania i średnica tłoka
Cylinder wtryskowy wywiera siłę. Ciśnienie działające na metal wynika z tej siły podzielonej przez pole powierzchni tłoka. Przy tej samej sile wtrysku mniejszy tłok wytwarza zatem wyższe ciśnienie właściwe, ale mieści mniej metalu.
p [bar] = 100 ×Fshot [kN] /Aplunger [cm²]
Ponieważ 1 kN/cm² odpowiada 100 bar. Straty wynikające z tarcia i efektów dynamicznych są pomijane w tym uproszczonym równaniu.
Ciśnienie właściwe określa również wymagania dotyczące siły zacisku, ponieważ ciśnienie metalu oddziałuje na powierzchnię rzutu odlewu i układu wlewowego. Dlatego też końcówkę wtrysku i zespół zaciskowy należy zawsze oceniać łącznie.
Uproszczone obliczenia
Poniższe dane są hipotetyczne i służą wyłącznie zilustrowaniu metody. Założenia: 3,5 kg śrutu aluminiowego (odlewy, kanały wlewowe, przelewy i biscuit), gęstość cieczy 2,4 g/cm³, użyteczna długość tulei 50 cm oraz siła intensyfikacji wynosząca 400 kN.
| Średnica tłoka | Powierzchnia tłoka | Objętość tulei | Współczynnik napełnienia | Ciśnienie właściwe |
|---|---|---|---|---|
| 70 mm | 38,5 cm² | 1 924 cm³ | ok. 76 % | ok. 1 040 bar |
| 80 mm | 50,3 cm² | 2 513 cm³ | ok. 58 % | ok. 800 bar |
Objętość metalu w obu przypadkach: 3 500 g / 2,4 g/cm³ ≈ 1 458 cm³. Porównanie pokazuje kompromis: mniejszy tłok zapewnia wyższe ciśnienie i pełniejsze wypełnienie tulei, natomiast większy pozostawia większy zapas objętości przy niższym ciśnieniu. To, która opcja jest odpowiednia dla danej części, zależy od wymagań jakościowych oraz konstrukcji matrycy.
Lista kontrolna do oceny zespołu wtryskowego
- Określono całkowitą masę wtrysku, uwzględniając przelewy i półprodukt
- Gęstość stopu w stanie ciekłym należy przyjąć na podstawie danych dotyczących stopu, a nie gęstości w stanie stałym
- Zidentyfikowano dostępne średnice tłoka i tuleje wtryskowe dla danej maszyny
- Zmierzono lub pobrano z dokumentacji długość użytkową tulei
- Obliczono współczynnik wypełnienia dla każdej rozważanej średnicy tłoka
- Siła odlewu i wynikające z niej ciśnienie właściwe sprawdzono pod kątem zgodności z wymaganiami
- Siła zacisku zweryfikowana pod kątem wynikowego ciśnienia i powierzchni rzutu
- Dokładność dozowania kadzi lub pieca wystarczająca do uzyskania stałej grubości półwyrobu
- W przypadku maszyn używanych sprawdzono stan tulei wtryskowej, tłoka i cylindra wtryskowego
Stałe dozowanie jest warunkiem koniecznym dla powtarzalnych współczynników napełnienia. Różnice między piecami dozującymi, topiącymi i podtrzymującymi omówiono w naszym artykule „Piec dozujący, topiący czy podtrzymujący?”
Najczęściej zadawane pytania
Czy w istniejącej maszynie można zmienić średnicę tłoka?
Często tak, w zakresie podanym przez producenta. Tuleja wtryskowa, tłok, mocowanie tulei i ewentualnie złącze matrycy muszą do siebie pasować. Należy sprawdzić, jakie rozmiary są dopuszczone dla danej maszyny.
Dlaczego stosuje się gęstość cieczy zamiast gęstości ciała stałego?
Tuleja jest wypełniana ciekłym metalem, który zajmuje większą objętość niż ta sama masa w postaci stałej. Zastosowanie gęstości ciała stałego spowodowałoby niedoszacowanie wymaganej objętości.
Czy większy zespół wtryskowy jest zawsze bezpieczniejszym wyborem?
Niekoniecznie. Zbyt duża jednostka może wymusić niski współczynnik napełnienia lub zastosowanie większego tłoka o niższym ciśnieniu właściwym. Celem jest odpowiednie dopasowanie, a nie osiągnięcie maksymalnej wartości.
FISS pomaga porównać dane końcowe wtrysku z Państwa częścią.
Prześlij nam masę odlewu, stop oraz wymiary matrycy Twojej części. FISS może sprawdzić, które używane maszyny do odlewania ciśnieniowego z komorą zimną oferują odpowiednią kombinację wydajności odlewu, rozmiarów tłoka i siły zacisku.