
Low-Pressure Die Casting Explained: Process, Machines and Applications
Low-pressure die casting (LPDC) fills a permanent metal die from below, using gas pressure on the surface of the melt instead of a fast-moving plunger. The result is a calm, controllable filling and a casting that is fed with metal while it solidifies. That makes the process a common choice for aluminium wheels and other safety-relevant or pressure-tight parts. Despite the similar name, it works very differently from high-pressure die casting, and the machines are built differently too.
How Does Low-Pressure Die Casting Work?
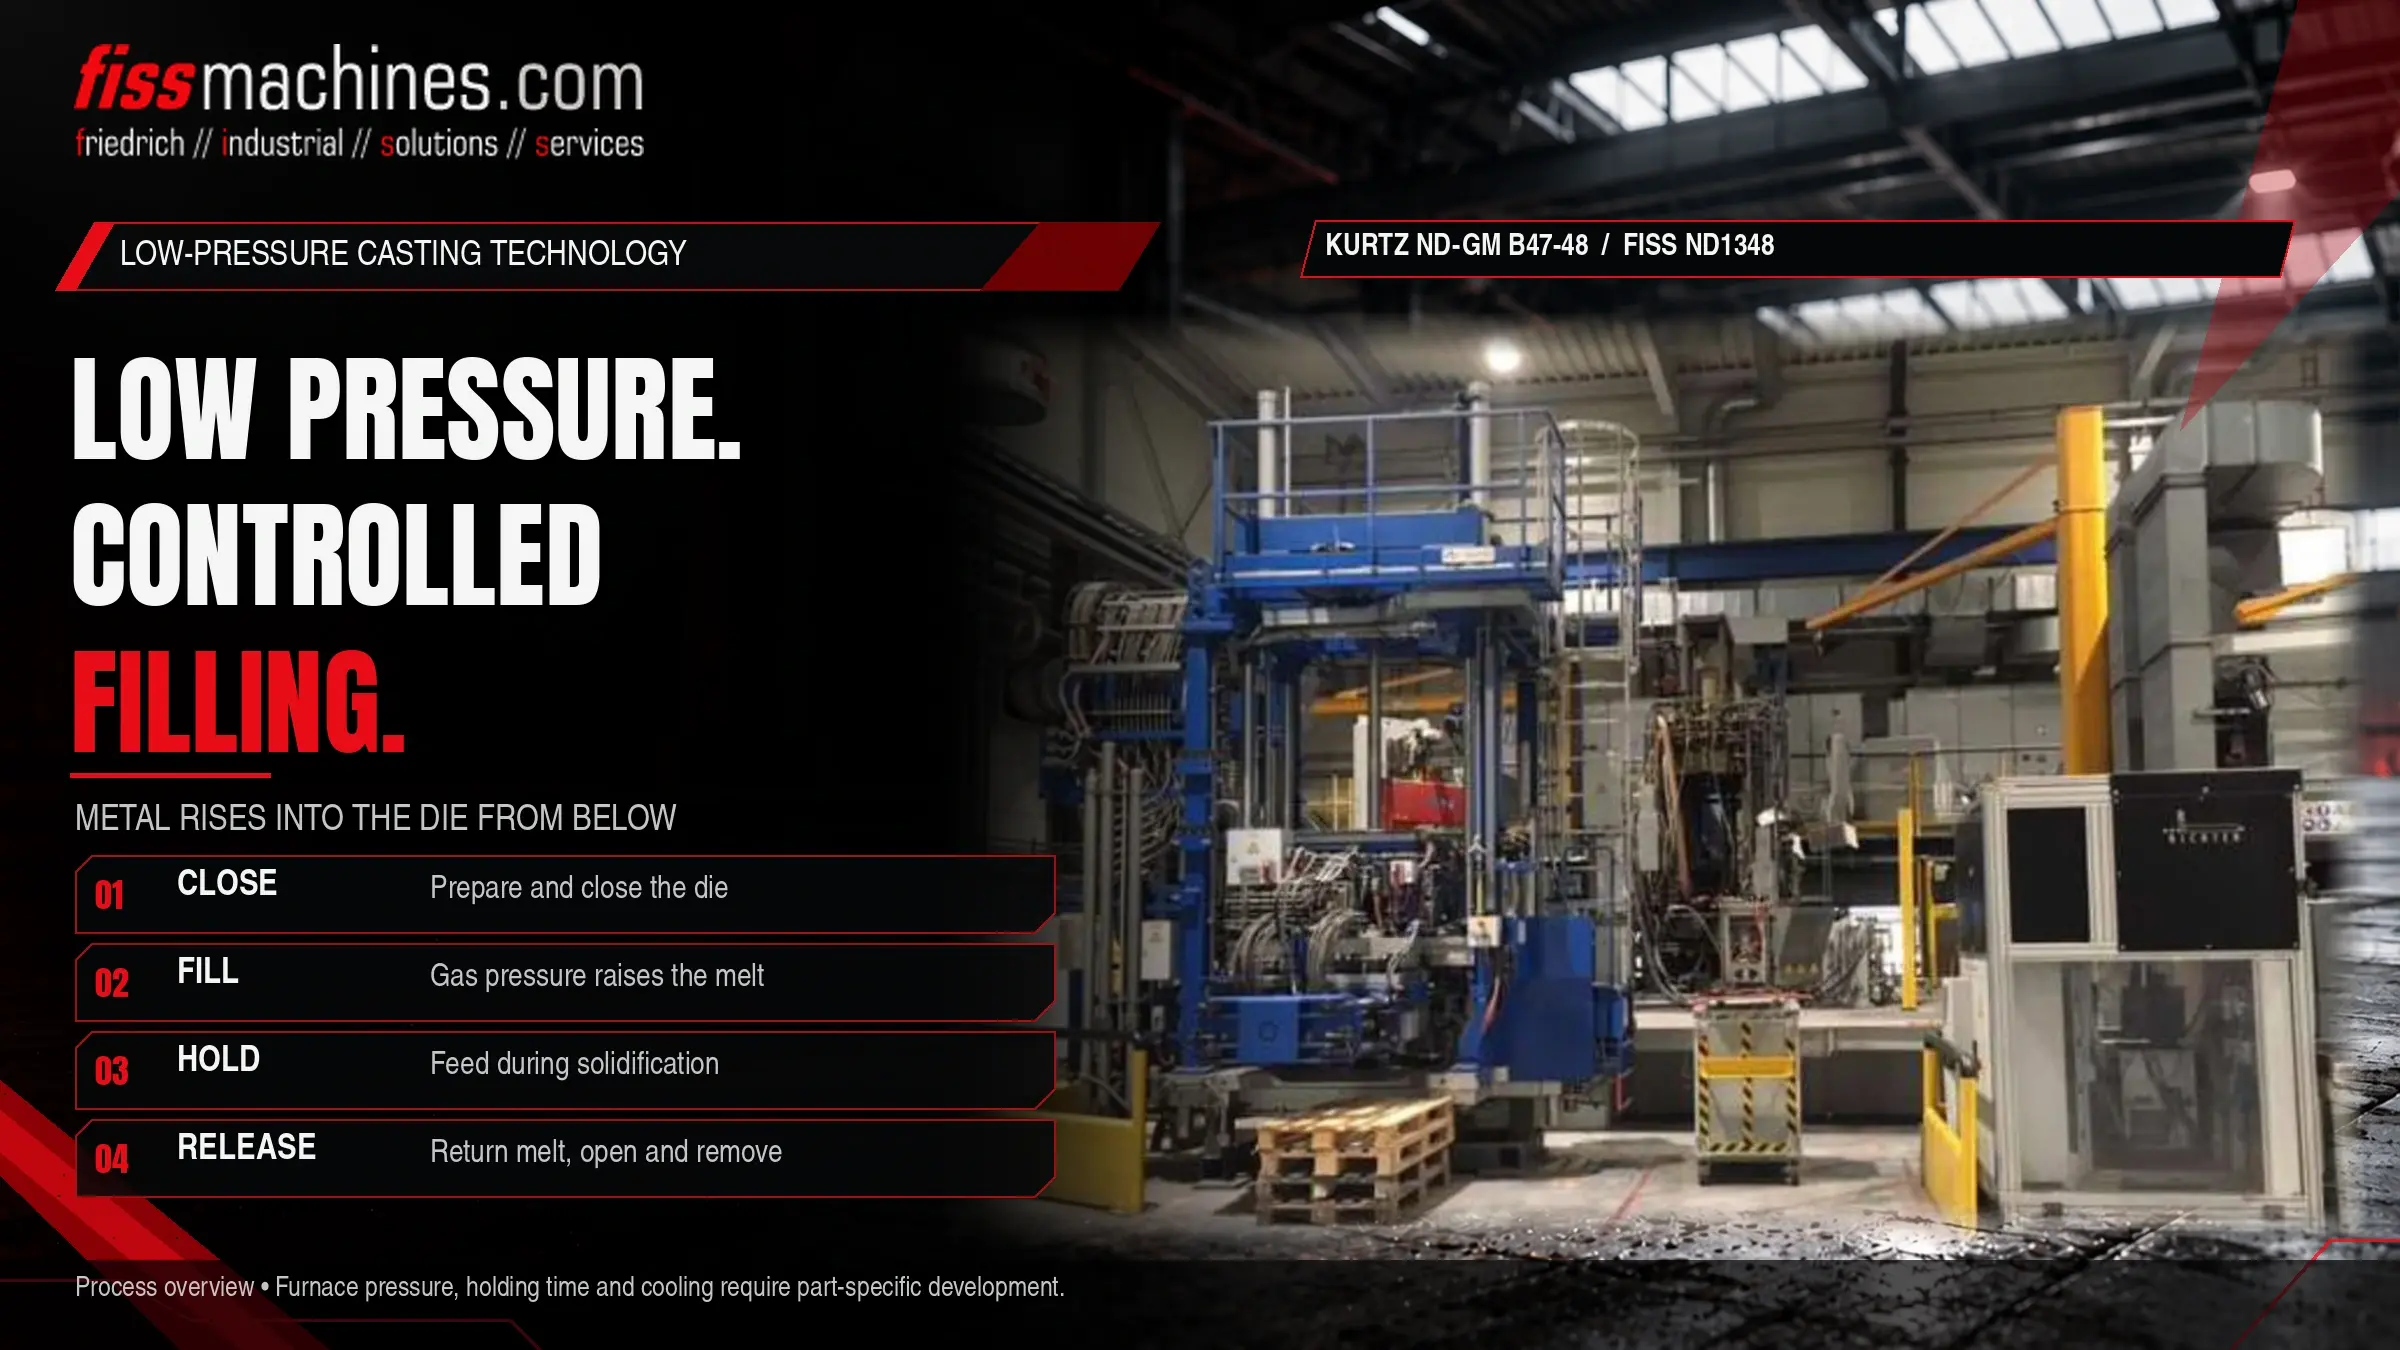
A sealed furnace holds the molten metal beneath the die. When the furnace is pressurised with dry air or an inert gas, the melt rises through a riser tube into the die cavity. The pressure is held while the casting solidifies from the top downwards, so that the riser tube keeps feeding it. After solidification the pressure is released, the liquid metal in the tube flows back into the furnace and the die opens.
Compared with high-pressure die casting, filling is much slower and the pressure much lower. LPDC therefore suits medium to thicker walls, sand cores and parts that will be heat treated, while HPDC is the choice for thin walls and very short cycles.
The Low-Pressure Cycle Step by Step
Die closing
The die, usually with metal inserts and often with sand cores for internal geometry, is closed on top of the furnace.
Rising and filling
Gas pressure in the furnace increases in a controlled curve. The metal rises through the riser tube and fills the cavity from below, displacing air towards the vents with comparatively little turbulence.
Holding pressure and solidification
The pressure is increased and held. Cooling of the die is arranged so that the casting solidifies from the regions furthest from the gate towards the gate, which is fed by the liquid metal in the riser tube.
Pressure release and removal
Once the gate area has solidified, the pressure is released and the remaining liquid metal returns to the furnace. The die opens and the casting is removed, typically by an extraction device.
In LPDC, quality is controlled through the time-pressure curve of the furnace and through die cooling. The actual pressure values depend on part height, alloy, die design and machine, and are set during process development.
Main Components of a Low-Pressure Casting Machine
Gas-tight holding furnace below the die, with lid, seals and refilling arrangement.
Connects melt and die; made of materials resistant to the molten alloy and replaced periodically.
Die halves and side slides moved by hydraulic cylinders; clamping forces far below those of HPDC machines.
Pressure control system plus air and/or water cooling circuits for directional solidification.
Many installations are built as cells with several machines, a central melting area and transport of metal to the furnaces. The holding furnace is refilled between cycles or at intervals, so melt treatment upstream is as important as in any other aluminium casting process. An overview of furnace types used in foundries can be found in our used furnace category.
Low-Pressure versus High-Pressure Die Casting
Both processes use permanent steel dies, but they fill and feed the casting in fundamentally different ways. The table compares them qualitatively; actual values depend on part and plant.
| Kryterium | Niskociśnieniowe odlewanie na matrycach | Wysokociśnieniowe odlewanie na matrycach |
|---|---|---|
| Wypełnianie | Od dołu przez rury dopływowe, wolne i kontrolowane | Wtrysane tłokiem z dużą prędkością przez bramy |
| Ciśnienie na metal | Niskie ciśnienie gazu na powierzchni roztopu | Wysokie ciśnienie hydrauliczne przenoszone przez tłok |
| Karamelizacja podczas krystalizacji | Przez rurę doprowadzającą pod ciśnieniem utrzymania | Przez ciśnienie intensyfikujące, ograniczone wczesnym krzepnięciem bramy |
| Grubość ścian | Ściany średnie do grubsze | Możliwe cienkie ściany |
| Rdzenie | Rdzenie piaskowe możliwe dla skomplikowanych kształtów wewnętrznych | Głównie rdzenie metalowe i ślizgi |
| Obróbka cieplna | Powszechnie stosowana | Ograniczona dla konwencjonalnych części HPDC z powodu uwięzionego gazu |
| Czas cyklu | Stosunkowo długi | Krótki |
| Typy stopów | Głównie aluminium, także magnez | Aluminium, cynk, magnez |
Wariant wart poznania to odlewanie pod ciśnieniem przeciwnym (counter-pressure casting), w którym komora odlewnicza także jest naciskana, a wypełnianie jest napędzane różnicą ciśnień. Stosowany tam, gdzie potrzebna jest jeszcze większa kontrola nad krzepnięciem.
Gdzie stosuje się odlewanie niskociśnieniowe
Najbardziej znaną aplikacją jest aluminiowe koło samochodowe, gdzie kluczowe są symetryczne wypełnienie z centrum i możliwość obróbki cieplnej. Inne typowe elementy to pokrywy cylindrów z rdzeniami piaskowymi, elementy zawieszeń i chassis oraz obudowy, które muszą być szczelne. Ogólnie LPDC uznawane jest za odpowiednie, gdy część łączy średnią grubość ścian, wymagania dotyczące integralności lub właściwości mechanicznych oraz serie, które uzasadniają stałe matryce, ale niekoniecznie produkcja HPDC.
Kiedy LPDC zwykle nie jest pierwszym wyborem
Zastosowania o bardzo cienkich ścianach, o dużej powierzchni i wysokich wolumenach są zazwyczaj lepiej obsługiwane przez odlewanie wysokociśnieniowe. Stopy cynku przetwarzane są głównie w procesie hot chamber. Porównanie typów maszyn HPDC omawiane jest w Cold Chamber or Hot Chamber?
Na co zwrócić uwagę przy używanej maszynie LPDC
Wiele punktów znanych z innych maszyn odlewniczych ma zastosowanie, takich jak hydraulika, prowadnice i dokumentacja. LPDC dodaje kilka specyficznych obszarów. Piec musi być szczelny; wycieki na uszczelnieniu pokrywy lub na obudowie pieca wpływają na krzywą ciśnienia. Stan wyłożenia ogniowego determinuje, kiedy nastąpi ponowne okładanie. System sterowania ciśnieniem powinien być sprawdzony pod kątem funkcji i dostępności części zamiennych. A że piec jest naczyniem ciśnieniowym, należy wyjaśnić wymagania dotyczące przeglądu na nowej lokalizacji przed uruchomieniem.
Checklista: Czy LPDC nadaje się do części i czy maszyna pasuje?
- Grubość ścian i rozmiar części pasują do powolnego, dolno-wiatrowego procesu napełniania
- Ocena potrzeby rdzeni piaskowych lub obróbki cieplnej
- Wymagana wydajność porównana z osiągalnymi czasami cyklu
- Wymiary matrycy i wysokość zgodne z jednostką zaciskową
- Pojemność pieca i metoda ponownego napełniania odpowiednie dla sekwencji strzału
- Sprawdzenie szczelności, uszczelek pokrywy i stanu wyłożenia
- Typ rurki doprowadzającej, dostępność i procedura wymiany znane
- Sterowanie ciśnieniem i układy chłodzenia funkcjonalne i udokumentowane
- W site inspekcjon requirements for pressurised furnace clarified at the site
Często zadawane pytania
Czy odlewanie niskociśnieniowe to rodzaj odlewania wysokociśnieniowego?
Nie. Oba używają stałych matryc, ale LPDC wypełnia od dołu pod ciśnieniem gazu na roztopie, podczas gdy HPDC wtryskuje metal tłokiem z dużą prędkością i ciśnieniem. Maszyny, matryce i okna procesowe są różne.
Dlaczego odlewy LPDC często poddaje się obróbce cieplnej?
Spokojne wypełnianie ogranicza uwięziony powietrze, więc odlewy zwykle można poddać obróbce roztworu i wyżarzaniu w celu poprawy właściwości mechanicznych. W konwencjonalnym HPDC uwięziony gaz może powodować pęcherze podczas takiej obróbki.
Co robi rurka doprowadzająca i jak długo wytrzymuje?
Doprowadza metal z pieca do matrycy i karmi odlewek podczas krystalizacji. Jej żywotność zależy od materiału, stopu, temperatury i obsługi, dlatego traktowana jest jako część zużywającą się.
Czy maszyna LPDC może odlać różne stopy?
Głównie stosowana jest do aluminium. Zmiana stali wymaga uwagi na zanieczyszczenie pieca, zgodność rurki doprowadzającej i powłokę matrycy, i powinna być uzgodniona z właścicielem procesu.
FISS oferuje używane maszyny do odlewania niskociśnieniowego.
Powiedz nam o swojej części, stopie i celach produkcyjnych. FISS może omówić, czy odlewanie pod ciśnieniem pasuje i które dostępne maszyny i piece mogą odpowiadać Twojej aplikacji.