
Siła zacisku w odlewaniu ciśnieniowym: obliczenia i dobór maszyn
Siła zamykania jest jedną z pierwszych wartości technicznych porównywanych podczas doboru maszyny do odlewania ciśnieniowego. Jednak większy odlew nie wymaga automatycznie proporcjonalnie większej maszyny tylko dlatego, że waży więcej. Odpowiednia siła wynika z ciśnienia działającego na efektywną powierzchnię rzutu odlewu i związany z nim układ przepływowy. Wymiary formy, pojemność wtrysku oraz wymagania procesowe również muszą być dopasowane.
Jak określa się wymaganą siłę zacisku?
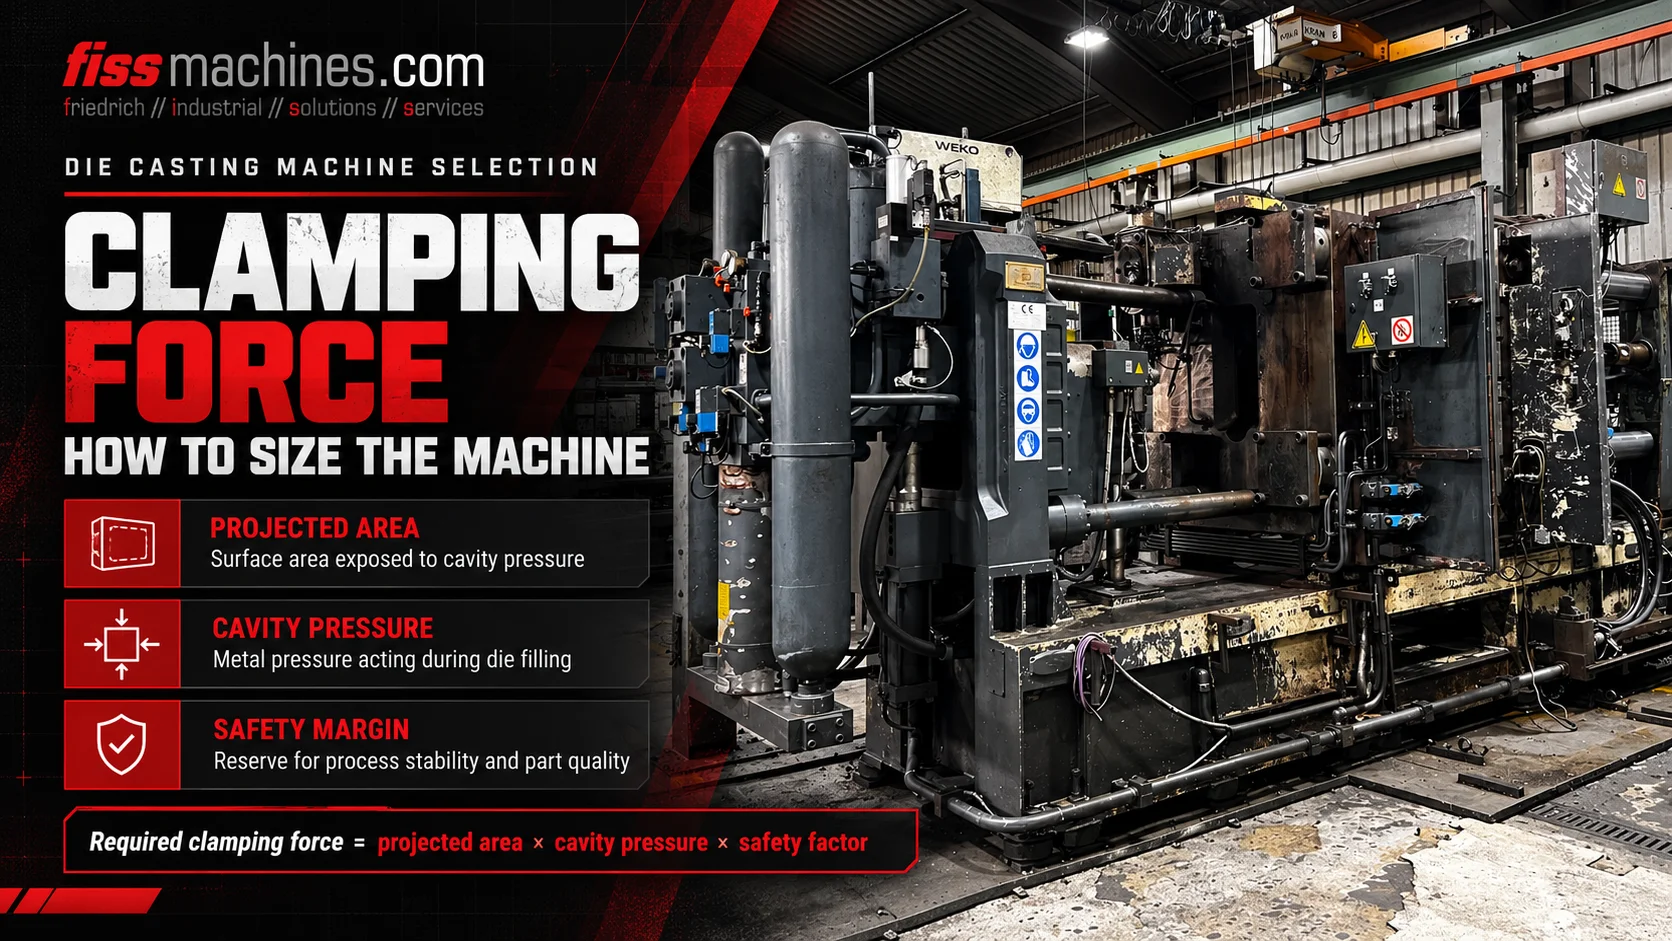
W ramach uproszczonej wstępnej weryfikacji należy obliczyć siłę otwierania na podstawie efektywnej powierzchni rzutu × ciśnienie metalu. Należy zastosować odpowiedni margines bezpieczeństwa i porównać wynik z użyteczną siłą zamykania maszyny. Powierzchnia rzutu jest mierzona w kierunku płaszczyzny podziału formy i musi obejmować obszary całego układu wlewowego i przelewowego istotne dla nacisku, a nie tylko widoczny gotowy odlew.
Dlaczego stopiony metal ma tendencję do otwierania zamkniętej formy
Podczas wtrysku i wzrostu ciśnienia stopiony metal oddziałuje na powierzchnie wyznaczające wypełnioną wnękę oraz odpowiedni układ zasilający. Wynikająca z tego składowa siły w kierunku otwierania formy powoduje rozdzielenie obu połówek formy.
Układ zamykający musi przeciwdziałać tej sile rozdzielającej lub otwierającej. Jeśli dostępna siła jest niewystarczająca w danych warunkach odlewania, powierzchnie rozdzielające mogą się miejscowo otworzyć, co może prowadzić do powstawania nadlewek lub innych problemów jakościowych.
Nominalna siła zamykania maszyny nie jest tożsama z ciśnieniem wtrysku. Te dwie wartości opisują różne wielkości fizyczne. Podobnie maszyna o wysokiej deklarowanej wartości siły zamykania może nadal być nieodpowiednia ze względu na geometrię płyt, rozstaw kolumn, pojemność wtrysku lub wysokość formy.
Ciśnienie w matrycy
Ciśnienie działające na obszar wnęki i kanału wtryskowego generuje obciążenie rozwierające.
Rzeczywista powierzchnia ciśnienia
Odpowiednia geometria jest rzutowana na płaszczyznę podziału formy.
Zdolność zamykania maszyny
Układ blokujący przeciwdziała sile otwierającej w ramach swoich znamionowych limitów roboczych.
Co wchodzi w skład powierzchni rzutu?
Powierzchnia rzutu to odpowiednia powierzchnia wypełnionego systemu odlewniczego widziana w kierunku otwarcia, a nie cała powierzchnia zewnętrzna trójwymiarowego elementu. W przypadku wybranego oprzyrządowania należy uwzględnić nie tylko sam odlew, ale także kanały wlewowe, kanały rozdzielcze i elementy przelewowe mające wpływ na ciśnienie.
W literaturze fachowej opisano również dodatkowe obszary ciśnieniowe w układzie odlewniczym, zależne od maszyny i procesu. Dlatego dokładną powierzchnię efektywną należy wyznaczyć na podstawie oprzyrządowania i układu wtrysku, a nie szacować na podstawie zdjęcia lub masy części.
Dwa odlewy o różnej masie mogą wymagać podobnych sił zamykania, jeśli ich efektywne powierzchnie rzutowe i ciśnienia odlewania są podobne. Z drugiej strony stosunkowo lekki, ale płaski i szeroki element może mieć znaczną powierzchnię rzutową.
Przejrzysty przykład obliczenia siły zacisku
Aby zachować spójność jednostek, uproszczone oszacowanie siły otwierania wynosi Fopening [kN] =Aprojected [cm²] ×pmetal [bar] / 100. Przeliczenie wymiarów wynika z faktu, że 1 bar działający na powierzchnię 1 cm² odpowiada 10 N.
Rozważmy hipotetyczną efektywną powierzchnię rzutu wynoszącą 800 cm² oraz zakładane efektywne ciśnienie w metalu wynoszące 600 barów. Wynikowa szacunkowa siła otwierania wynosi 800 × 600 / 100 = 4 800 kN. Gdyby, wyłącznie w celach ilustracyjnych, wybrano współczynnik bezpieczeństwa wynoszący 1,25, wartość porównawcza wyniosłaby 6 000 kN.
Współczynnik ten w tym przykładzie nie jest uniwersalnym współczynnikiem bezpieczeństwa ani wartością znamionową maszyny zatwierdzoną przez producenta. Rzeczywisty projekt musi uwzględniać konstrukcję matrycy, rozmieszczenie rdzeni, rzeczywistą historię ciśnienia, zespół wtryskowy, specyfikację maszyny oraz odpowiednie zasady inżynieryjne.
| Dane wejściowe | Wartość poglądowa | Znaczenie |
|---|---|---|
| Efektywna powierzchnia rzutu A | 800 cm² | Zakładana powierzchnia rzutu istotna dla ciśnienia |
| Ciśnienie w metalu p | 600 bar | Przyjęte ciśnienie działające w napełnionym układzie |
| Obliczona siła otwierająca | 4 800 kN | 800 × 600 ÷ 100 |
| Przykładowy zapas bezpieczeństwa | 1,25 | Tylko przykład; nie ma uniwersalnego zastosowania |
| Orientacyjna wartość porównawcza | 6 000 kN | 4 800 × 1,25 |
Dlaczego wartość ciśnienia należy dobierać ostrożnie
Wtrysk ciśnieniowy charakteryzuje się różnymi fazami prędkości i ciśnienia. Odczyt z siłownika hydraulicznego nie może być bezpośrednio zastąpiony wartością efektywnego ciśnienia metalu w matrycy bez zrozumienia działania układu wtryskowego, mechanizmu wzmacniającego oraz przenoszenia ciśnienia.
Ciśnienie metalu może ulegać zmianom podczas wypełniania gniazda i krzepnięcia. Konstrukcja formy, zamarzanie wlewów, szczytowe wartości ciśnienia oraz moment wzmocnienia ciśnienia mogą mieć wpływ na to, które warunki obciążenia są istotne przy doborze parametrów maszyny.
W przypadku poważnych projektów należy korzystać ze zweryfikowanych danych dotyczących odlewów i maszyn, obliczeń procesowych oraz specyfikacji odpowiedzialnego producenta lub inżyniera ds. oprzyrządowania, zamiast polegać na ogólnych wartościach znalezionych w Internecie.
Wielkość po stronie siłownika
Wymaga odpowiedniego przeliczenia parametrów maszyny, aby powiązać ją z ciśnieniem w metalu.
Wielkość po stronie odlewu
Musi być powiązana z rzeczywistymi warunkami wtrysku i intensyfikacji.
Obciążenie przejściowe
Należy je uwzględnić w stosownych przypadkach podczas oceny oprzyrządowania i procesu.
Dlaczego maszyna o wystarczającej sile zacisku może nadal być nieodpowiednia
Maszyna musi fizycznie pomieścić matrycę. O możliwości eksploatacji narzędzia decydują: prześwit między kolumnami, wymiary płyt dociskowych, sposób mocowania matrycy, minimalna i maksymalna wysokość matrycy, skok otwarcia oraz rozmieszczenie wypychaczy.
Zespół wtryskowy musi charakteryzować się odpowiednią wydajnością wtrysku i skokiem, kompatybilną tuleją wtryskową lub systemem komory gorącej oraz odpowiednim zakresem procesowym dla danego stopu. Maszyna może również wymagać hydraulicznych obwodów wyciągania rdzeni, przyłączy próżniowych, regulacji temperatury matrycy oraz kompatybilnego sprzętu do wyjmowania i natryskiwania.
Kompleksowa ocena łączy geometrię detalu i oprzyrządowania z wyborem maszyny oraz pożądanym cyklem produkcyjnym. Nominalna siła zamykania stanowi jedynie jeden z elementów tej decyzji.
- Efektywna powierzchnia rzutowa, w tym kanał wlewowy i system przelewowy
- Wymagany profil ciśnienia metalu i wtrysku
- Nominalna i użyteczna siła zamykania
- Rozstaw kolumn i użyteczna powierzchnia płyty dociskowej
- Dopuszczalna wysokość matrycy i wymagany skok otwarcia
- Wydajność wtrysku, konfiguracja tulei lub układu wtryskowego
- Funkcje wyrzutnika i wyciągania rdzenia
- Przyłącza do regulacji temperatury, próżni i automatyki
Co sprawdzić w przypadku używanej maszyny o wymaganej klasie siły
W przypadku używanej maszyny do odlewania ciśnieniowego należy sprawdzić rzeczywisty model, deklarowaną wartość siły zamykania oraz stan techniczny. Należy zbadać kolumny, płyty dociskowe, elementy blokujące typu dźwigniowego lub hydraulicznego, centralny układ smarowania, sygnalizację położenia blokady oraz wszelką istotną historię konserwacji.
W miarę możliwości maszynę należy sprawdzić w odpowiednich warunkach eksploatacyjnych. Jednak sam czysty wygląd zewnętrzny lub podana wartość na tabliczce znamionowej nie mogą stanowić dowodu pełnej wydajności odlewania przy użyciu nowej formy.
FISS oferuje używane maszyny z komorą zimną i gorącą o różnych rozmiarach, a także kompletne komór odlewnicze. Ostateczną konfigurację należy dobrać na podstawie sprawdzonych narzędzi i wymagań produkcyjnych.
Często zadawane pytania dotyczące siły zacisku w odlewaniu ciśnieniowym
Jaka jest różnica między siłą zacisku a ciśnieniem wtrysku?
Siła zacisku to siła mechaniczna przeciwdziałająca otwieraniu formy, zazwyczaj podawana w kN. Ciśnienie wtrysku lub ciśnienie metalu to ciśnienie wywierane na stop, zazwyczaj podawane w barach lub MPa.
Czy masa odlewu decyduje o wielkości maszyny?
Nie sama w sobie. O podstawowym obliczeniu siły otwarcia decydują efektywna powierzchnia rzutu i ciśnienie wtrysku. Dodatkowymi wymaganiami są pojemność wtrysku i geometria.
Czy suwak rdzeniowy ma wpływ na dobór maszyny?
Tak. Geometria suwaka i sposób jego blokowania mogą wpływać na lokalne obciążenia oprzyrządowania oraz dopuszczalne wartości konstrukcyjne; obwody hydrauliczne i funkcje sterowania również muszą być do siebie dopasowane.
Czy zawsze wymagany jest margines bezpieczeństwa wynoszący 1,25?
Nie. Liczba podana w przykładzie ma charakter poglądowy. Stosowane rezerwy wytrzymałościowe zależą od metody obliczeniowej, konstrukcji matrycy oraz specyfikacji maszyny i narzędzia.
Czy wystarczająca siła zacisku jest wystarczająca do zatwierdzenia używanej maszyny?
Nie. Należy również sprawdzić rozstaw kolumn, płyty dociskowe, wysokość matrycy, skok otwarcia, zespół wtryskowy, wyrzutniki, wyciąganie rdzeni, automatyzację, zabezpieczenia oraz rzeczywisty stan maszyny.
Wybierz używaną maszynę do odlewania ciśnieniowego na podstawie zweryfikowanych danych technicznych
FISS wspiera międzynarodowy zakup i sprzedaż używanych maszyn z komorą zimną i gorącą. Porównaj obliczone wymagania procesowe z pełną specyfikacją maszyny i jej stanem technicznym.
Zobacz używane maszyny do odlewania ciśnieniowegoPodstawy techniczne i źródła
Wzór techniczny i zasada powierzchni rzutowanej: „Handbuch Urformen”, rozdział 1.6.4.1.1, równania 1.45–1.46. Podane liczby w przykładach mają charakter czysto hipotetyczny; dopuszczenia nie stanowią ogólnego zatwierdzenia projektu. Oryginalny tekst i przykład.