
Jakość stopu aluminium: odgazowanie, filtracja i tlenki
Maszyna do odlewania ciśnieniowego może odlewać wyłącznie to, co dostarcza huta. Rozpuszczony wodór, warstwy tlenków i inne wtrącenia przedostają się wraz z metalem do rękawa wtryskowego i trafiają do odlewu. Czysty, odpowiednio przygotowany stop jest zatem warunkiem koniecznym dla niskiego wskaźnika braków, szczelności odlewów oraz niezawodnej obróbki skrawaniem, obróbki cieplnej lub spawania.
Co decyduje o jakości stopionego aluminium?
Decydujące znaczenie mają trzy czynniki: rozpuszczony wodór, który może tworzyć pory gazowe podczas krzepnięcia; tlenki i wtrącenia, które osłabiają odlew i zakłócają przepływ; oraz kontrola temperatury, która wpływa na oba te czynniki. Odgazowanie za pomocą gazu obojętnego obniża zawartość wodoru, filtracja zatrzymuje tlenki i cząstki, a ostrożna obsługa zapobiega nowym zanieczyszczeniom.
Jakość stopu należy mierzyć, a nie zakładać. Proste testy przeprowadzane na hali produkcyjnej pozwalają dostrzec zmiany, zanim przełożą się one na powstawanie złomu.
Wodór: niewidoczny zanieczyszczenie
Wodór jest jedynym gazem, który rozpuszcza się w znacznych ilościach w stopionym aluminium. Jego rozpuszczalność w cieczy jest znacznie wyższa niż w stanie stałym metalu i wzrasta wraz z temperaturą. Podczas krzepnięcia nadmiar wodoru jest wydalany i może tworzyć pory.
Głównym źródłem jest wilgoć. Para wodna reaguje ze stopionym aluminium, tworząc tlenek i uwalniając wodór do stopu. Wilgoć pochodzi z wilgotnego powietrza, wilgotnego lub zanieczyszczonego wsadu, niedostatecznie wysuszonych narzędzi, kadzi i wykładzin ogniotrwałych, a także z gazów spalinowych w piecach opalanych paliwem.
W odlewaniu ciśnieniowym znaczna część porowatości wynika z uwięzionego powietrza i skurczu krzepnięcia, a nie z obecności wodoru. Gazy rozpuszczone nadal mają znaczenie, szczególnie w przypadku części poddawanych obróbce cieplnej, spawanych lub muszących być szczelne, gdzie niewielkie pory gazowe mogą powodować powstawanie pęcherzy lub nieszczelności.
Tlenki, żużel i inne wtrącenia
Stopione aluminium natychmiast pokrywa się cienką warstwą tlenku. Dopóki pozostaje ona na powierzchni, jest nieszkodliwa. Gdy powierzchnia zostaje naruszona w wyniku burzliwego wylewania, dużej wysokości spadku lub mieszania, warstwy tlenku są wciągane do stopu. Warstwy te mogą powodować pęknięcia w odlewie oraz służyć jako ogniska powstawania porów.
| Zanieczyszczenie | Typowe źródło | Środek zaradczy |
|---|---|---|
| Wodór rozpuszczony | Wilgoć z powietrza, wsadu, narzędzi, materiałów ogniotrwałych, spalania | Osuszanie wsadu i narzędzi, odgazowanie gazem obojętnym, kontrolowana temperatura |
| Warstwy tlenków | Przenoszenie turbulentne, duża wysokość spadku, powroty utlenione | Spokojny przepływ, małe wysokości spadku, zbieranie z powierzchni, filtracja |
| Cząstki materiałów ogniotrwałych | Zużyte lub uszkodzone wykładziny pieca i kadzi | Konserwacja wykładziny, filtracja |
| Osad (fazy międzymetaliczne) | Wysoka zawartość żelaza, manganu i chromu w połączeniu z niską temperaturą utrzymywania | Kontrola składu stopu, temperatura utrzymywania dostosowana do stopu, regularne czyszczenie pieca |
W przypadku osadu jako wskaźnik często stosuje się empiryczny współczynnik osadu: Fe + 2 × Mn + 3 × Cr, każdy w procentach wagowych. Wartość krytyczna zależy od temperatury utrzymywania i powinna zostać uzgodniona z dostawcą stopu.
Odgazowanie: usuwanie wodoru za pomocą gazu obojętnego
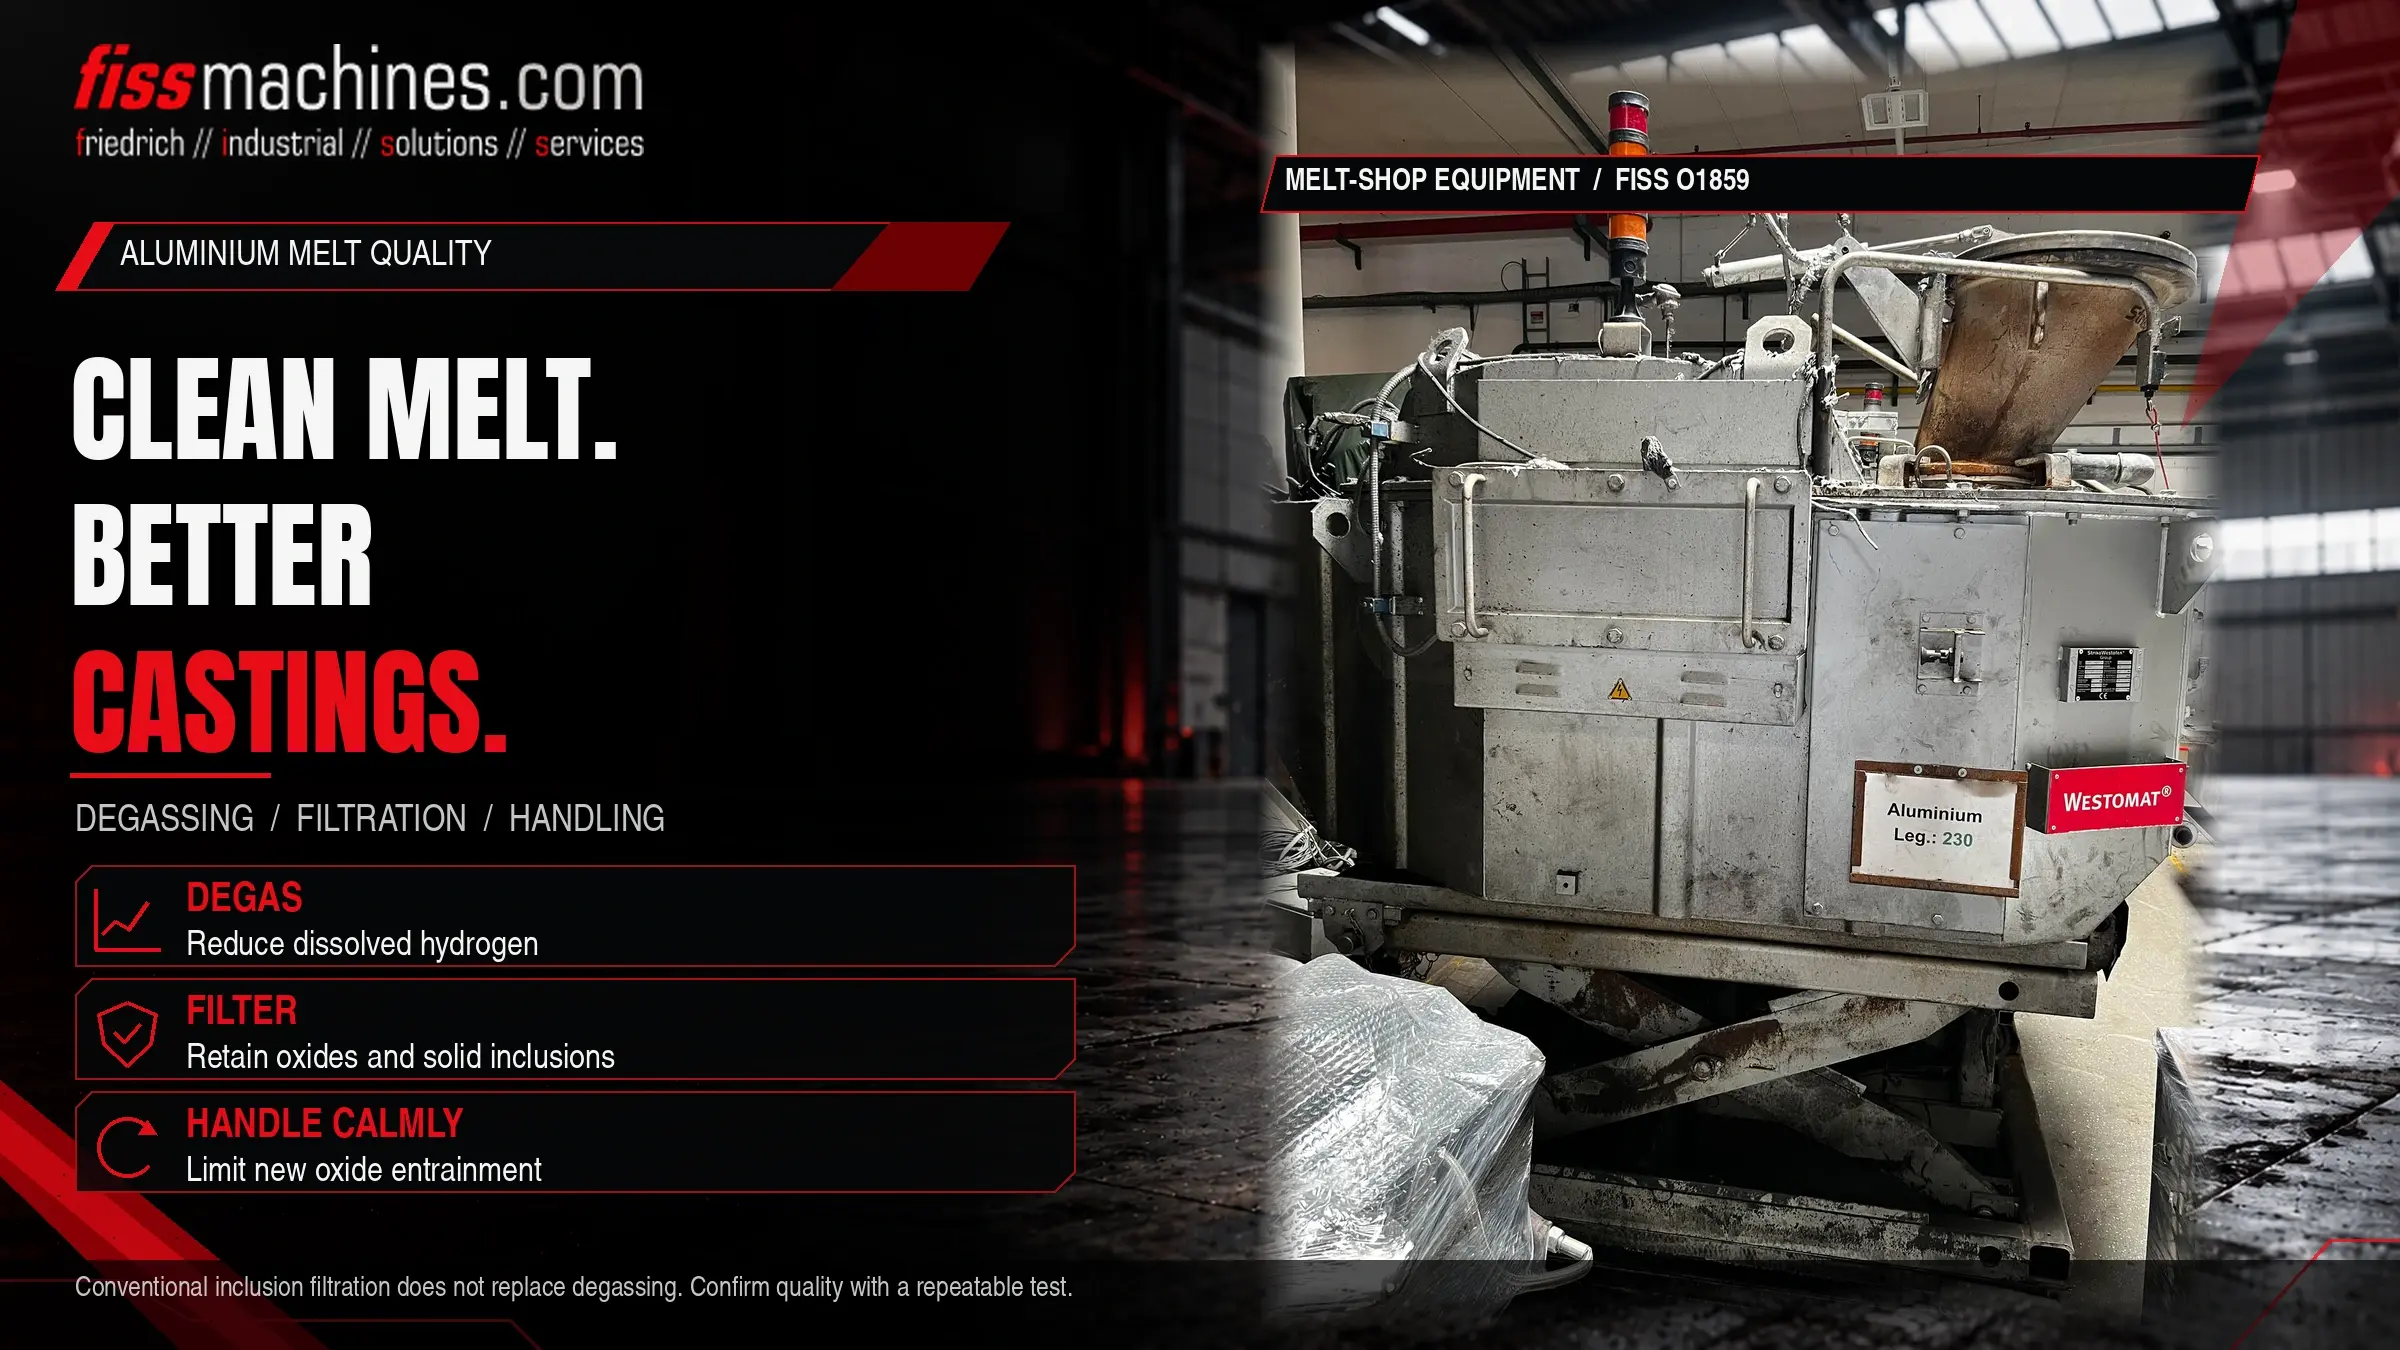
Najpopularniejszą metodą stosowaną w odlewniach aluminium jest odgazowanie rotacyjne. Obracające się grafitowe wirniki rozpraszają gaz obojętny, zazwyczaj argon lub azot, tworząc drobne pęcherzyki. Wodór dyfunduje ze stopu do pęcherzyków i wraz z nimi wydostaje się na powierzchnię. Unoszące się pęcherzyki przenoszą również tlenki w górę, skąd można je zebrać wraz z żużlem.
Przygotowanie
Rozgrzej wirnik i wał, sprawdź stopień zużycia wirnika i ustaw stopioną masę na temperaturę obróbki.
Obróbka
Ustawić określony przepływ gazu, prędkość wirnika i czas trwania obróbki; unikać powstawania wirów, które wciągają tlenki do stopu.
Oczyszczanie i weryfikacja
Ostrożnie usunąć żużel i potwierdzić wynik za pomocą badania jakości stopu.
Wykorzystaj niezwłocznie
Przetworzony stop może z czasem ponownie wchłonąć wodór, zwłaszcza w wilgotnych warunkach.
Miejsce przeprowadzania odgazowania zależy od układu huty: w kadzi przenoszącej, w oddzielnej stacji obróbki lub w piecu. Rola różnych typów pieców została wyjaśniona w naszym artykule „Piec dozujący, topiący czy podtrzymujący?”.
Filtracja: zatrzymywanie tlenków i cząstek stałych
Filtry mechanicznie zatrzymują warstwy tlenków i cząstki stałe. Filtry z pianki ceramicznej, klasyfikowane według wielkości porów, są szeroko stosowane w rynnach, na wylotach pieców lub w piecach dozujących. Filtr o większej gęstości zatrzymuje mniejsze wtrącenia, ale charakteryzuje się większym oporem przepływu i szybciej się zapycha, dlatego dobór filtra musi być dostosowany do wydajności i częstotliwości wymiany.
Filtracja nie usuwa rozpuszczonego wodoru, a samo odgazowanie nie usuwa wszystkich wtrąceń. Te dwa procesy wzajemnie się uzupełniają. Oba są skuteczne tylko wtedy, gdy metal nie zostanie ponownie zanieczyszczony, na przykład w wyniku burzliwego nalewania do rękawa odlewniczego. Wpływ warunków napełniania na porowatość omówiono w naszym artykule poświęconym napełnianiu formy i próżni.
Jak bada się jakość stopu
Badanie w obniżonym ciśnieniu
Jedna próbka zestala się pod ciśnieniem atmosferycznym, a druga w określonej próżni. Gazy i tlenki powodują, że próbka w próżni tworzy więcej porów, a zatem ma mniejszą gęstość. Wskaźnik gęstości porównuje obie wartości.
Badania inkluzji
Badania pękania prostych próbek pozwalają uwidocznić warstwy tlenków na powierzchni pęknięcia. W celu uzyskania bardziej szczegółowej analizy stosuje się metody laboratoryjne pozwalające na ilościowe określenie wtrąceń w przefiltrowanej próbce metalu.
Wskaźnik gęstości [%] = (ρatm −ρvac) /ρatm × 100
ρatm = gęstość próbki zestalonej pod ciśnieniem atmosferycznym, ρvac = gęstość próbki zestalonej pod ciśnieniem obniżonym, obie w g/cm³. Wyniki są porównywalne wyłącznie przy identycznej wielkości próbki, ciśnieniu i procedurze.
Lista kontrolna jakości stopu w codziennej eksploatacji
- Surowce wsadowe i zwroty powinny być suche, czyste i przechowywane pod przykryciem
- Kądeły, narzędzia i skimmery powinny być pokryte powłoką ochronną i wstępnie podgrzane przed kontaktem z stopem
- Wykładziny pieca i kadzi sprawdzone pod kątem uszkodzeń i osadów
- Temperatura stopu powinna mieścić się w zakresie określonym dla danego stopu i procesu
- Parametry odgazowywania są udokumentowane, a stan wirnika sprawdzony
- Żużel usuwany jest ostrożnie, bez mieszania tlenków z powrotem do stopu
- Filtry dobrane pod kątem wydajności i wymieniane w określonych odstępach czasu
- Przenoszenie i rozlewanie odbywa się przy niskim poziomie turbulencji i niewielkich wysokościach spadku
- Regularne przeprowadzanie i rejestrowanie wskaźnika gęstości lub porównywalnego badania
Najczęściej zadawane pytania
Czy odgazowanie jest konieczne w odlewaniu ciśnieniowym?
To zależy od wymagań dotyczących części. W przypadku części poddawanych obróbce cieplnej, spawanych lub wymagających szczelności ciśnieniowej, kontrolowana zawartość wodoru i czystość stopu mają zazwyczaj duże znaczenie. Wymagany poziom należy określić indywidualnie dla każdego produktu.
Czy filtracja zastępuje odgazowanie?
Nie. Filtry zatrzymują wtrącenia stałe i warstwy tlenkowe, ale nie usuwają rozpuszczonego wodoru. Odgazowanie i filtracja rozwiązują różne problemy.
Dlaczego jakość stopu zmienia się w zależności od pogody?
Wilgotność jest źródłem wodoru. W wilgotne dni stop może wchłaniać więcej wodoru poprzez kontakt z powietrzem, narzędziami i materiałami, dlatego warto przeprowadzać regularne badania.
Czy wyższa temperatura stopu poprawia jakość?
Niekoniecznie. Wyższe temperatury zwiększają rozpuszczalność wodoru i utlenianie. Temperatura powinna być tak wysoka, jak wymaga tego proces, ale nie wyższa.
Firma FISS oferuje używane piece do topienia, podtrzymywania temperatury i dozowania.
Stała jakość stopu zaczyna się od odpowiedniej technologii piecowej. Firma FISS oferuje używane piece dla odlewni i odlewni ciśnieniowych oraz może pomóc w ocenie, który sprzęt najlepiej pasuje do danego stopu, wydajności produkcyjnej i układu komór.