
Aluminium, cynk czy magnez? Porównanie materiałów do odlewania ciśnieniowego
Stopy aluminium, cynku i magnezu stanowią zdecydowaną większość elementów odlewanych ciśnieniowo. Każda grupa materiałów charakteryzuje się własną kombinacją masy, wytrzymałości, odlewalności i jakości powierzchni, a każda stawia inne wymagania wobec maszyny, procesu obróbki stopu oraz formy. Wybór materiału ma zatem wpływ na całą konfigurację produkcji, a nie tylko na sam element.
Który materiał do odlewania ciśnieniowego nadaje się do danego zastosowania?
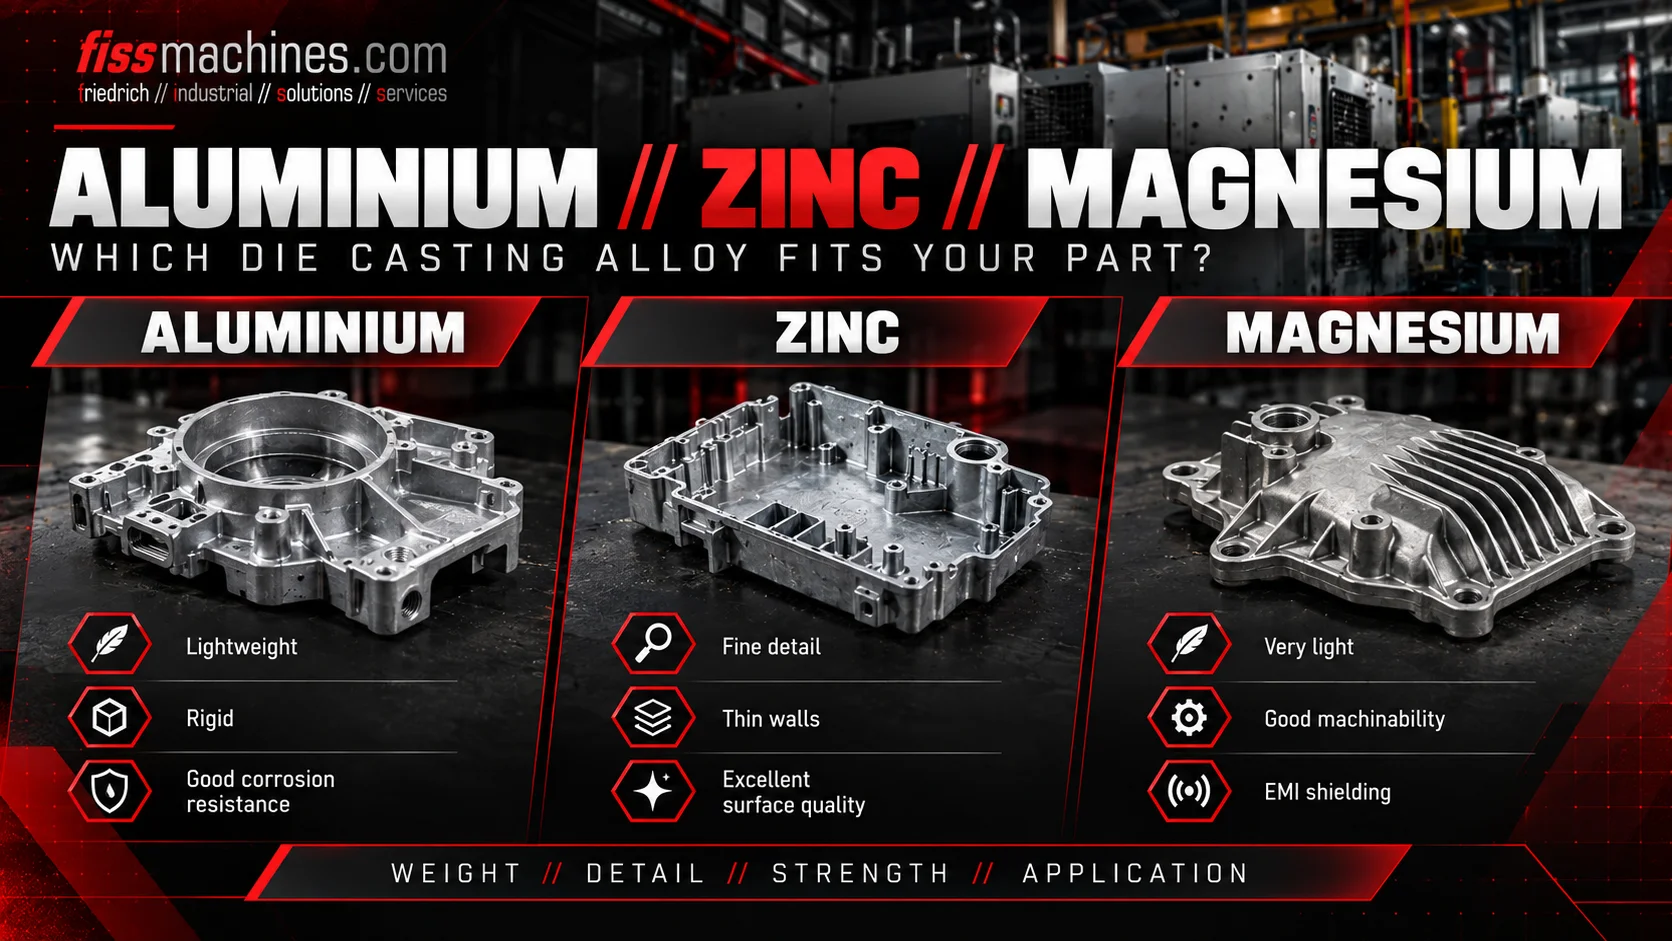
Aluminium jest najczęściej stosowanym materiałem do lekkich elementów konstrukcyjnych i obudów i jest przetwarzane na maszynach z komorą zimną . Cynk pozwala na uzyskanie bardzo cienkich ścianek, drobnych detali i wysokiej jakości powierzchni w przypadku elementów dekoracyjnych lub przeznaczonych do galwanizacji i jest zazwyczaj odlewany na maszynach z komorą gorącą. Magnez charakteryzuje się najniższą gęstością spośród tych trzech metali i jest stosowany tam, gdzie masa ma kluczowe znaczenie; w zależności od wielkości elementu odlewany jest na maszynach z komorą gorącą lub zimną.
Ostateczna decyzja zależy od wymaganych właściwości mechanicznych, temperatury roboczej, środowiska korozyjnego, wykończenia powierzchni oraz wielkości produkcji, co należy wyjaśnić na podstawie specyfikacji klienta oraz w porozumieniu z dostawcą stopu.
Trzy rodziny materiałów w skrócie
Poniższa tabela zawiera orientacyjne dane jakościowe. Dokładne wartości gęstości, zakresu krzepnięcia, wytrzymałości i wydłużenia różnią się w zależności od stopu i należy je zawsze czerpać z odpowiedniej normy lub karty technicznej dostawcy.
| Kryterium | Stopy aluminium | Stopy cynku | Stopy magnezu |
|---|---|---|---|
| Gęstość (ok.) | ok. 2,7 g/cm³ | ok. 6,6–7 g/cm³ | ok. 1,8 g/cm³ |
| Typowa maszyna | Komora zimna | Komora gorąca | Komora gorąca do mniejszych elementów, komora zimna do większych elementów |
| Temperatura obróbki | Stosunkowo wysoka | Niska | Porównywalna z aluminium |
| Cienkie ścianki i drobne detale | Dobra | Bardzo dobra | Bardzo dobra płynność |
| Trwałość matrycy | Ograniczona przez zmęczenie termiczne | Długa, dzięki mniejszemu obciążeniu termicznemu | Zazwyczaj dłuższa niż w przypadku aluminium |
| Szczególna uwaga | Czystość stopu, wodór, pęknięcia termiczne | Pełzanie w podwyższonych temperaturach, waga | Ochrona stopu, bezpieczeństwo przeciwpożarowe, korozja galwaniczna |
Aluminium: wszechstronny standard
Stopy aluminium do odlewania ciśnieniowego opierają się głównie na stopie aluminium z krzemem, często z dodatkiem miedzi lub magnezu. Krzem poprawia płynność i odlewalność; miedź zwiększa wytrzymałość, ale zmniejsza odporność na korozję; odmiany o niskiej zawartości żelaza, stopione z manganem i magnezem, są stosowane w elementach konstrukcyjnych wymagających większej plastyczności lub obróbki cieplnej.
Ponieważ stopione aluminium atakuje elementy na bazie żelaza, nie pozostaje ono w długotrwałym kontakcie z układem wtryskowym. Zamiast tego odmierzona ilość jest nalewana lub dozowana do tulei wtryskowej maszyny do odlewania ciśnieniowego z komorą zimną przy każdym wtrysku. Wyższa temperatura przetwarzania zwiększa obciążenie termiczne matrycy, co sprawia, że pękanie termiczne jest jednym z głównych mechanizmów zużycia.
Cynk: precyzja, detale i powierzchnia
Stopy cynkowe do odlewania ciśnieniowego, zazwyczaj stopy cynkowo-aluminiowe z niewielkimi domieszkami miedzi i magnezu, topią się w znacznie niższej temperaturze niż aluminium. Pozwala to na obróbkę w komorze gorącej z układem wtryskowym zanurzonym w stopie, krótkie cykle oraz bardzo długą żywotność matrycy.
Części cynkowe charakteryzują się precyzją wymiarową i dobrze nadają się do galwanizacji oraz wykończeń dekoracyjnych, dlatego są powszechnie stosowane w okuciach, elementach metalowych, zamkach i łącznikach. Wadą jest wysoka gęstość oraz skłonność do pełzania pod długotrwałym obciążeniem w podwyższonych temperaturach, co ogranicza ich zastosowanie w gorących, silnie obciążonych aplikacjach.
Magnez: maksymalna oszczędność masy
Magnez jest najlżejszym metalem konstrukcyjnym stosowanym w odlewaniu ciśnieniowym. Typowe grupy stopów zawierają aluminium i cynk, zapewniające wytrzymałość i odlewalność, lub aluminium i mangan, zapewniające większą plastyczność. Magnez dobrze wypełnia cienkie ścianki i, ponieważ nie powoduje korozji stali w taki sam sposób jak aluminium, można go przetwarzać w maszynach z komorą gorącą w przypadku mniejszych części oraz w maszynach z komorą zimną w przypadku większych elementów.
Stopiony magnez łatwo ulega utlenianiu i musi być chroniony gazem osłonowym. Gazy dopuszczone do tego celu podlegają przepisom dotyczącym ochrony środowiska, dlatego należy sprawdzić aktualne przepisy obowiązujące w każdym zakładzie. Wióry, drobny pył i pył wymagają specjalnych środków bezpieczeństwa przeciwpożarowego, a woda musi być trzymana z dala od stopu. W zespołach konstrukcyjnych kontakt z innymi metalami musi być zaprojektowany tak, aby uniknąć korozji galwanicznej.
Znaczenie wyboru materiału dla maszyn i odlewni
Wybór komory zimnej lub gorącej, rozmiar końcówki wtryskowej oraz średnice tłoka zależą od stopu i kształtu detalu.
Proces topienia, utrzymywania temperatury i dozowania musi być dostosowany do stopu, temperatury i wydajności.
Stal formy, regulacja temperatury i natryskiwanie zależą w dużym stopniu od stopu.
W szczególności magnez wymaga zabezpieczenia przed stopieniem oraz koncepcji bezpieczeństwa przeciwpożarowego.
Zmiana materiału na istniejącej linii rzadko sprowadza się do prostej zamiany. Maszyna do cynku z gorącą komorą nie może być wykorzystywana do aluminium, a przejście z aluminium na magnez wymaga zmian w systemie transportu stopu oraz wyposażeniu zabezpieczającym. Różnice między tymi dwiema zasadami działania maszyn omówiono w naszym artykule „Komora zimna czy komora gorąca?”, a odpowiednie urządzenia do topienia i utrzymywania temperatury można znaleźć wśród naszych pieców używanych.
Pytania, na które należy odpowiedzieć przed wyborem materiału
- Jakie właściwości mechaniczne są określone i czy są one wymagane w stanie odlewanym, czy po obróbce cieplnej?
- W jakiej temperaturze i pod jakim długotrwałym obciążeniem będzie pracować element?
- W jakim środowisku korozyjnym będzie pracować element i z jakimi materiałami będzie łączony?
- Jakie wykończenie powierzchni jest wymagane: obrabiane, powlekane, galwanizowane czy dekoracyjne?
- Jak istotna jest masa elementu w porównaniu z kosztami materiałowymi i kosztami obróbki?
- Jaka minimalna grubość ścianki i poziom szczegółowości są wymagane w projekcie?
- Jakie typy maszyn i urządzenia do topienia są już dostępne w zakładzie?
- Czy dla wybranego stopu uzyskano pozwolenia na prowadzenie prac na terenie zakładu oraz opracowano koncepcje bezpieczeństwa?
Najczęściej zadawane pytania
Dlaczego aluminium nie jest odlewane na maszynach z gorącą komorą?
Stopione aluminium atakuje materiały na bazie żelaza. Utrzymywanie systemu strzałkowego w stanie ciągłego zanurzenia w stopionym aluminium prowadziłoby do szybkiego zużycia, dlatego aluminium jest dozowane do tulei strzałkowej komory zimnej przy każdym strzale.
Czy cynk jest zawsze cięższy od aluminium w przypadku tej samej części?
W przypadku tej samej objętości – tak, ponieważ stopy cynku mają gęstość około dwa i pół razy większą. Cieńsze ścianki mogą częściowo to zrównoważyć, ale cynk rzadko jest wybierany, gdy głównym celem jest niska waga.
Czy jedna maszyna może przetwarzać zarówno aluminium, jak i magnez?
Maszyna z komorą zimną może zasadniczo być wykorzystywana do obu materiałów, ale obsługa stopu, gaz osłonowy, dozowanie i wyposażenie bezpieczeństwa różnią się. Zmianę należy zaplanować jako przekształcenie procesu, a nie tylko zamianę materiału.
FISS pomaga dopasować maszynę i odlewnię do danego stopu.
Niezależnie od tego, czy zwiększasz moce produkcyjne w zakresie aluminium, czy też wdrażasz nowy proces, FISS oferuje używane maszyny do odlewania ciśnieniowego z komorą zimną oraz piece i może pomóc w ocenie, który sprzęt najlepiej pasuje do Twojego materiału i części.