
Maszyna z jednym czy dwoma płytami? Porównanie systemów zaciskowych w odlewaniu ciśnieniowym
Każda maszyna do odlewania ciśnieniowego musi utrzymywać formę zamkniętą podczas wtryskiwania metalu pod wysokim ciśnieniem. Sposób, w jaki to osiąga, zależy od systemu zaciskowego. Maszyny z mechanizmem dźwigniowym wykorzystują mechaniczne połączenie i elastyczne rozciąganie kolumn; maszyny dwupłytowe blokują kolumny i wytwarzają siłę hydraulicznie. Obie zasady są sprawdzone, ale różnią się pod względem konstrukcji, zajmowanej powierzchni, konfiguracji i konserwacji.
Jaka jest różnica między zaciskiem typu „toggle” a zaciskiem dwupłytowym?
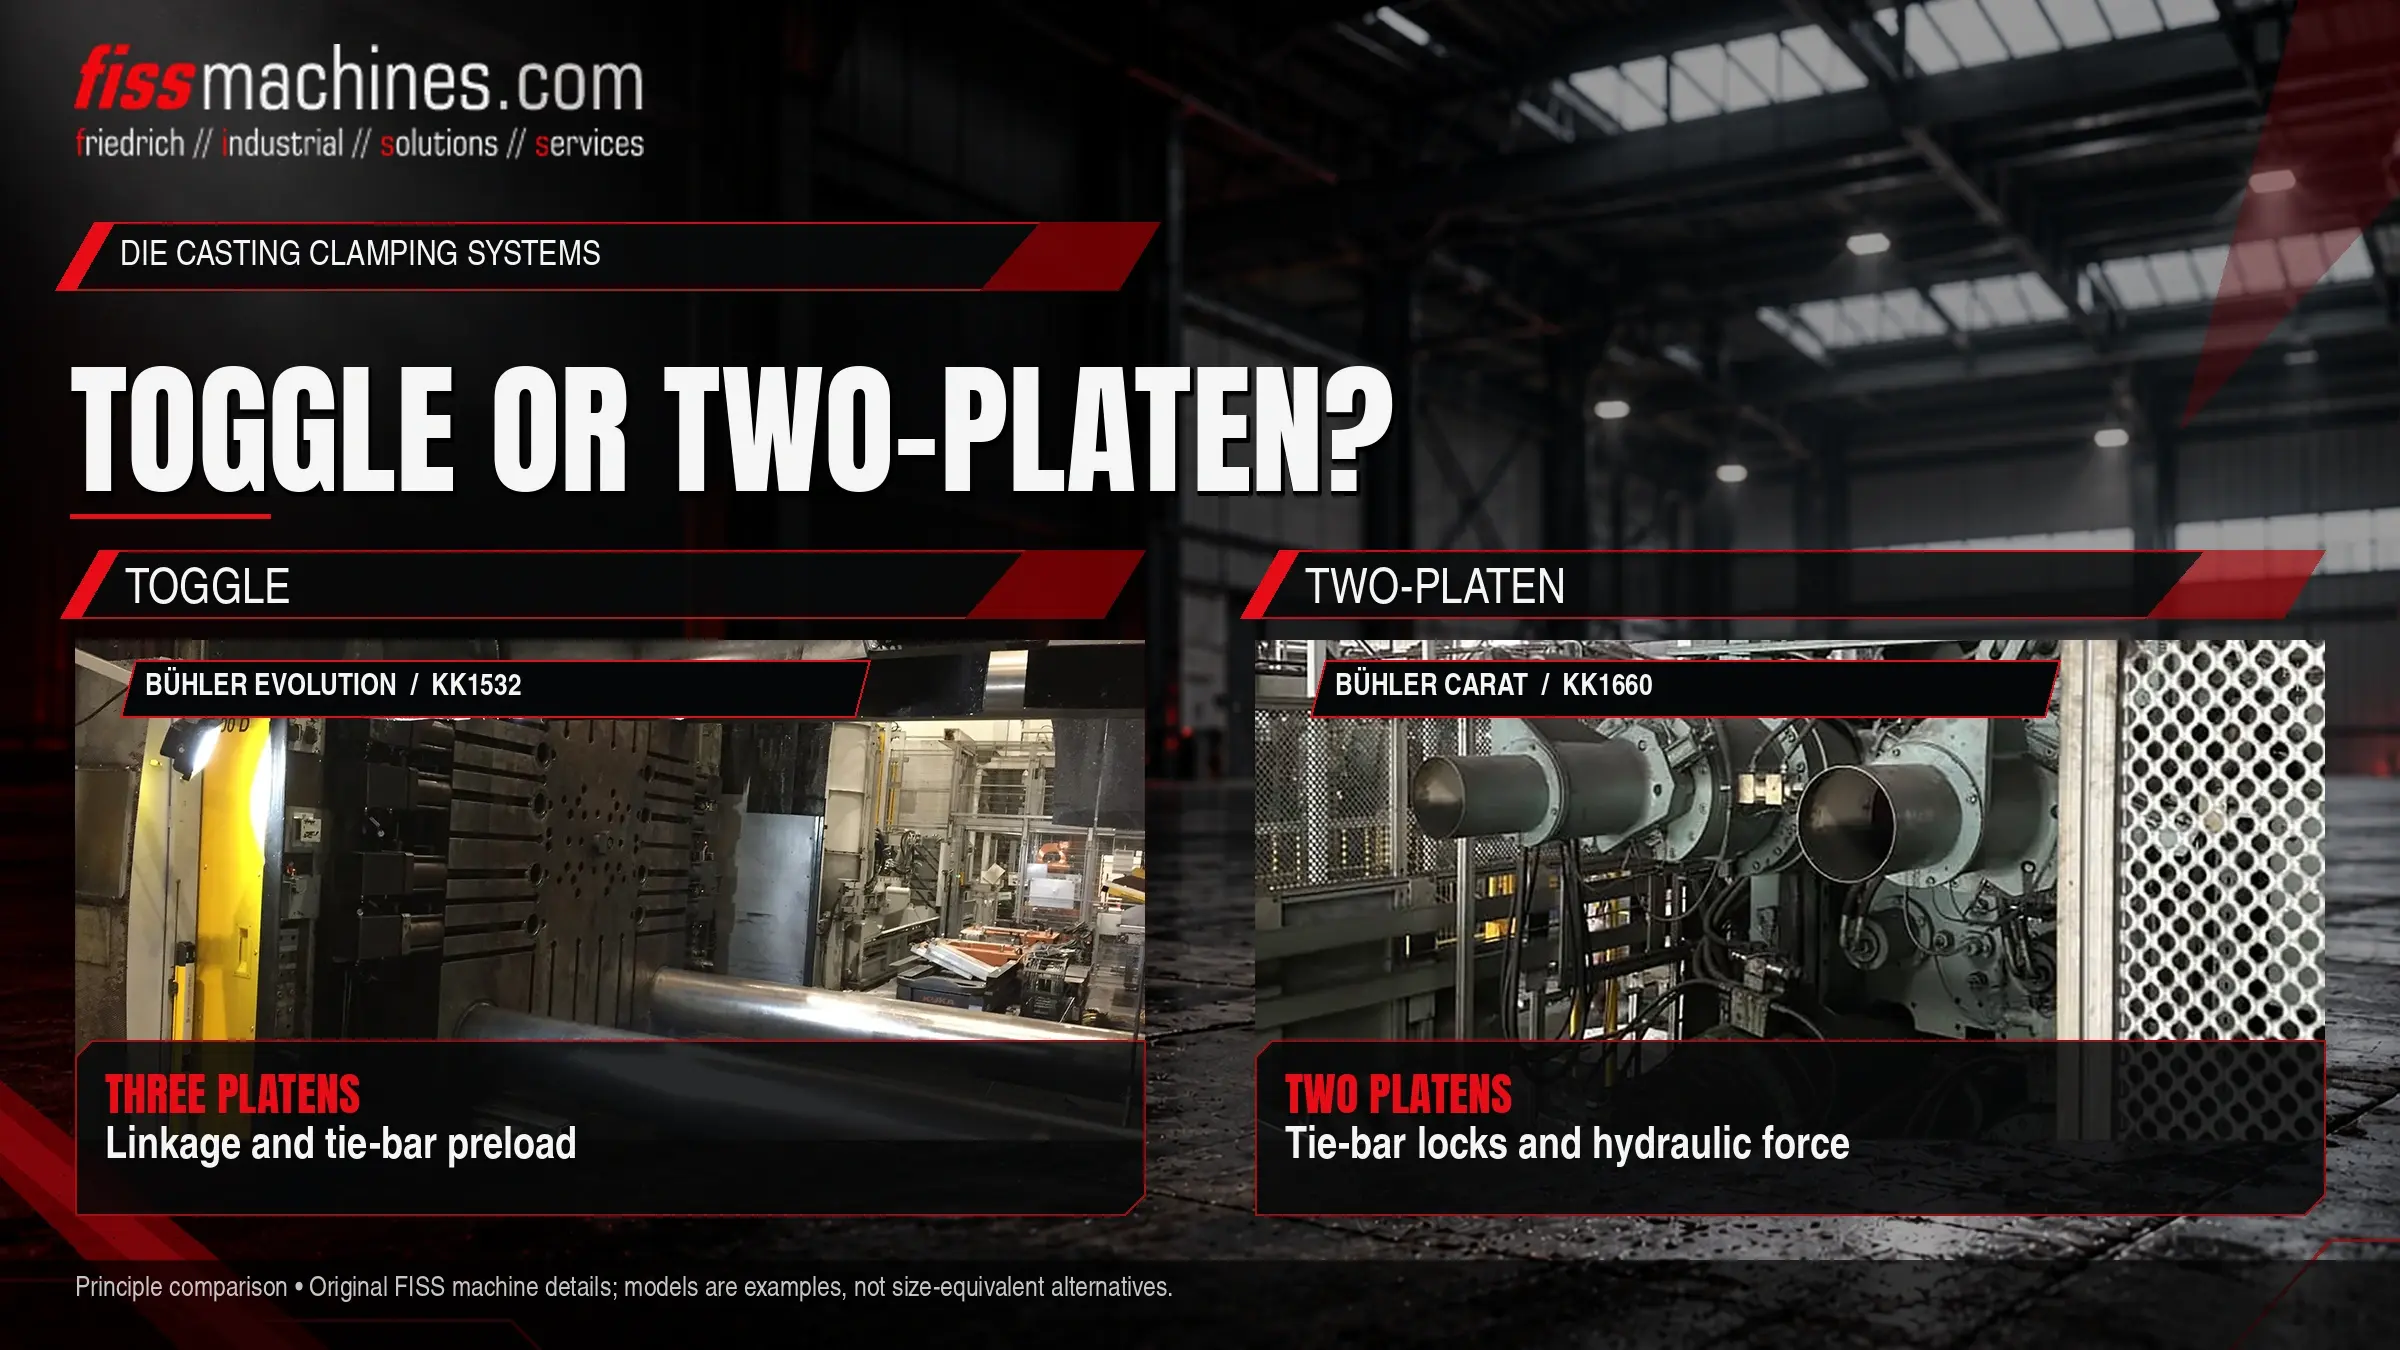
Maszyna z mechanizmem dźwigniowym posiada trzy płyty. Siłownik hydrauliczny rozciąga układ łączników aż do niemal całkowitego wysunięcia; powoduje to wstępne napięcie prętów łączących i generuje siłę zacisku w sposób mechaniczny. Maszyna z dwoma płytami nie posiada tylnej płyty ani układu prętów łączących. Ruchoma płyta jest zablokowana na prętach łączących, a siłę zacisku wytwarzają następnie siłowniki hydrauliczne o krótkim skoku.
To, który system jest lepszy, zależy od wielkości maszyny, wymiarów matrycy, dostępnej powierzchni podłogi oraz możliwości konserwacyjnych zakładu, a nie wyłącznie od samej zasady działania.
Jak działa zespół zaciskowy typu „toggle”
Prasa kolanowa składa się ze stołu stałego, stołu ruchomego oraz stołu tylnego, połączonych za pomocą kolumn. Pomiędzy stołem ruchomym a tylnym znajduje się układ kolanowy. Stosunkowo niewielki siłownik hydrauliczny porusza tym układem; gdy zbliża się do pozycji wysuniętej, przewaga mechaniczna gwałtownie wzrasta. Gdy połówki matrycy stykają się, układ drążkowy przechodzi do pozycji zablokowanej i elastycznie rozciąga drążki łączące. To właśnie to rozciągnięcie generuje siłę zacisku.
Ponieważ siła zależy od stopnia rozciągnięcia kolumn, odległość między płytami musi być dostosowana do wysokości matrycy. Odbywa się to poprzez przesuwanie tylnej płyty wzdłuż kolumn za pomocą regulacji wysokości matrycy. Rozszerzalność cieplna matrycy podczas produkcji zmienia efektywne napięcie wstępne, dlatego siłę zacisku należy monitorować i w razie potrzeby ponownie regulować.
Typowe wartości wytrzymałości
Szybkie ruchy zamykania i otwierania, mechanicznie blokowana pozycja oraz stosunkowo mała objętość układu hydraulicznego dla ruchu zaciskowego.
Typowe miejsca zużycia
Sworznie i tuleje w układzie przegubowym, smarowanie, mechanizm regulacji wysokości matrycy oraz nierównomierne obciążenie kolumn spowodowane zużyciem lub niewspółosiowością.
Jak działa dwopłytowy zespół zaciskowy
Maszyna dwopłytowa posiada jedynie płytę stałą i ruchomą. Cylindry poprzeczne szybko przemieszczają płytę ruchomą do pozycji zamkniętej. Elementy blokujące, takie jak nakrętki dzielone na płycie ruchomej, zazębiają się następnie z rowkami na kolumnach. Na koniec cylindry zaciskowe o krótkim skoku wywierają siłę zacisku, pociągając za pręty łączące.
Ponieważ siła jest wytwarzana hydraulicznie, można ją regulować za pomocą ciśnienia i nie zależy ona w takim samym stopniu od mechanicznego napięcia wstępnego. Różne wysokości matryc są kompensowane w zakresie blokowania kolumn, a nie poprzez oddzielną regulację wysokości matrycy. Bez tylnej płyty dociskowej i układu dźwigniowego maszyna jest zazwyczaj krótsza niż porównywalna konstrukcja z mechanizmem kolanowym.
Typowe zalety
Kompaktowa długość, siła zamykania regulowana bezpośrednio za pomocą ciśnienia oraz, w zależności od konstrukcji, dobry dostęp do obszaru matrycy.
Typowe miejsca zużycia
Nakrętki blokujące i rowki kolumn, uszczelki cylindrów zaciskowych, trwałość przy utrzymaniu ciśnienia oraz czujniki monitorujące blokadę i położenie.
Maszyny dźwigniowe i dwupłytowe obok siebie
| Kryterium | Maszyna z mechanizmem dźwigniowym | Maszyna dwupłytowa |
|---|---|---|
| Wytwarzanie siły | Mechaniczne, poprzez rozciąganie sprężystych kolumn | Hydrauliczne, poprzez cylindry zaciskowe po zablokowaniu |
| Płyty | Trzy (stała, ruchoma, tylna) | Dwie (stała, ruchoma) |
| Ustawienie wysokości matrycy | Regulacja wysokości matrycy na płycie tylnej | W zakresie blokady kolumn |
| Długość maszyny | Dłuższa ze względu na układ przegubowy i tylną płytę dociskową | Ogólnie bardziej kompaktowa |
| Ustawienie siły | Poprzez napięcie wstępne; zależy od temperatury matrycy | Poprzez ciśnienie hydrauliczne |
| Główne obszary konserwacji | Układ przegubowy, smarowanie, mechanizm regulacyjny | System blokujący, uszczelki cylindrów, układ hydrauliczny |
Zaciskanie za pomocą dźwigni od dawna jest powszechnie stosowane w wielu maszynach do odlewania ciśnieniowego różnych rozmiarów. Konstrukcje z dwoma płytami są oferowane przez kilku producentów, często w większych rozmiarach maszyn, gdzie zmniejszona długość i brak ciężkiego układu przegubowego są szczególnie zauważalne. Krótsza maszyna może również uprościć rozmieszczenie urządzeń peryferyjnych, takich jak roboty wyjmujące odlewy i urządzenia natryskowe; w naszym artykule „Automatyzacja w komórce odlewniczej” opisano typowe wyposażenie wokół maszyny.
Znaczenie systemu zamykania przy zakupie maszyn używanych
W przypadku maszyn używanych zasada zamykania wpływa głównie na to, na co należy zwrócić uwagę podczas kontroli. W maszynach kolanowych luz w układzie przegubowym często objawia się nierównomiernym wydłużeniem kolumn lub nadlewką po jednej stronie matrycy. W maszynach dwupłytowych kluczowe znaczenie ma stan elementów blokujących oraz zdolność siłowników zaciskowych do utrzymania ciśnienia.
W obu przypadkach pomiar odkształcenia kolumn przy pełnej sile zacisku dostarcza obiektywnych informacji na temat rozkładu sił. W przypadku stwierdzenia zużycia układ zaciskowy często można przywrócić do sprawności poprzez ukierunkowany remont; firma FISS oferuje serwis i wsparcie techniczne dla używanych maszyn do odlewania ciśnieniowego.
Punkty kontroli zespołu zaciskowego
- Zasada działania mechanizmu zaciskowego i nominalna siła zacisku potwierdzone na podstawie dokumentacji
- Porównano odległość między prętami dociskowymi a zakresem wysokości matrycy z matrycą
- Odkształcenie kolumn zmierzone na wszystkich kolumnach przy pełnej sile zacisku
- Dźwignia: luz w sworzniach i tulejach, sprawne działanie układu smarowania
- Mechanizm kolanowy: regulacja wysokości matrycy przebiega płynnie w całym zakresie
- Dwopłytowa: nakrętki blokujące i rowki kolumn wolne od uszkodzeń
- Maszyna dwupłytowa: cylindry dociskowe utrzymują ciśnienie bez zauważalnego spadku
- Równoległość płyt zmierzona w pozycji zamkniętej
- Sprawdzono powierzchnię zajmowaną przez maszynę oraz dostęp do elementów peryferyjnych pod kątem planowanego rozmieszczenia
Najczęściej zadawane pytania
Czy jeden system mocujący jest generalnie lepszy?
Nie. Obie zasady mają ugruntowaną pozycję w odlewnictwie ciśnieniowym. Właściwy wybór zależy od wielkości maszyny, formy, układu oraz możliwości konserwacyjnych.
Dlaczego siła zacisku zmienia się na maszynie kolanowej podczas produkcji?
W miarę nagrzewania się formy rozszerza się ona, zwiększając rozciąganie kolumn w pozycji zamkniętej. Bez monitorowania i ponownej regulacji rzeczywista siła może odbiegać od wartości zadanej.
Czy system zamykania ma wpływ na jakość odlewów?
Pośrednio. Nierównomierna lub niewystarczająca siła zamykania może powodować nadlewy i odchylenia wymiarowe. Istotne jest, aby siła była odpowiednia i równomiernie rozłożona, niezależnie od zastosowanej zasady działania.
FISS pomaga znaleźć odpowiednią koncepcję zaciskania.
Zapoznaj się z aktualną ofertą używanych wtryskarek i pozwól firmie FISS pomóc Ci porównać dostępne maszyny pod kątem wymiarów formy, wymaganej siły zacisku i układu.