
Wady odlewów ciśnieniowych: porowatość, skurcz, zimne spoiny i pęcherze
Odlew ciśnieniowy, który wygląda na poprawny, może nadal zawierać pory, wgłębienia skurczowe lub lokalne niedoskonałości. Niektóre wady stają się widoczne dopiero po obróbce CNC, poddaniu działaniu wysokiej temperatury lub przeprowadzeniu próby szczelności. Utrzymanie stałej jakości wymaga zatem czegoś więcej niż tylko kontroli powierzchni: przygotowanie metalu, profil wtrysku, odpowietrzanie formy, kontrola temperatury oraz stan urządzeń odlewniczych muszą być oceniane jako spójny proces.
Jakie są najczęstsze wady w odlewaniu ciśnieniowym?
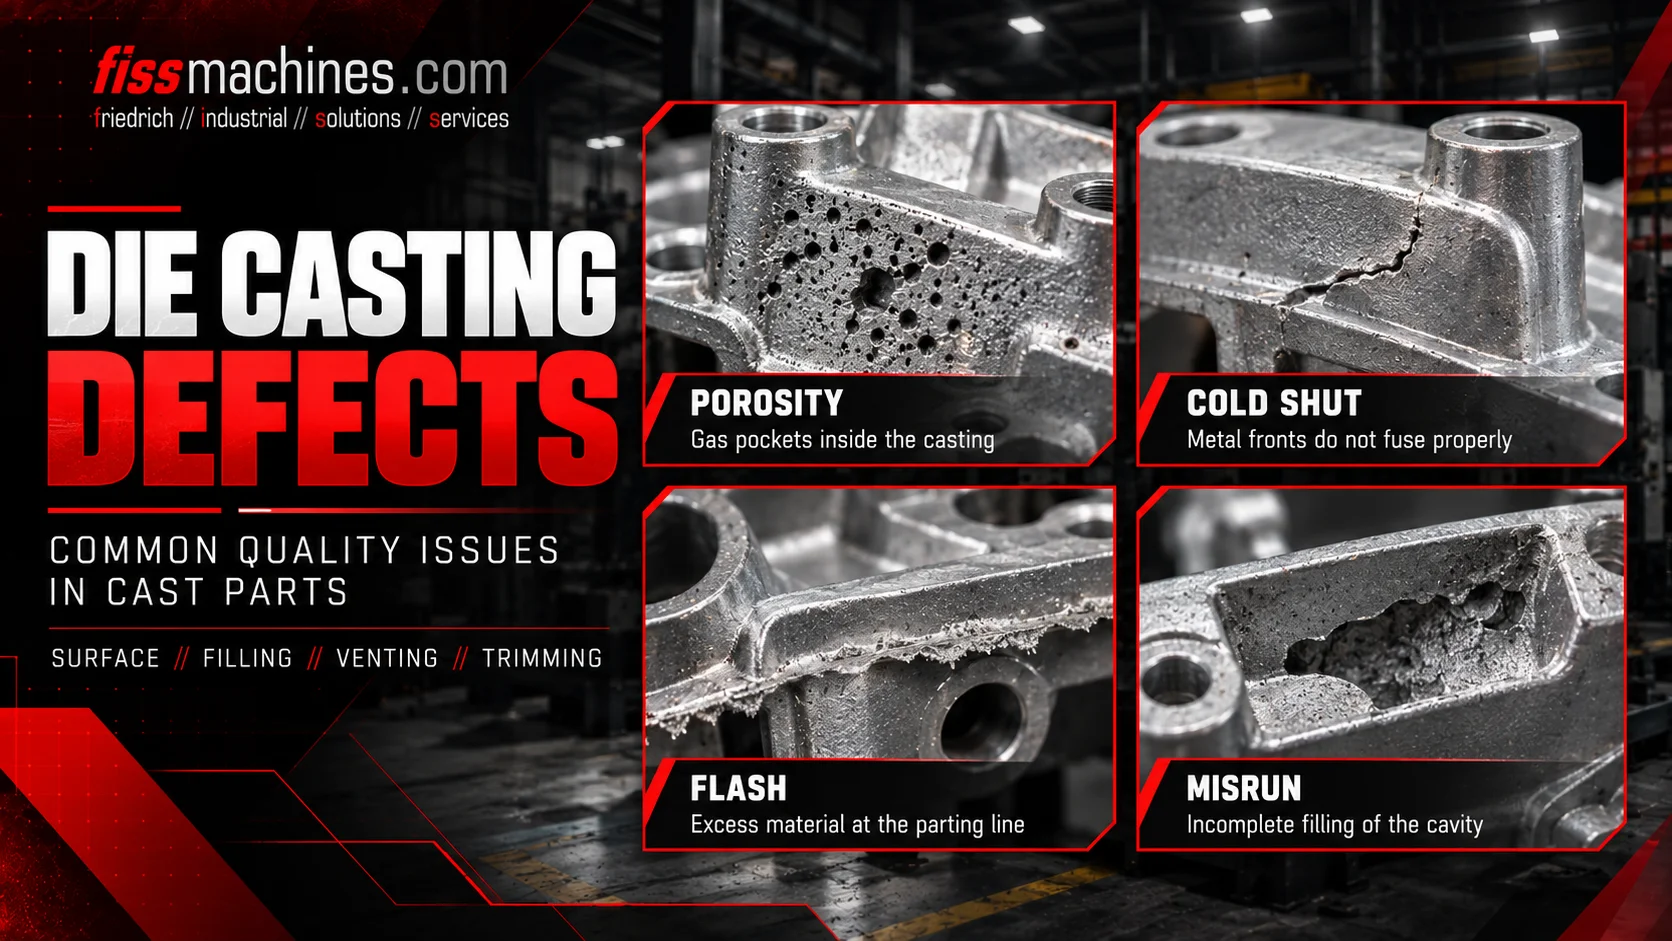
Do ważnych grup wad należą porowatość gazowa spowodowana uwięzionymi lub uwolnionymi gazami, porowatość skurczowa związana z kurczeniem się podczas krzepnięcia, zimne spoiny, w których fronty stopu nie łączą się prawidłowo, niedopełnienia, w których wnęka nie jest całkowicie wypełniona, oraz pęcherzyki, które mogą stać się widoczne po podgrzaniu. Sam ich wygląd nie zawsze wystarcza do wiarygodnej diagnozy przyczyny źródłowej.
Dlaczego nazwa wady nie jest jeszcze diagnozą
Ten sam objaw wizualny może wynikać z różnych przyczyn. Pory mogą powstawać w wyniku uwięzienia powietrza, gazów uwalnianych z pozostałości, obróbki stopu lub skurczu objętościowego podczas krzepnięcia. W tym samym odlewie mogą również występować różne mechanizmy powstawania wad.
Analiza przyczyn źródłowych musi łączyć lokalizację i morfologię wady z krzywą wtrysku, układem kanałów wlewowych i odpowietrzających, jakością stopu, temperaturą formy, recepturą natrysku oraz dalszą obróbką. Sprowadzanie wszystkich wad do jednego ustawienia ciśnienia lub temperatury prowadzi do niewiarygodnych korekt.
| Wada | Typowe obserwacje | Potencjalne czynniki przyczyniające się do powstawania wady |
|---|---|---|
| Porowatość gazowa | Puste przestrzenie wypełnione gazem, czasami o zaokrąglonych kształtach | Wmieszanie powietrza, gazy procesowe, ograniczone odpowietrzanie lub gazy związane ze stopem |
| Porowatość skurczowa | Puste przestrzenie związane z kurczeniem się podczas krzepnięcia | Gorące punkty, ograniczenia zasilania, przenoszenie ciśnienia i ścieżka krzepnięcia |
| Zwarcie na zimno | Szew lub linia styku dwóch frontów metalu | Przedwczesne schłodzenie, warstwy tlenku oraz niekorzystna ścieżka wypełniania |
| Wylew | Niewypełniona część wnęki | Niewystarczająca płynność lub nieodpowiednie warunki wypełniania |
| Pęcherzyk | Wypukła pęcherzyk na powierzchni, często pojawiający się po ekspozycji na ciepło | Rozszerzenie się uwięzionego wewnątrz gazu w pobliżu powierzchni |
Porowatość gazowa: skąd pochodzi uwięziony gaz?
W maszynach z komorą zimną niewłaściwy początkowy ruch tłoka może powodować przewracające się fale stopu w tulei wtryskowej i uwięzienie powietrza, zanim metal dotrze do wlewu. Dodatkowe powietrze znajdujące się w kanale wtryskowym i gnieździe musi ulec usunięciu podczas bardzo krótkiej fazy napełniania.
Gazy mogą również powstawać w wyniku ogrzewania pozostałości środków antyadhezyjnych lub smarów. Lokalne zablokowanie odpowietrznika może zwiększyć ilość gazu pozostającego w odlewie. W przypadku przetwarzanego stopu należy również uwzględnić czystość stopu oraz zawartość gazów rozpuszczonych.
Systemy odpowietrzające, kieszenie przelewowe oraz, w stosownych przypadkach, wspomaganie próżniowe mają na celu ograniczenie uwięzienia gazów. Żadne z tych rozwiązań nie kompensuje automatycznie niekorzystnego profilu napełniania ani nadmiernych pozostałości po natrysku.
Kontrolowana pierwsza faza
Należy unikać nieodpowiednich fal stopu i związanego z nimi uwięzienia powietrza.
Otwarte kanały odprowadzające gaz
Należy sprawdzić odpowietrzniki, obszary przelewowe oraz złącza próżniowe, jeśli zostały zainstalowane.
Powtarzalne nakładanie
Należy unikać nadmiernych pozostałości i niekontrolowanego wytwarzania gazu.
Czym różnią się wnęki skurczowe od porów gazowych
Ciekły metal kurczy się w miarę stygnięcia i krzepnięcia. Tam, gdzie przebieg krzepnięcia i przenoszenie ciśnienia nie są w stanie zrównoważyć tej zmiany objętości, mogą powstawać lokalne puste przestrzenie skurczowe lub mikroporowatość.
W praktyce rozróżnienie między porowatością gazową a porowatością skurczową może być trudne, zwłaszcza gdy mechanizmy te nakładają się na siebie. Kształt i lokalizacja dostarczają wskazówek, ale nie zawsze pozwalają ustalić przyczynę. Konieczna może być ocena metalograficzna, radiografia lub tomografia komputerowa w połączeniu z analizą procesu.
Do ważnych czynników należą: temperatura matrycy, grubość przekroju, lokalne punkty przegrzania, zamarzanie wlewka, czas utrzymywania ciśnienia oraz ogólna konstrukcja układu wypełniania. Samo zwiększenie intensyfikacji nie gwarantuje poprawy, jeśli ciśnienie nie może zostać przekazane do danej strefy.
Zimne zamknięcia i wady wlewowe: powiązane, ale nie identyczne
Zimne zgrzewanie występuje, gdy sąsiadujące strumienie metalu stykają się bez utworzenia trwałego połączenia. Może ono przybierać postać widocznej linii lub szwu. Przyczyną mogą być warstwy tlenku, miejscowe ochłodzenie oraz kąt styku i prędkość frontów metalowych.
Nieprawidłowe wypełnienie oznacza, że wnka nie została całkowicie wypełniona; brakuje narożnika, cienkiego żebra lub innego elementu. Możliwe przyczyny to niewystarczająca temperatura metalu, nieodpowiednia konstrukcja wlewka i kanału wlewowego, nadmierny opór przepływu lub niewystarczająca wydajność wypełniania.
Właściwe działania naprawcze zależą od rzeczywistego mechanizmu wypełniania. Przeanalizowanie wyników symulacji, temperatur formy oraz krzywych wtrysku może okazać się bardziej przydatne niż regulacja pojedynczego parametru maszyny bez uzasadnienia.
Niekompletne połączenie
Dwa fronty stykają się, ale nie łączą się w spójny, ciągły obszar.
Niekompletne wypełnienie
Stop nie dociera do całej wnęki lub nie wypełnia jej w całości.
Porównaj dowody
Należy powiązać lokalizację wady z kierunkiem przepływu, temperaturą oraz danymi dotyczącymi wtrysku.
Dlaczego po podgrzaniu mogą pojawić się pęcherze
Gaz uwięziony blisko powierzchni może rozszerzać się podczas dalszego ogrzewania i tworzyć lokalne wybrzuszenie lub pęcherz. Ma to szczególne znaczenie w przypadku planowanej obróbki termicznej, ponieważ odlewy ciśnieniowe o znacznym zawartości uwięzionego gazu mogą nie nadawać się do niektórych warunków obróbki cieplnej.
Ryzyko zależy od stopu, jakości odlewu, lokalizacji gazu, temperatury oraz historii procesu. Nie każda pęcherzyca powierzchniowa ma dokładnie tę samą przyczynę, dlatego przekrój próbki oraz odpowiednia dokumentacja procesu mogą pomóc w odróżnieniu pęcherzyków związanych z gazem od innych uszkodzeń powierzchniowych.
Działania zapobiegawcze należy rozpocząć już na wcześniejszych etapach procesu: kontrolowane napełnianie, odpowiednie odpowietrzanie, dostosowany proces stosowania środka antyadhezyjnego oraz stabilna temperatura formy.
Jakie badania pozwalają niezawodnie zidentyfikować wady?
Kontrola wzrokowa i pomiary wymiarowe są przydatne w przypadku wad powierzchniowych, ale porowatość wewnętrzna wymaga zastosowania dodatkowych metod. W zależności od elementu i jego kryteriów akceptacji odpowiednie mogą być: kontrola rentgenowska, przemysłowa tomografia komputerowa, rozcinanie, metalografia, ocena gęstości lub próby szczelności.
Należy dobrać metodę pomiarową do wymagań funkcjonalnych. Powierzchnia uszczelniająca, obszar konstrukcyjny i element estetyczny mogą wymagać różnych kryteriów akceptacji; traktowanie każdego poru jako równie krytycznego byłoby mylące.
W przypadku powtarzających się wad należy dokumentować położenie wnęki, numer odlewu, warunki temperaturowe, zmiany operatorów oraz krzywe pracy maszyny. Korelacja tych danych często dostarcza więcej informacji niż kontrola pojedynczych odrzutów.
- Zlokalizuj wadę na określonym rysunku części
- Określ, czy zaobserwowana wada jest powierzchniowa, czy wewnętrzna
- Sprawdź proces przetwarzania stopu, dozowanie oraz profil wtrysku
- Sprawdź odpowietrzniki matrycy, przelewy i cały układ próżniowy
- Przejrzyj recepturę natrysku i warunki termiczne formy
- Wybierz odpowiednią metodę weryfikacji dla wymaganej funkcji
- Zarejestruj działania naprawcze i porównaj wyniki pomiarów
Jak stan komory odlewniczej wpływa na stałą jakość
Stan maszyn ma znaczenie, gdy ciśnienie i prędkość muszą być powtarzane przez tysiące cykli. Zużyte elementy układu wtryskowego, niestabilny układ hydrauliczny, nieprawidłowo działające urządzenia do regulacji temperatury formy lub zawodne połączenia między układami dozowania, natryskiwania i wyjmowania mogą przyczyniać się do zmienności procesu.
Podczas kontroli używanej maszyny do odlewania ciśnieniowego lub kompletnej komory odlewniczej należy sprawdzić układ wtryskowy oraz dostępność dokumentacji procesowej, a także nominalną siłę zamykania i wydajność wtrysku. Firma FISS wspiera międzynarodowy zakup i sprzedaż używanych maszyn odlewniczych oraz urządzeń automatyki.
Często zadawane pytania dotyczące wad odlewów ciśnieniowych
Czy porowatość gazowa i porowatość skurczowa to to samo?
Nie. Porowatość gazowa wiąże się z uwięzionymi lub uwolnionymi gazami; porowatość skurczowa wynika ze skurczu podczas krzepnięcia i niewystarczającej lokalnej kompensacji. Mogą występować formy mieszane.
Czy kontrola rentgenowska pozwala wykryć każdą wadę?
Żadna pojedyncza metoda nie pozwala wykryć wszystkich wad w każdych warunkach. Możliwość wykrycia zależy od wielkości wady, jej położenia, grubości materiału oraz metody kontroli.
Dlaczego powstają zimne spoiny?
Mogą one powstawać, gdy stykają się ze sobą oddzielne czoła metalu bez trwałego połączenia, na przykład z powodu spadku temperatury, obecności warstw tlenku lub niekorzystnego przebiegu przepływu.
Czy zwiększenie ciśnienia wtrysku eliminuje wady skurczowe?
Nie zawsze. Efekt zależy od momentu zastosowania ciśnienia, krzepnięcia wlewka, podawania materiału oraz lokalnych warunków termicznych.
Czy po obróbce cieplnej mogą pojawić się pęcherzyki?
Tak. Gazy uwięzione w pobliżu powierzchni odlewu mogą się rozszerzać podczas ogrzewania i tworzyć widoczne pęcherzyki, w zależności od stopu i warunków obróbki.
Oceń swoją maszynę do odlewania ciśnieniowego i wymagania procesowe
FISS oferuje używane maszyny do odlewania ciśnieniowego, wyposażenie oraz kompletne linie odlewnicze. Aby dokonać trafnego wyboru, porównaj wymagania procesowe, stan układu wtryskowego oraz dostępne opcje automatyzacji.
Zapoznaj się z ofertą używanych maszyn do odlewania ciśnieniowegoPodstawy techniczne i źródła
Podstawy techniczne: Podręcznik Urformen, rozdziały 1.6.4.1.2 (wypełnianie), 1.6.4.1.4 (odpowietrzanie) oraz 1.8 (jakość/symulacja). Metody kontroli i wskazówki dotyczące przyczyn źródłowych mają charakter ogólnoinżynieryjny i nie stanowią niezweryfikowanej diagnozy. Tekst oryginalny.