
Czas cyklu odlewania ciśnieniowego: identyfikacja wąskich gardeł i optymalizacja sekwencji
Czas cyklu komory odlewniczej decyduje o tym, ile części można wyprodukować podczas jednej zmiany, a tym samym o tym, ile faktycznie kosztuje godzina pracy maszyny. Jednak wartość wyświetlana na ekranie maszyny rzadko wyjaśnia, na co poświęcany jest ten czas. Zamykanie formy, dozowanie, wtrysk, krzepnięcie, otwieranie, wyjmowanie, spryskiwanie i obsługa – wszystkie te operacje konkurują o te same sekundy. Znalezienie etapu, który faktycznie ogranicza wydajność, i skrócenie go bez uszczerbku dla jakości, jest zadaniem wymagającym systematycznego podejścia, a nie jedynie przyspieszeniem wszystkich ustawień.
Jak znaleźć wąskie gardło w cyklu odlewania ciśnieniowego?
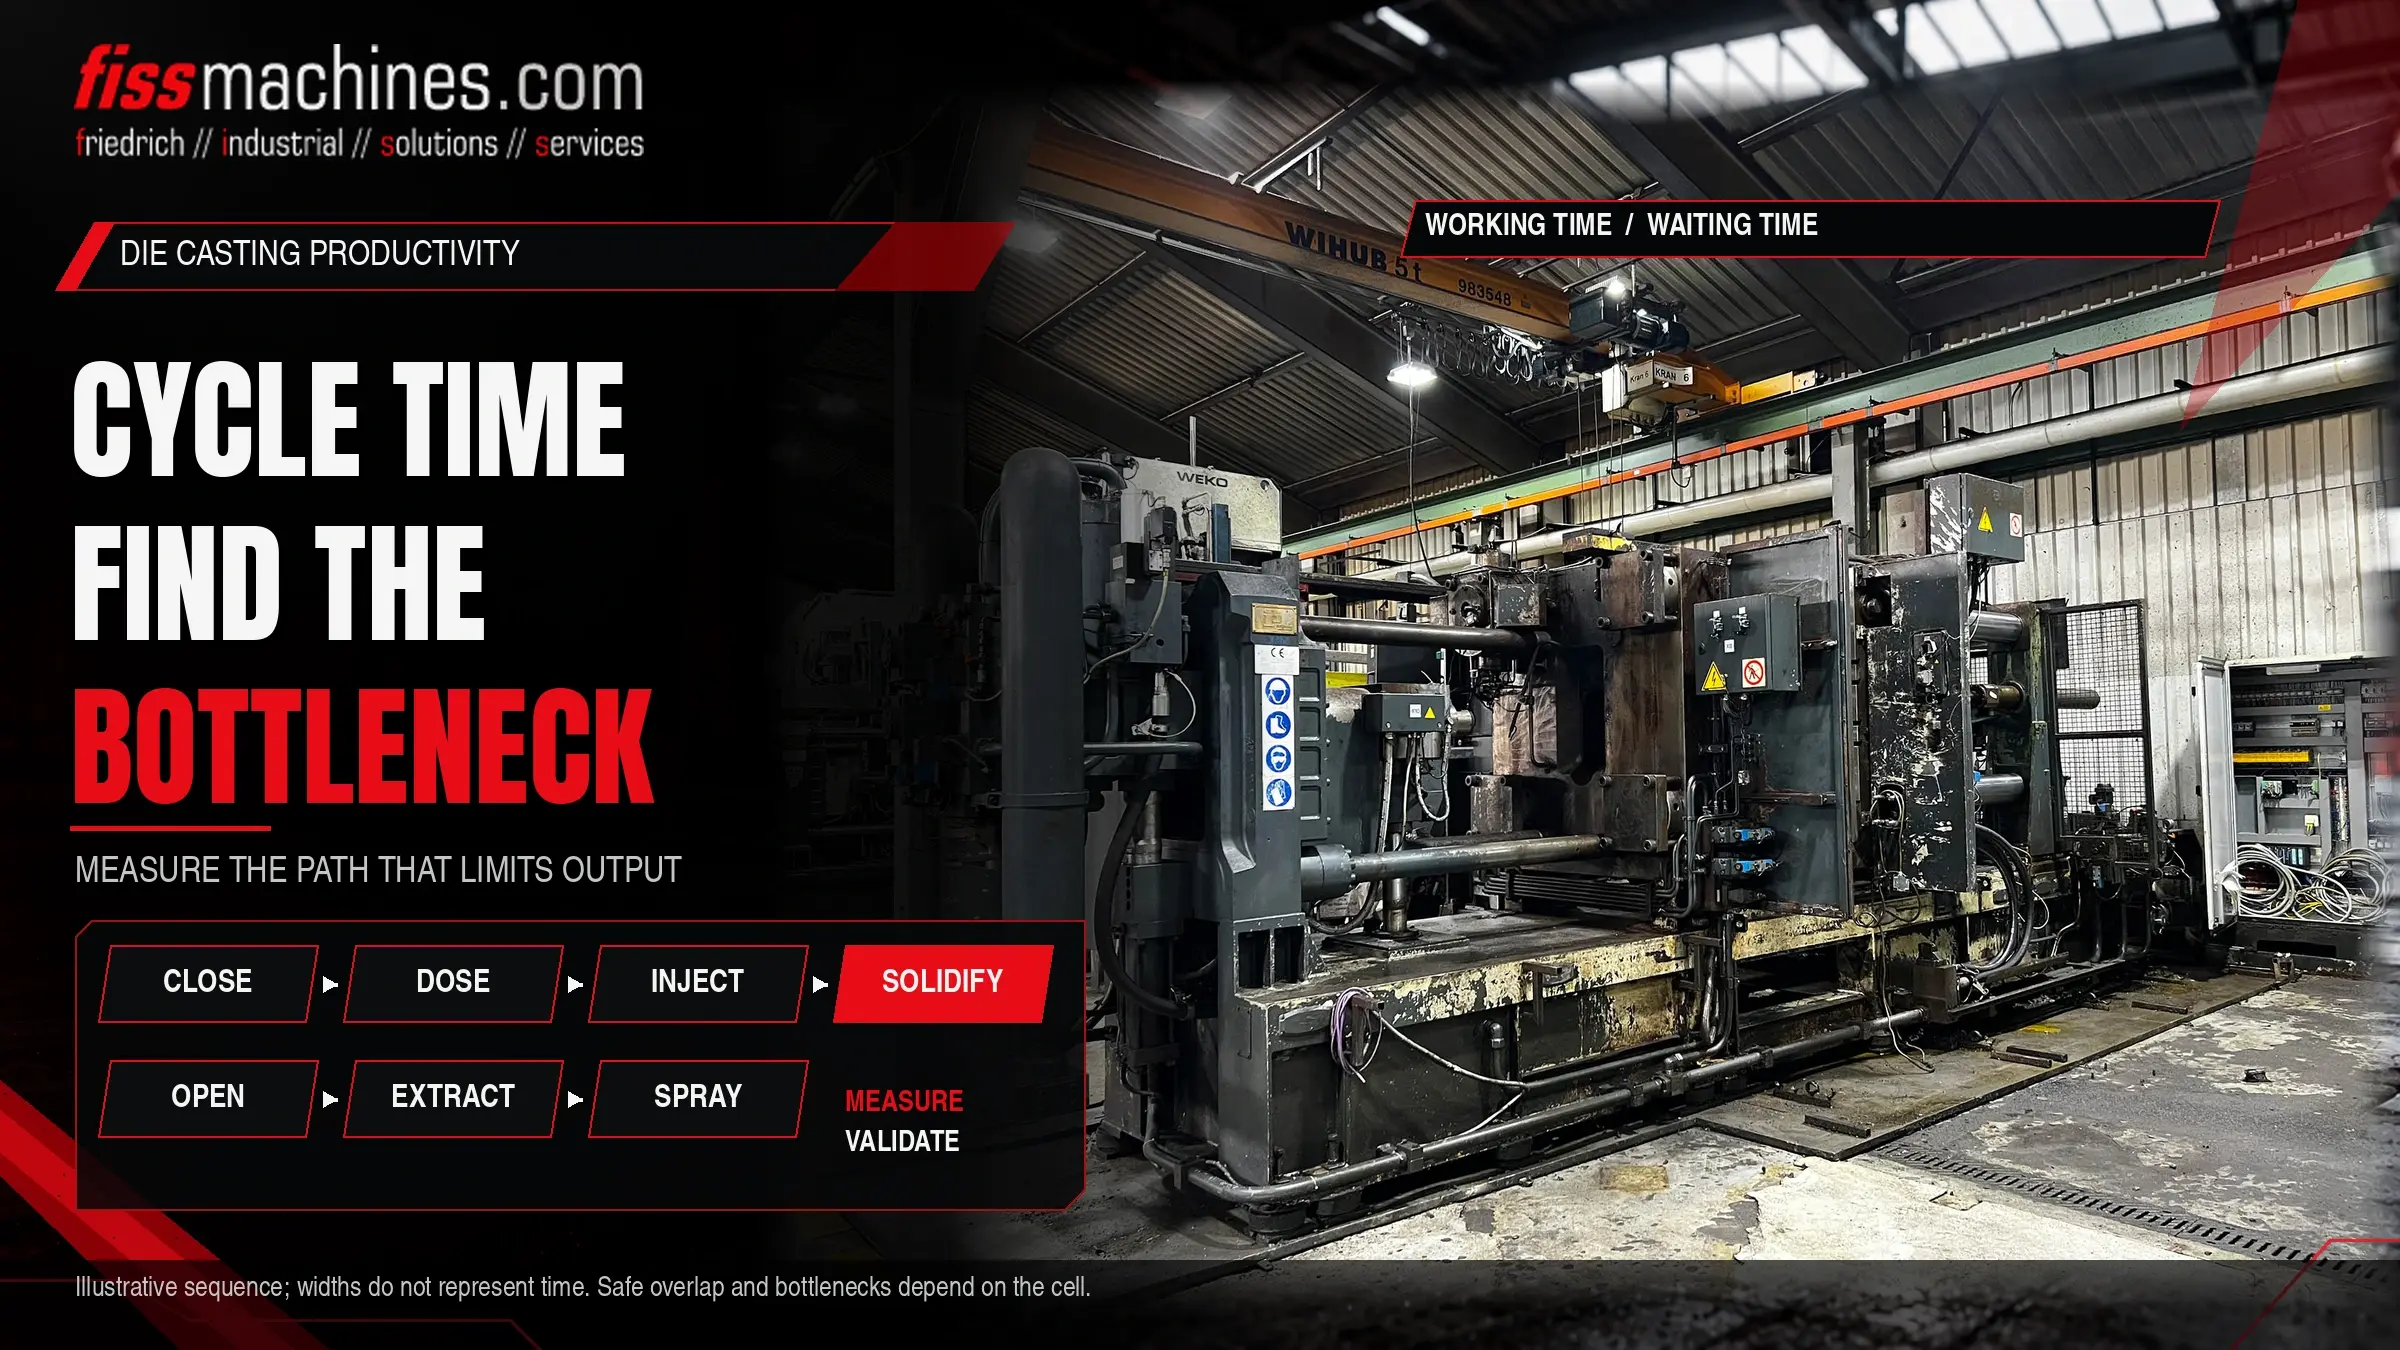
Podziel cykl na poszczególne etapy, zmierz czas trwania każdego z nich na podstawie wielu odlewów i zaznacz, które etapy przebiegają sekwencyjnie, a które równolegle. Wąskim gardłem jest etap na ścieżce sekwencyjnej, czyli ścieżce krytycznej, który zajmuje najwięcej czasu lub wykazuje największe wahania. Tylko skrócenie tego etapu skraca cykl; przyspieszenie etapów równoległych nic nie zmienia.
Czas krzepnięcia jest często największym pojedynczym czynnikiem spowalniającym, ale jest on powiązany z jakością części i temperaturą formy. Zazwyczaj łatwiej jest znaleźć możliwości optymalizacji w czasach oczekiwania, sekwencjach obsługi i natryskiwania.
Z czego składa się cykl odlewania ciśnieniowego
Dokładna kolejność zależy od typu maszyny, części i stopnia automatyzacji, ale komora z zimną komorą zazwyczaj przechodzi przez poniższe etapy. W maszynach z gorącą komorą dozowanie zastępuje się napełnianiem metodą „gęsiej szyi”, co znacznie skraca tę część sekwencji.
| Element | Główne czynniki | Typowe czynniki | Ryzyko związane z nieostrożnym skróceniem |
|---|---|---|---|
| Zamykanie i blokowanie matrycy | Skok płyty dociskowej, profil prędkości, faza ochrony matrycy | Zoptymalizowane skoki i przejścia prędkości | Mniejsza skuteczność ochrony matrycy, uderzenia w matrycę |
| Dozowanie i wlewanie | Przesuw kadzi lub pieca dozującego, masa odlewu | Rozpocznij dozowanie wcześniej, równolegle do zamykania formy, o ile jest to bezpieczne | Metal stygnie w tulei, co powoduje nierównomierną strukturę półwyrobu |
| Odlew i intensyfikacja | Wymagania procesowe dotyczące części | Zazwyczaj bardzo niewielkie; nie jest to typowe wąskie gardło | Bezpośredni wpływ na wypełnienie i porowatość |
| Kruszczenie (matryca zamknięta) | Grubość ścianki, stop, temperatura formy, układ chłodzenia | Chłodzenie formy i równowaga termiczna, chłodzenie lokalne | Odkształcenia, pęknięcia na gorąco, problemy z wyrzutem |
| Otwarcie formy, wyciąganie rdzeni, wyrzut | Skoki, sekwencje suwaków, ruch wyrzutnika | Nakładające się ruchy tam, gdzie pozwala na to sterowanie | Zderzenia, uszkodzenia suwaków lub odlewu |
| Wyjmowanie | Trasa robota lub wyciągania, chwytanie, kontrola części | Krótsze ścieżki, wcześniejsze wejście w obszar matrycy | Ryzyko kolizji, niestabilny chwyt |
| Natryskiwanie i przedmuchiwanie | Rozmiar matrycy, rozkład natrysku, wymagania termiczne | Zoptymalizowany program natrysku, mniej natrysku, ale bardziej ukierunkowany | Lutowanie, przywieranie, zmiana temperatury matrycy |
Prawidłowy pomiar cyklu
Pojedynczy odczyt stopera to za mało. Etapy cyklu są zróżnicowane, a sporadyczne długie przerwy często kosztują więcej niż nieznacznie spowolniony ruch. Najbardziej przydatne dane pochodzą z sygnatur czasowych sygnałów sterujących, które wiele układów sterowania maszyn i robotów może rejestrować. Tam, gdzie nie jest to możliwe, praktyczną alternatywą jest nagranie wideo kilku cykli.
Określ początek i koniec każdego etapu
Należy stosować jasne sygnały, takie jak „matryca zablokowana” lub „robot poza obszarem matrycy”, aby ten sam etap był za każdym razem mierzony w ten sam sposób.
Zarejestruj wiele cykli
Zarejestruj reprezentatywny okres, uwzględniający typowe zakłócenia. Wartości średnie maskują zmienność; zwróć uwagę również na rozrzut i wartości odstające.
Narysuj sekwencję
Prosty wykres słupkowy przedstawiający upływ czasu pokazuje, które etapy się pokrywają, a które wymagają na siebie oczekiwania. Najdłuższy łańcuch etapów zależnych od siebie stanowi ścieżkę krytyczną.
Oddziel czas oczekiwania od czasu pracy
Zaznacz każdy okres, w którym jednostka jest gotowa, ale czeka na sygnał. Czas oczekiwania jest często najtańszym czasem do wyeliminowania.
Typowe wąskie gardła w praktyce
Kruszczenie się i temperatura matrycy
Czas, przez jaki forma pozostaje zamknięta, zależy od najgrubszych przekrojów oraz od tego, jak skutecznie forma odprowadza ciepło. Skrócenie tego czasu bez poprawy chłodzenia grozi odkształceniami lub problemami z wyrzutem. Rzeczywiste korzyści w tym zakresie wynikają zazwyczaj z samych form: kanałów chłodzących, chłodzenia lokalnego lub bardziej zrównoważonego układu termicznego, często w połączeniu z dostosowanym układem regulacji temperatury.
Natryskiwanie
Rozpylanie chłodzi i chroni powierzchnię matrycy, więc jest zarówno czynnikiem opóźniającym, jak i narzędziem termicznym. Program rozpylania, który rozwijał się przez lata, często zawiera zbędne przejścia. Jego redukcję należy sprawdzić pod kątem temperatury matrycy i ryzyka przywierania.
Urządzenia peryferyjne i protokoły komunikacyjne
Roboty wyjmujące, rozpylacze, prasy do przycinania i przenośniki komunikują się z maszyną za pomocą sygnałów. Konserwatywne blokady lub powolna komunikacja dodają sekundy, które nie pojawiają się nigdzie w ustawieniach maszyny. Nasz artykuł na temat automatyzacji w komórce odlewniczej opisuje typowe urządzenia peryferyjne i ich zadania.
Dozowanie
Jeśli kadź lub piec dozujący nie nadążają, maszyna czeka z zamkniętą formą lub pustą tuleją. Wydajność i dokładność dozowania powinny zatem być sprawdzane w ramach każdej analizy cyklu. Różnice między typami pieców omówiono w artykule „Piec dozujący, topiący czy podtrzymujący?”.
Ulepszanie sekwencji bez narażania jakości
Ulepszenia sekwencji najlepiej przeprowadzać w formie kontrolowanych eksperymentów. Należy zmieniać po jednej rzeczy na raz, prowadzić proces wystarczająco długo, aby osiągnąć równowagę termiczną, a następnie porównać czas cyklu, wskaźnik braku oraz jakość odlewów przed i po wprowadzeniu zmian.
Zazwyczaj niskie ryzyko
Eliminacja zbędnych czasów oczekiwania, uruchamianie ruchów równolegle tam, gdzie pozwala na to koncepcja sterowania i bezpieczeństwa, skracanie ścieżek robota oraz korygowanie powolnej komunikacji między maszyną a urządzeniami peryferyjnymi.
Wymaga starannej weryfikacji
Skrócenie czasu krzepnięcia, zmiana ilości lub wzoru natrysku, oraz zwiększenie prędkości ruchów w pobliżu formy. Czynniki te wpływają na temperaturę formy, jakość odlewów oraz zużycie i powinny być testowane wraz z kontrolą odlewów.
Ruchy nakładające się na siebie muszą mieścić się w ramach koncepcji bezpieczeństwa maszyny. Nigdy nie należy omijać blokad i funkcji ochronnych w celu skrócenia czasu cyklu; zmiany w logice związanej z bezpieczeństwem wymagają kwalifikowanej oceny.
Czas cyklu, przestoje i wskaźnik OEE
Krótszy cykl opłaca się tylko wtedy, gdy komórka faktycznie pracuje. Całkowita efektywność sprzętu (OEE) łączy w sobie dostępność, wydajność i jakość. Komórka o szybkim cyklu, ale z częstymi przestojami, długimi zmianami matryc lub wysokim poziomem braku może produkować mniej niż wolniejsza, ale stabilna komórka. Dlatego warto przyjrzeć się przyczynom przestojów i poziomowi braku równolegle z analizą cyklu.
OEE = Dostępność × Wydajność × Jakość
Dostępność = czas pracy / planowany czas produkcji; Wydajność = (idealny czas cyklu × liczba wyprodukowanych części) / czas pracy; Jakość = liczba części dobrych / liczba wyprodukowanych części. Wszystkie trzy wielkości są ułamkami z przedziału od 0 do 1.
Lista kontrolna do analizy czasu cyklu
- Zdefiniowane sygnały rozpoczęcia i zakończenia dla każdego etapu cyklu
- Dane zarejestrowane w wielu cyklach, w tym podczas zakłóceń
- Zidentyfikowano ścieżkę krytyczną; etapy równoległe zaznaczono oddzielnie
- Określenie czasów oczekiwania między maszyną, robotem, urządzeniem natryskującym i prasą
- Oceniono czas krzepnięcia wraz z chłodzeniem matrycy i temperaturą
- Przegląd programu natryskiwania pod kątem zbędnych przejść
- Sprawdzono wydajność i dokładność dozowania w odniesieniu do wartości docelowej cyklu
- Sprawdzono wydajność etapów końcowych (przycinanie, chłodzenie, przenośniki)
- Każda zmiana została przetestowana osobno i oceniona na podstawie danych dotyczących odpadów i jakości
- Koncepcja bezpieczeństwa przestrzegana w przypadku każdego nakładającego się ruchu
Najczęściej zadawane pytania
Czy szybsza maszyna to najprostszy sposób na skrócenie czasu cyklu?
Rzadko. Ruchy maszyny stanowią często niewielką część cyklu w porównaniu z krzepnięciem, natryskiwaniem i obsługą. Szybsza maszyna pomaga tylko wtedy, gdy jej ruchy znajdują się na ścieżce krytycznej.
Dlaczego czas cyklu wydłużył się po wymianie matrycy?
Różne matryce charakteryzują się odmiennym zachowaniem termicznym, programami natryskiwania oraz sekwencjami przesuwów. Każda matryca wymaga indywidualnej analizy; ustawienia z innej matrycy stanowią jedynie punkt wyjścia.
Czy prasa do przycinania może stanowić wąskie gardło w komórce produkcyjnej?
Tak. Jeśli prasa, stacja chłodząca lub przenośnik nie są w stanie przyjąć elementu na czas, robot czeka, a wraz z nim czeka maszyna. Wąskie gardło może znajdować się poza maszyną odlewniczą.
FISS pomoże Ci znaleźć odpowiednie maszyny i urządzenia.
Jeśli Twoja analiza wykaże, że maszyna, piec lub urządzenie peryferyjne ogranicza wydajność, FISS może pomóc Ci w doborze odpowiedniego używanego sprzętu dostosowanego do Twojej części i docelowego czasu cyklu.