
Tuleje strzałkowe i tłoki w odlewaniu ciśnieniowym z komorą zimną: działanie i zużycie
W procesie odlewania ciśnieniowego z komorą zimną stopiony metal jest wprowadzany do tulei wtryskowej, a następnie tłok wtłacza go przez system kanałów i wlewów do zamkniętej formy. Chociaż tuleja wtryskowa i końcówka tłoka są stosunkowo niewielkimi elementami w porównaniu z zespołem zamykającym, ich stan termiczny, mechaniczny i tribologiczny może wpływać na przebieg napełniania, stabilność cyklu oraz koszty konserwacji.
Jaką rolę pełnią tuleja wtryskowa i tłok?
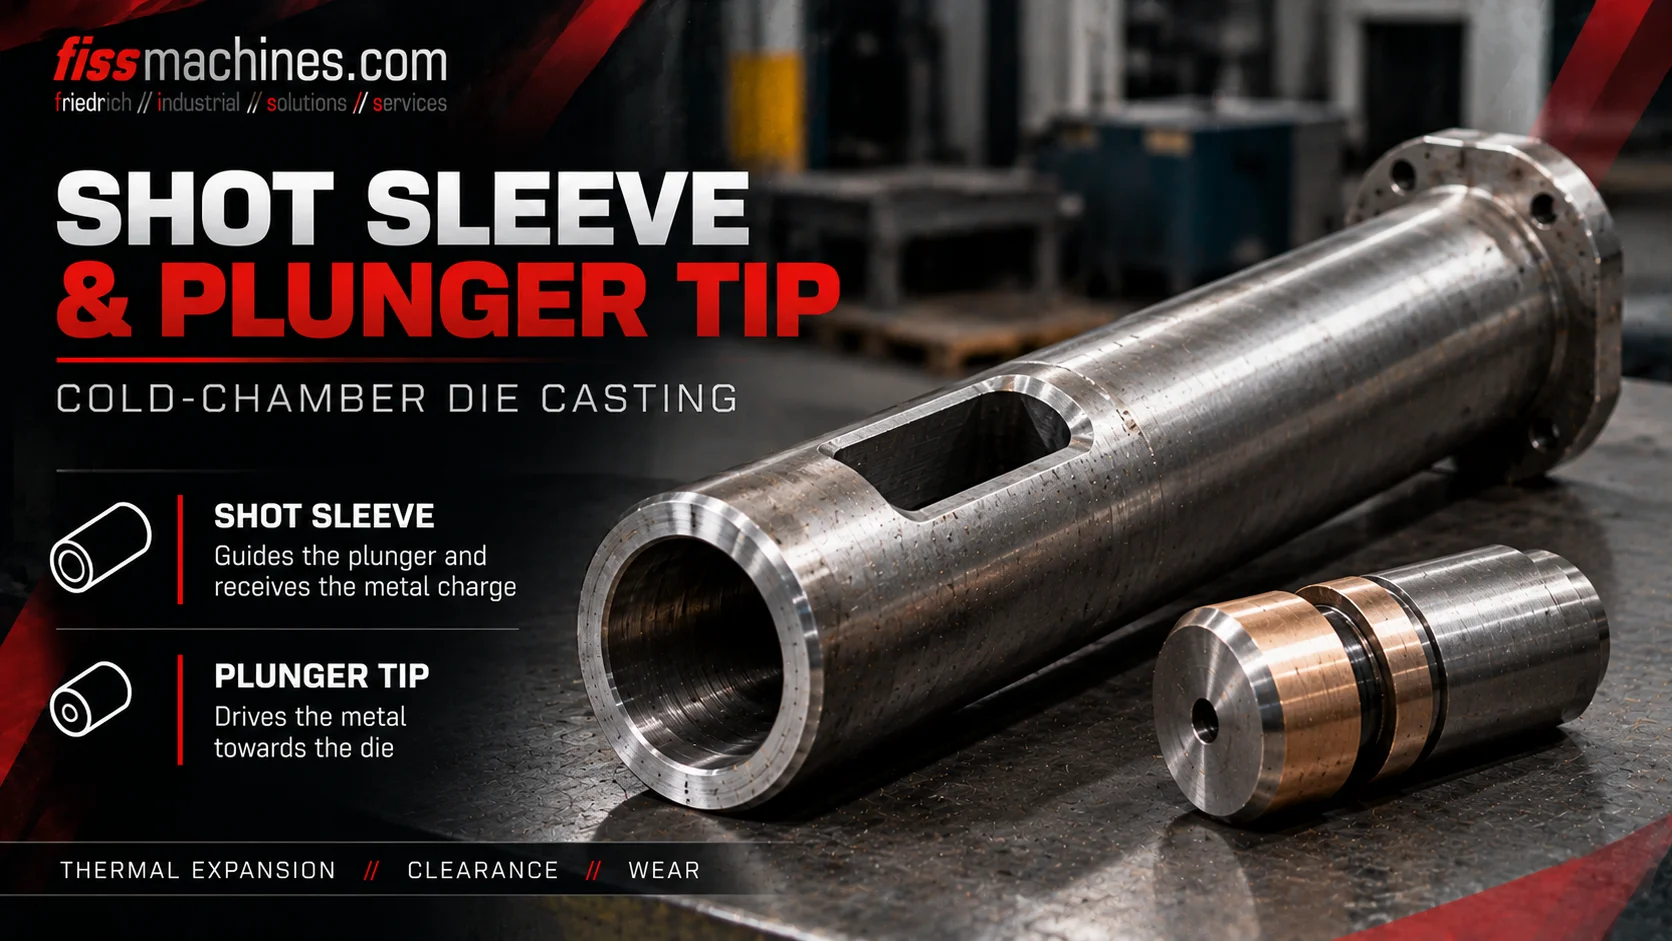
Tuleja wtryskowa przyjmuje odmierzoną ilość stopionego metalu, natomiast tłok i końcówka tłoka przemieszczają go w kierunku formy. Proces ten zazwyczaj obejmuje kontrolowany ruch początkowy, szybki suw napełniania oraz fazę zwiększania ciśnienia. Zużycie, nadmierny luz lub nieodpowiednie smarowanie mogą zakłócić tę sekwencję.
Tuleja wtryskowa, końcówka tłoka i napęd: co do siebie pasuje?
Typowy poziomy układ wtrysku z komorą zimną składa się z tulei wtryskowej zamontowanej po stronie formy lub stałej płyty, otworu napełniającego lub wlewowego, końcówki tłoka, pręta tłoka oraz napędu wtrysku. Tuleja łączy obszar wprowadzania metalu z systemem kanałów wtryskowych formy.
Końcówka tłoka porusza się wewnątrz tulei z precyzyjnie kontrolowanym luzem. Jej konstrukcja i materiały muszą wytrzymywać kontakt z gorącym metalem oraz powtarzające się przyspieszenia. W zależności od producenta końcówka może wykorzystywać koncepcję pierścienia uszczelniającego lub ślizgowego oraz dedykowane smarowanie lub chłodzenie.
Tulei wtryskowej nie należy nigdy oceniać wyłącznie na podstawie średnicy. Długość, geometria wewnętrzna, sposób montażu, położenie wlotu, konstrukcja końcówki, właściwości termiczne oraz profil wtrysku maszyny muszą tworzyć spójny system.
Kieruje stopionym materiałem
Przyjmuje stopiony metal i tworzy cylinder prowadzący dla przesuwającego się tłoka.
Wypycha metal
Przenosi ruch wtryskowy na metal, pracując z kontrolowanym luzem.
Steruje skokiem
Zapewnia prędkość i ciśnienie zgodnie z ustawieniami maszyny i procesu.
Trzy ważne etapy cyklu wtrysku w komorze zimnej
W pierwszej fazie ruchu tłok przesuwa się w sposób kontrolowany. Celem jest przemieszczenie metalu bez tworzenia niepotrzebnych fal przewracających, które uwięziłyby powietrze. Wybrany profil powolnego wtrysku musi być dostosowany do poziomu napełnienia i geometrii tulei.
W kolejnej fazie układ wtryskowy przyspiesza, aby wypełnić wnękę formy w wymaganym czasie. Przejście od powolnego do szybkiego wtrysku musi być skoordynowane z konstrukcją kanału wlewowego i wlewka, geometrią odlewu oraz warunkami termicznymi.
Po napełnieniu układ ciśnieniowy przechodzi w fazę zwiększania ciśnienia lub utrzymywania ciśnienia zgodnie z wymaganiami procesu odlewania. Takie zachowanie ciśnienia wpływa na dopływ materiału we wczesnych etapach krzepnięcia, ale nie jest w stanie usunąć wszystkich wtrąceń gazowych ani skorygować źle zaprojektowanej ścieżki przepływu.
| Etap procesu | Główny cel | Typowe ryzyko |
|---|---|---|
| Kontrolowany skok początkowy | Przesuwanie stopu przy ograniczaniu wciągania powietrza | Powstawanie fal lub przedwczesne wciąganie powietrza |
| Szybki suw napełniający | Wypełnianie wnęki z wymaganą prędkością | Zimne nałożenia, erozja lub wciąganie powietrza spowodowane niewłaściwymi ustawieniami |
| Wzmocnienie ciśnienia | Zastosowanie wymaganego ciśnienia po napełnieniu | Niewystarczające przenoszenie ciśnienia lub skoki ciśnienia |
Typowe oznaki zużycia tulei tłokowej i tłoka
Każdy cykl charakteryzuje się wysokimi gradientami temperatury, kontaktem metali, tarciem oraz powtarzającym się obciążeniem mechanicznym. Tuleja strzałowa może wykazywać rysy, miejscową erozję, osady adhezyjne lub zmiany wymiarów. Końcówki tłoka i elementy uszczelniające mogą ulegać zużyciu lub uszkodzeniom.
Nadmierny luz może powodować przedostawanie się metalu wokół końcówki tłoka; w zależności od systemu może to przyczyniać się do powstawania osadów, zacinania się, niestabilności lub wycieku metalu. Z drugiej strony, niewystarczający luz roboczy spowodowany niewłaściwymi częściami lub rozszerzalnością cieplną może prowadzić do zatarcia.
Zmiana krzywej ciśnienia wtrysku, nietypowe tarcie podczas skoku lub powtarzające się wycieki stanowią powód do przeprowadzenia analizy. Objawy te nie stanowią samodzielnej diagnozy: należy również wziąć pod uwagę stan układu hydraulicznego, smarowanie, temperaturę oraz parametry wtrysku.
Zarysowania i osady
Należy sprawdzić otwór pod kątem miejscowych uszkodzeń i nadmiernego gromadzenia się materiału.
Zużycie i nieszczelności
Należy ocenić luz montażowy oraz elementy uszczelniające zgodnie z zaleceniami producenta.
Zwiększony opór
Należy skorelować krzywe siły lub ciśnienia z wynikami kontroli mechanicznej oraz danymi procesowymi.
Dlaczego smarowanie i zarządzanie temperaturą mają znaczenie
Powierzchnia ślizgowa między końcówką tłoka a tuleją strzałkową wymaga odpowiedniej koncepcji działania. Rodzaj, ilość i miejsce smarowania muszą być zgodne z zaleceniami producenta maszyny lub podzespołu oraz dostosowane do przetwarzanego stopu.
Zbyt mała ilość smaru może przyspieszyć zużycie; nadmierna ilość lub niewłaściwe rozmieszczenie smaru może powodować powstawanie niepożądanych pozostałości i gazów procesowych. Celem nie jest maksymalne smarowanie, ale kontrolowane i powtarzalne nakładanie smaru.
W przypadku zmiany tulei, końcówki lub warunków chłodzenia wymagane dopasowanie w temperaturze roboczej również może ulec zmianie. Zużyte elementy należy wymieniać jako zatwierdzoną kombinację, a nie montować części o podobnych parametrach nominalnych bez weryfikacji wymiarów.
Praktyczna lista kontrolna do przeglądu używanej maszyny z komorą zimną
Oględziny zespołu wtryskowego stanowią dobry punkt wyjścia, jednak dodatkowych informacji dostarcza profil wtrysku. Jeśli maszyna jest sprawna, należy sprawdzić jej zachowanie podczas wtrysku powolnego i szybkiego, przebiegi ciśnienia oraz ewentualną historię zacinania się lub częstej wymiany końcówki.
Podczas renowacji lub przenoszenia maszyny należy zmierzyć średnicę otworu tulei i strefy zużycia, sprawdzić końcówkę, elementy uszczelniające, wyrównanie tłoczyska, układ smarowania oraz przyłącza chłodzenia. Należy upewnić się, że dostępne są części zamienne o odpowiednich parametrach technicznych.
- Należy zapisać średnicę tulei wtryskowej, jej długość oraz typ montażu
- Sprawdź, czy na wewnętrznej powierzchni tulei nie ma zarysowań, erozji ani osadów
- Sprawdzić stan końcówki tłoka oraz luz określony przez producenta
- Należy sprawdzić wyrównanie tłoczyska, złącze oraz podparcie prowadnicy
- Sprawdź urządzenia smarujące i przyłącza chłodzące
- Przejrzyj krzywe prędkości wtrysku i ciśnienia, jeśli są dostępne
- Należy upewnić się, że dostępne są części zamienne, instrukcje obsługi oraz dokumentacja serwisowa
Tuleja wtryskowa stanowi jedną z części szerszej oferty maszyn
Zespół wtryskowy musi być dostosowany do wymaganej objętości wtrysku, stopu oraz układu kanałów. Równie ważne są siła zamykania, wymiary formy użytkowej, stan układu hydraulicznego, stopień automatyzacji oraz dostępność części zamiennych.
FISS oferuje używane maszyny do odlewania ciśnieniowego z komorą zimną oraz kompletne komórki odlewnicze. W przypadku maszyn używanych należy udokumentować i ocenić odpowiednie wyposażenie w tuleje wtryskowe i tłoki pod kątem przyszłych zadań produkcyjnych, a nie zakładać, że są one odpowiednie tylko dlatego, że maszyna była wcześniej eksploatowana.
Często zadawane pytania dotyczące tulei wtryskowych i tłoków
Czy tuleja wtryskowa jest stosowana w odlewaniu ciśnieniowym z komorą gorącą?
Opisany tutaj konwencjonalny układ poziomej tulei wtryskowej i tłoka jest stosowany w maszynach z komorą gorącą. Maszyny z komorą gorącą wykorzystują inny układ wtrysku zanurzeniowego.
Dlaczego faza powolnego wtrysku jest ważna?
Odpowiedni profil prędkości początkowej pomaga w przemieszczaniu metalu w kierunku wlewu, ograniczając jednocześnie przewracanie się fali i niepożądane uwięzienie powietrza w tulei wtryskowej.
Co powoduje zużycie końcówki tłoka?
Przyczyną mogą być obciążenia termiczne, tarcie, cząstki ścierne, słabe smarowanie, nieprawidłowe dopasowanie oraz problemy z wyrównaniem.
Czy zużyta końcówka tłoka zawsze powoduje porowatość?
Nie. Zużycie może wpływać na stabilność wtrysku, ale porowatość ma kilka potencjalnych przyczyn. Należy wspólnie ocenić warunki napełniania, odpowietrzanie, jakość stopu oraz dane procesowe.
Czy można zamontować dowolną zamienną końcówkę tłoka?
Nie. Materiał, średnica, luz, koncepcja uszczelnienia oraz warunki termiczne muszą być zgodne z tuleją wtryskową i specyfikacją producenta.
Szukasz używanej maszyny do odlewania ciśnieniowego z komorą zimną?
FISS wspiera zakup i sprzedaż pojedynczych maszyn oraz kompletnych komórek odlewniczych. Sprawdź zespół wtryskowy, wydajność wtrysku oraz ogólny stan maszyny pod kątem Twojego zastosowania.
Zobacz maszyny z komorą zimnąPodstawy techniczne i źródła
Podstawy techniczne: Podręcznik formowania wtryskowego (Handbuch Urformen), rozdział 1.6.4.1.1 dotyczący faz wtrysku w komorze zimnej. Dodatkowe uwagi stanowią ogólne wytyczne dotyczące kontroli technicznej, a nie tolerancje specyficzne dla danego producenta. Oryginalne streszczenie; nie zamieszczono rysunków źródłowych.